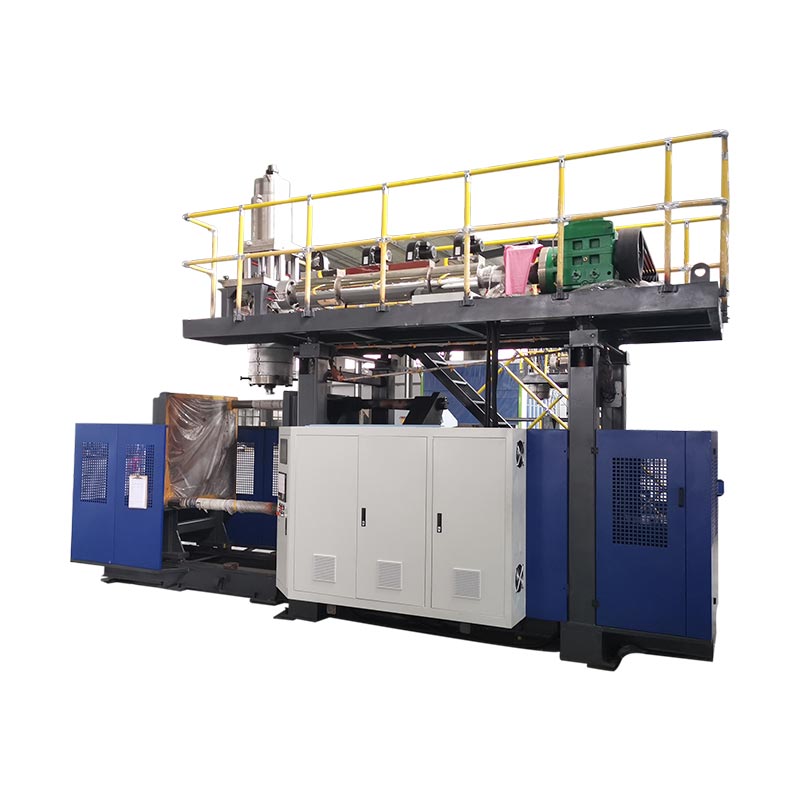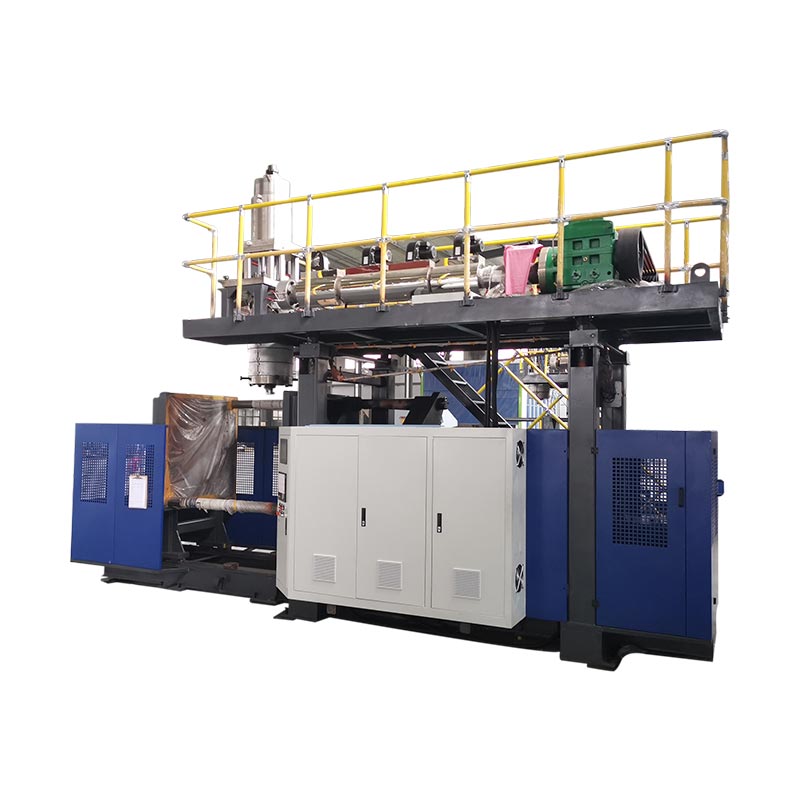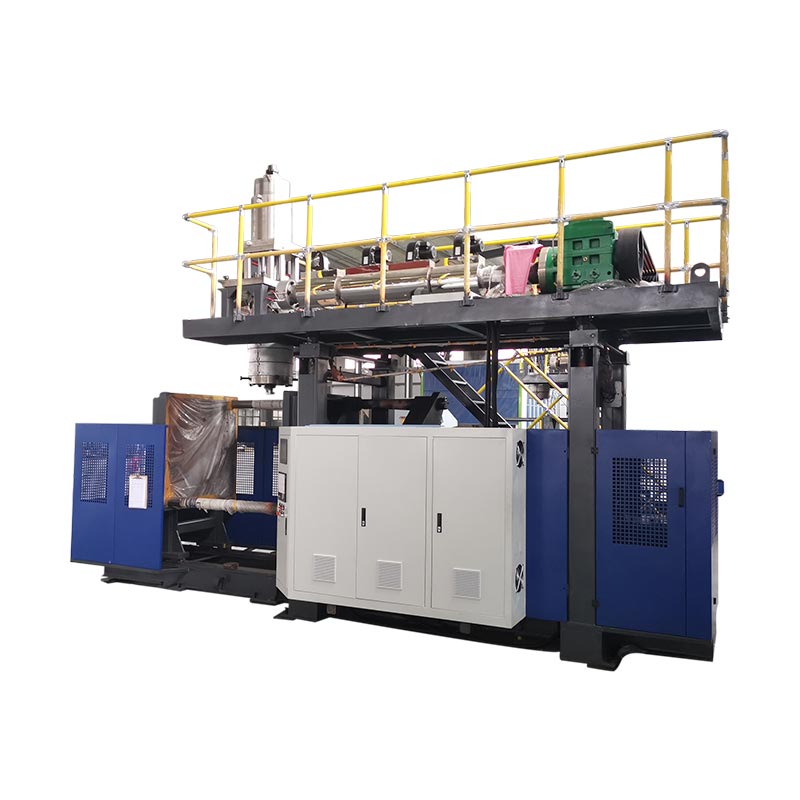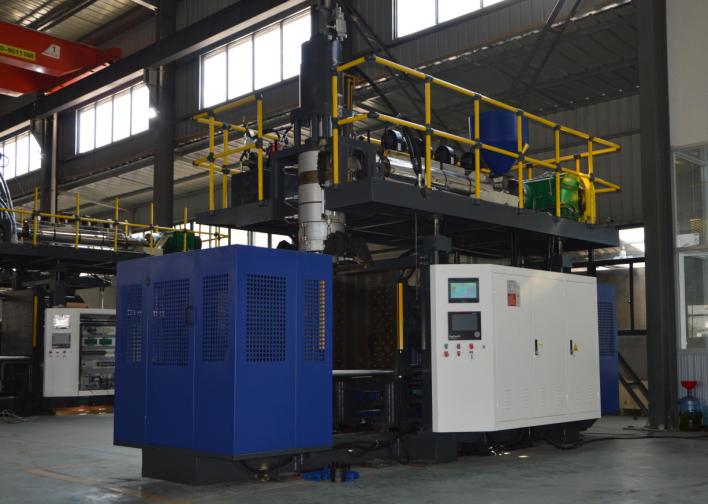
Automobilsko puhanje može proizvesti šuplje dijelove kao što su zračni kanali i rezervoari za tekućinu. Odabir opreme počinje sa crtežom dijela, specificiranom smolom i zahtjevima prihvatanja. Sama reklamirana zapremina kontejnera mašine ne može utvrditi da li će formirati određeni kanal, prihvatiti svoj kalup ili isporučiti potrebnu gotovu proizvodnju.
Koristan pregled kupovine prati dio kroz kompletan proces: formiranje, uklanjanje, obrezivanje, montaža i inspekcija. Riješite obavezne zahtjeve za proizvodima i alatima prije nego što uporedite nominalni učinak ili cijenu. U suprotnom, brzi ciklus oblikovanja može sakriti proizvodnu ćeliju koja još uvijek promašuje cilj isporuke.

Automobilski dijelovi za puhanje: primjene i prikladnost procesa
Grupirajte automobilske dijelove prema onome što moraju raditi, a ne prema činjenici da su šuplji. Kanal za zrak u kabini, komponenta za usis zraka motora i rezervoar za tekućinu zahtijevaju različite preglede. Njihovi radni uslovi i interfejsi određuju pitanja na koja predlog mašine mora da odgovori.
| Dio porodice | Unosi za uspostavljanje | Pitanja o opremi i alatima |
|---|---|---|
| Kabina HVAC kanali | Put zraka, geometrija priključka, prostor za ugradnju i specificirane funkcionalne provjere | Može li predložena ruta formirati tijelo i ostaviti pristupačne lokacije za podrezivanje i pregled? |
| Dijelovi za usis zraka motora | Navedeni uslovi temperature, pritiska ili vakuuma, izloženost medija i zahtjevi za povezivanje | Da li smola, način formiranja i kompletna ćelija odgovaraju tim posebnim uslovima? |
| Rezervoari za tečnost | Fluid, servisni uslovi, priključci, karakteristike montaže i kriterijumi prihvatljivosti | Kako će se proizvoditi i verificirati tijelo, interfejsi i bilo koji naknadni sklop? |
| Ostali šuplji tehnički dijelovi | Kućišta tereta, dimenzije, karakteristike montaže i predviđena upotreba | Da li je puhanje prikladno ili treba uporediti drugi način oblikovanja ili spajanja? |
Držite projekte sistema goriva na posebnom putu odobrenja. na primjer,RISE opisuje ispitivanje požara u plastičnim rezervoarima za gorivoprema Uredbi UN-a 34, Aneks 5, klauzula 5. To je specifičan opseg ispitivanja, a ne potpuna kontrolna lista za odobrenje. Uspostaviti primjenjivo tržište, zahtjeve i odgovornosti za odobrenje za stvarni projekat sistema goriva; katalog mašina koji navodi "automobilske rezervoare" ne uspostavlja usklađenu proizvodnju rezervoara za gorivo.
HVAC kanali izliveni duvanjem: geometrija, interfejsi i zahtevi mašina
Za HVAC kanale izlivene puhanjem, pregledajte put zraka i svaki spoj zajedno. Tijelo koje se može formirati još uvijek treba otvore koji se mogu obrezati, locirati i provjeriti. Prilagođeni plastični kanali bi stoga trebali dostići fazu ponude sa definisanom i oblikovanom geometrijom i predviđenom gotovom geometrijom.
Odvojite ventilaciju kabine od zahtjeva za usis zraka motora
Nemojte prenositi materijal za usis zraka motora ili stanje ispitivanja u kanal kabine samo zato što oba nose zrak. Zabilježite okruženje instalacije, odobreni materijal i potrebne provjere za određeni dio. Ako su pritisak, vakuum, cikličnost temperature ili izloženost tekućini važni, navedite relevantne uslove u specifikaciji projekta.
Pregledajte gotov spoj, a ne samo profilisani otvor
Označite na crtežu krajeve spajanja, montažne datume, promjene presjeka i predložene lokacije obrezivanja. Zatim provjerite kako će dio sjediti u završnoj ili inspekciji. Korisno pitanje za pregled je da li isti sistem podataka može konzistentno locirati dio tokom obrezivanja, mjerenja i montaže.
Navedite sve potrebne provjere protoka, prolaza, uklapanja ili zaptivanja prije definiranja ćelije. Za ove provjere mogu biti potrebna posebna oprema ili odvojene stanice. Trebalo bi da imaju dodijeljenog dobavljača i metodu prihvata, umjesto da se pretpostavlja da dolaze sa mašinom za puhanje.
Odaberite rutu procesa prije nego što odaberete veličinu stroja
Razgovarajte o tome kako će parison doći do šupljine kalupa prije nego što odaberete veću mašinu. Parison je vruća šuplja cijev koju proces formira i naduvava. Njegovo rukovanje i postavljanje moraju odgovarati geometriji.
Konvencionalna ekstruzija naspram 3D usisnog puhanja
Torayjevo tehničko objašnjenje 3D oblikovanja usisnim puhanjemopisuje usisavanje uvođenjem parisona u šupljinu kalupa za duge, složene šuplje oblike. Ovo je poseban aranžman procesa. Konvencionalna mašina za ekstruziono duvanje sa robotom za uklanjanje delova ne bi trebalo da se tretira kao ekvivalentan dokaz te sposobnosti.
Za nezgodan put, zatražite pregled rute formiranja koristeći stvarnu geometriju i smolu. Uporedite konvencionalno ekstruziono oblikovanje puhanjem, specijalizirano postavljanje ili usisni put i spojene oblikovane dijelove gdje je to prikladno. Poređenje bi trebalo da se bavi izvodljivošću formiranja, interfejsima i nizvodnim radom, a ne pretpostavkom da jedna ruta odgovara svakom automobilskom kanalu.
Držite isporuku taline i konfiguraciju pogona odvojeno
Kontinuirana ekstruzija i rad akumulatorske glave opisuju isporuku taline. Pariški smještaj opisuje drugačiji dio procesa. Hidraulički, servo-hidraulički i električni pogoni opisuju aktiviranje. Upoređivanje ovih na odvojenim osovinama čini citate lakšim za tumačenje i sprečava da naljepnica automatizacije stoji umjesto mogućnosti oblikovanja.
Odaberite smole za puhanje za stvarnu automobilsku primjenu
Navedite razred, a ne samo porodicu polimera. “PA” ili “PP” ostavlja otvorena pitanja o ojačanju, modifikacijama, ponašanju obrade i prikladnosti za predviđeni dio. Envalior'sDurethan PA6 portfolio, na primjer, razlikuje tipove puhanja i ojačane tipove za cijevi i zračne kanale. Prezime ne identifikuje zamjenjiv recept.
Pripremu materijala i plastifikaciju uskladiti sa kvalitetom
Nabavite trenutne upute za obradu specifične za razred. Provjerite predloženi raspored sušenja i hranjenja, mjerenje vlage gdje je potrebno, pogodnost vijaka i glave, kontrolu temperature i sve specifikacije otporne na habanje potrebne za smjesu. Ovo su stavke za tehničku potvrdu, a ne razlozi za objavljivanje jedne temperature sušenja za sve inženjerske plastike.
Toray identifikuje viskozitet taline i stabilnost zadržavanja oblika kao relevantne za prikladnost smole za kalupljenje puhanjem. Zabilježite stanje materijala i postavke procesa tokom probe kako bi se problem formiranja mogao istražiti u odnosu na poznati recept. Ne prihvatajte objavljenu brzinu ekstruzije HDPE mašine kao dokaz brzine isporuke sa drugom smolom.
Održavajte regrund u okviru odobrenog recepta
Record the source, processing history and proposed proportion of regrind, together with customer permission and the checks needed to qualify the recipe. Testirajte namjeravanu proizvodnu mješavinu. Probno korištenje samo djevičanske smole ne uspostavlja performanse s kasnijim dodavanjem ponovnog mljevenja.
Prevedite crtež dijela u zahtjeve opreme za puhanje
Koristite tabelu zahtjeva za dokazima da pregledate opremu za puhanje. Za svaki obavezni zahtjev potrebna je odgovarajuća specifikacija, crtež ili zapisnik o ispitivanju. Neriješene stavke trebaju ostati vidljive sve dok ih odgovorna strana ne zatvori.
| Requirement | Provjerite prijedlog | Dokazi i zatvaranje |
|---|---|---|
| Potražnja za materijalom i bruto šutom | Plastifikacija specifična za klasu, upotrebljivo pucanje i isporuka; uključiti procesni otpad, a ne samo gotovu težinu | Materijalni zapisnik i suđenje za formiranje predstavnika |
| Montaža kalupa | Koverta, montaža, debljina i masa kalupa, komunalije i pristup servisu | Crtež sučelja kalup-mašina |
| Otvaranje i uklanjanje | Otvaranje prostora, potrebni pokreti kalupa, putanja hvataljke i prostor za vrući dio | Pregled zahtjeva i sekvenca uklanjanja svjedoka |
| Kritična područja zida | Alat za glavu, parna kontrola i predložene lokacije za inspekciju | Mapirana mjerenja u odnosu na granice crtanja |
| Gotovi interfejsi | Obrezivanje, spajanje, montaža i pozicioniranje uređaja | Provjere dimenzija i funkcionalnosti gotovog dijela |
| Prihvaćeni izlaz | Kompletna ćelija, tačka brojanja, pravila prekida i rukovanje odbijanjem | Vremenski probni period sa prihvaćenim količinama i evidencijom zaustavljanja |
Kako bih recenzirao automobilski projekat puhanja
Za automobilski projekat puhanja, pregledao bih crtež dijela prije nego što razgovaram o kapacitetu mašine. Moja početna pitanja bi se ticala kvaliteta materijala, radnog okruženja, tačaka povezivanja i zahtjeva za prihvatanje. Nominalna zapremina kontejnera mašine bi ostala referenca za pregled, a ne osnova za odobravanje kanala ili nepravilnog rezervoara.
Ako je probni dio ispunio ciljnu težinu, ali nije prošao lokalnu provjeru debljine zida, istražio bih distribuciju materijala prije povećanja ukupne težine dijela. Uporedio bih navedene inspekcijske lokacije sa profilom parcijala, pripremom materijala, alatima i snimljenim procesnim postavkama. Dodavanje materijala posvuda bi ostala predložena promjena sve dok provjere relevantnih dijelova ne pokažu da je to riješilo problem.
Pregled alata bi obuhvatio više od toga da li se kalup uklapa između ploča. Provjerio bih montažu, debljinu kalupa, prostor za otvaranje, potrebne pokrete i kompletan put uklanjanja dijelova. Priključci i montažne karakteristike bi također trebale jasan plan za obrezivanje, pozicioniranje i inspekciju nakon oblikovanja.
Za određeni stepen inženjerske plastike, tražio bih njegovo uputstvo za obradu i verifikovao predloženo sušenje, punjenje, raspored vijaka i glave. Ne bih koristio HDPE propusnost kao dokaz performansi sa drugom smolom. Svaki predloženi recept za ponovno mljevenje ostaje podložan primjenjivim zahtjevima materijala i kupaca.
Prije nego što odobrim proizvodnu ćeliju, uključio bih nizvodno rad u probni plan. Oblikovani kanal još treba da prođe dogovorene faze obrezivanja, montaže i inspekcije. Zabilježio bih prihvaćene rezultate, prekide i ručna prilagođavanja, a zatim odvojio proslijeđene zahtjeve od stavki kojima je potrebna ispravka ili dodatni dokaz.
Moja preporuka bi zavisila od tih nalaza. Veća mašina ne bi bila moj automatski odgovor na manjak proizvodnje; Prvo bih utvrdio da li je ograničenje došlo zbog oblikovanja, rukovanja, dorade ili inspekcije.
Dizajn kalupa za puhanje, distribucija zidova i kritična sučelja
Težina gotovog dijela je jedno mjerenje cijelog objekta. Ne može identificirati debljinu na savijanju, spoju ili uklještenju. Uspostavite inspekcijske lokacije na crtežu i funkciji, a zatim uporedite mjerenja izvršena u definiranom stanju dijela.
Odvojena uzdužna i obodna kontrola
Pregledajte uzdužno programiranje parisona odvojeno od distribucije zida po obodu dijela. Toray opisuje kontrolu debljine zida radijusa u svojoj raspravi o 3D procesu usisavanja. Potvrditi stvarne kontrolne funkcije predloženog sistema; samo veliki broj programskih tačaka ne pokazuje da će svaka kritična lokacija zadovoljiti svoje ograničenje.
Za lokalni kvar, preslikajte mjerenje na njegovu poziciju na dijelu i istražite relevantne varijable procesa i alata. Neka promjene budu sljedive kako bi se mogli provjeriti njihovi efekti. Postojećiparison vodič za programiranjedetaljnije objašnjava kontrolnu temu.
Nosite podatke kroz završnu obradu i montažu
Definirajte kako će se priključci, obrezane ivice i karakteristike montaže mjeriti u odnosu na specificirane datume. Dogovorite se o potpori dijela i stanju mjerenja. Pregledajte ova sučelja s dobavljačima kalupa i pribora koristećidizajn kalupa i provjere sučelja stroja, umjesto da tretirate završnu obradu kao zasebno pitanje nakon odobrenja kalupa.
Definirajte kompletnu ćeliju za puhanje automobila
Nacrtajte put od pripreme smole do tačke brojanja prihvaćenih delova. Uključuje uklanjanje, obrezivanje, otvaranje, spajanje, montažu i pregled samo tamo gdje je to potrebno. Za svaku operaciju navedite dobavljača, dokaze o prihvatanju i odgovornost za integraciju.
Provjerite sučelje stanica: kako se dio prenosi, kako se nalazi, šta se dešava kada se nizvodna stanica zaustavi i kako se odbačeni dijelovi odvajaju. Ponuda treba da razlikuje opremu koju je isporučio proizvođač mašina od opreme koju je isporučio drugi. Thevodič za konfiguraciju automatske linijepokriva ove granice snabdevanja.
Odaberite inspekcije prema funkciji i specifikaciji dijela. Ispitivanje curenja, gdje je potrebno, ne zamjenjuje dokaze o dimenzijama, prolazu, montaži ili izdržljivosti. Izbjegnite jednu generičku listu testova za svaku automobilsku primjenu.
Zasebno dokazati dio i proizvodni proces
Planirajte reprezentativno ispitivanje oko revizije crteža, odobrenog materijala i predviđenog recepta. Zabilježite kalup, postavljanje, partiju materijala i plan mjerenja. Uz evidenciju ciklusa čuvajte prihvaćene količine, razloge odbijanja, zastoje i ručne intervencije.
Ispitivanje mašina dobavljača i kupčevo odobrenje proizvodnog dijela služe različitim svrhama.AIAG-ov javni PPAP pregledpovezuje odobrenje proizvodnog dijela sa dosljednim ispunjavanjem projektnih zapisa i specifikacija tokom stvarnog ciklusa proizvodnje po proizvodnim stopama. Taj opseg je širi od demonstriranja kretanja mašine ili proizvodnje jednog prihvatljivog uzorka.
| Aktivnost | Pitanje na koje se odnosi | Dokazi za definiranje | Ne uspostavlja se sam po sebi |
|---|---|---|---|
| Masina mašine ili ćelije | Da li isporučena oprema zadovoljava dogovoreni obim prijema? | Ugovorne provjere, konfiguracija, probni uvjeti i evidencija otvorenih stavki | Sve funkcije gotovog dijela ili odobrenje proizvodnje od strane kupca |
| Funkcionalna validacija dijela | Da li gotovi dio ispunjava navedene zahtjeve za upotrebu? | Primjenjivi podaci o dimenzijama, montaži, funkciji i trajnosti | Održane performanse proizvodnje izvan procenjenih uslova |
| Odobrenje proizvodnog dijela kupca | Da li planirani proizvodni proces ispunjava važeće zahtjeve kupca za odobrenje? | Korisnički definirani podnesci i dokazi proizvodnje, uključujući PPAP gdje je to potrebno | Odobrenje za promijenjeni materijal, crtež ili proces bez potrebnog pregleda |
Postavite količine uzoraka, trajanje ispitivanja, metode mjerenja i sve statističke kriterije u planu prihvatanja projekta. Nemojte posuđivati univerzalni Cpk cilj ili trajanje izvođenja iz generičkog strojnog artikla. Za dio opreme koristiteVodič za planiranje FAT-auspostaviti dogovorene provjere.
Zatvorite svaki zahtjev kako je prošao, koji zahtijeva korektivne radove i ponovno testiranje, ili još nije verifikovan. Dodijelite vlasnika i dokaze o zatvaranju u posljednje dvije kategorije. Održavanje ovih statusa odvojeno sprečava da nekompletna probna verzija postane očigledno proizvodno izdanje.
Usporedite izlaz i trošak na granici prihvaćenog dijela
Računajte gotove automobilske dijelove koji prolaze dogovorene provjere. Navedite da li cilj uključuje promjene, prekide i nizvodne operacije i koristite istu vremensku osnovu za svaku stanicu. Vidivodič za izračunavanje stope proizvodnjeza razliku između nominalnih ciklusa i prihvaćenog izlaza.
Procjena ćelije HVAC kanala nakon ciklusa oblikovanja
Za hipotetički projekat autohtonih HVAC kanala, počeo bih sa zahtjevom od 95 prihvaćenih dijelova po predviđenom satu. Assume a single-cavity mold, a 32-second molding cycle, 90% molding-stage run availability and a final accepted yield of 96% across the complete process.
Nominalna brzina oblikovanja bi bila 3.600 ÷ 32, ili 112,5 dijelova na sat. Primjenom pretpostavljene dostupnosti rada bi se ostavio kapacitet faze oblikovanja od 101,25 dijelova po predviđenom satu.
Ta brojka ne bi utvrdila gotov rezultat. Također bih uporedio kapacitet trimovanja, rukovanja i pregleda. Tabela ispod prikazuje dva scenarija planiranja, pod pretpostavkom da nema dodatnih gubitaka u prijenosu ili interakcija između zaustavljanja stanica. Obje brojke o kapacitetu nizvodno koriste planirane sate i već dozvoljavaju pretpostavljene prekide stanice; prinos od 96% se primenjuje jednom na kraju.
| Mjera planiranja | Početni nizvodni scenario | Revidirani nizvodni scenario |
|---|---|---|
| Kapacitet faze kalupa | 101,25 delova/sat | 101,25 delova/sat |
| Kapacitet prerade | 90 delova/sat | 105 delova/sat |
| Pretpostavljeni konačni prihvaćeni prinos | 96% | 96% |
| Projektovani prihvaćeni izlaz | 86,4 delova/sat | 97,2 delova/sat |
| Potreban prihvaćeni izlaz | 95 delova/sat | 95 delova/sat |
U početnom scenariju, nizvodni kapacitet bi ograničio ćeliju na 90 dijelova na sat prije konačnog odobrenja prinosa. Predviđeni prihvaćeni izlaz bi stoga bio 90 × 0,96 = 86,4 dijelova na sat, ispod zahtjeva.
Zatim bih procijenio nizvodni aranžman koji može obraditi 105 dijelova na sat. Sa fazom oblikovanja koja tada ograničava snabdevanje, projektovani prihvaćeni izlaz bi postao 101,25 × 0,96 = 97,2 delova na sat.
Revidirani proračun bi premašio cilj za samo 2,2 dijela na sat. Ja bih to tretirao kao ograničen prostor za planiranje, a ne kao dokaz odobrene stope proizvodnje. Reprezentativno ispitivanje ćelije bi i dalje trebalo da utvrdi stvarni ciklus, prekide, nizvodne performanse i prihvaćeni prinos.
Ovo poređenje bi usmjerilo inžinjerski pregled prema uređenju završne obrade i inspekcije prije nego što se zatraži veća mašina za puhanje.
Uporedite isti obim proizvodnje
Odvojite mašinu, kalup, pripremu materijala, završnu opremu, inspekciju, integraciju i probne troškove u svakom prijedlogu. Cijena samo mašine ne može se direktno porediti sa cijenom kompletne ćelije. Procijeniti dodatni kapacitet u odnosu na prihvaćene rezultate i potražnju projekta; nemojte pretpostavljati da će veća mašina ukloniti usko grlo nizvodno.
Pripremite RFQ za automobilske dijelove za Kinggle
Kinggleove objavljene akumulatorske platforme pružaju reference specifikacija za početnu diskusiju. Oni nisu automatski odabiri za primjer hipotetičkog kanala ili za svaki automobilski dio. Predloženi materijal, kalup i kompletan obim proizvodnje još uvijek trebaju tehnički pregled.
| Referentno polje | KGB80A | KGB100B |
|---|---|---|
| Oglašeni maksimalni kapacitet kontejnera | 30 L | 120 L |
| Sila stezanja | 215 kN | 440 kN |
| Veličina ploče kalupa, Š × V | 750 × 860 mm | 1.200 × 1.200 mm |
| Maksimalna veličina kalupa, Š × V | 520 × 860 mm | 920 × 1.200 mm |
| Debljina kalupa | 360 do 420 mm | 510 do 600 mm |
| Navedena veza aplikacije | Cevovodi za auto delove | Auto dijelovi i auto cisterne |
Tabela reproducira odabrana polja sa povezanih stranica Kinggle proizvoda. Veličina ploče i maksimalna veličina kalupa su različita polja. Ni jedno ni drugo ne potvrđuje potpuni okvir kretanja, izlaznu snagu specifičnu za klasu, specijalizovani proces usisavanja ili odobrenje sistema goriva. Zatražite crtež interfejsa i konfiguraciju za predloženu konstrukciju.

Pošaljite paket za pregled, a ne samo traženi volumen mašine
- 3D i 2D crteži delova sa revizijama, završenom geometrijom, datumima i kritičnim zahtevima za zid ili interfejs.
- Navedena klasa smole, odobrena proizvodna receptura i relevantna uputstva za obradu.
- Težina dijela, planirani raspored kalupa, postojeće informacije o alatu i predloženi redoslijed završne obrade.
- Zahtijevani prihvaćeni izlaz sa njegovom vremenskom osnovom, godišnjom potražnjom, miksom proizvoda i zahtjevima inspekcije.
- Uslovi na lokaciji i jasna lista ko isporučuje kalupe, pomoćne materijale, završnu obradu, pregled i integraciju.
Ovi ulazi omogućavaju da adresa tehničkog pregleda odgovara, nerešeni zahtevi i probni uslovi pre nego što se konfiguracija mašine finalizuje.
Često postavljana pitanja
Može li se svaki automobilski zračni kanal napraviti na konvencionalnoj mašini za puhanje?
Ne. Pregledajte geometriju, specificiranu smolu, interfejse i pristup alatima. Neki oblici opravdavaju procjenu specijaliziranog postavljanja parisona, usisnog puhanja ili spojenih dijelova. Konvencionalna mašina sa robotom za vađenje ne uspostavlja sama po sebi te sposobnosti formiranja.
Da li je zapremina akumulatora dovoljna da se izabere mašina za automobilski deo?
No. Usable shot demand, material-specific delivery, mold installation, opening space, required movements, part removal and downstream work also need review. Oglašeni volumen kontejnera je referenca za pregled, a ne potpuna metoda odabira za nepravilan tehnički dio.
Može li HDPE mašina obraditi određeni stepen inženjerske plastike?
To zahtijeva pregled pripreme materijala, plastificiranja, alata za glavu, kontrola i predloženog procesa, specifičan za razred. Objavljena brzina ekstruzije HDPE ne dokazuje izlaz s drugom smolom. Potvrdite konfiguraciju i pokrenite reprezentativnu probu sa predviđenim materijalom.
Zašto dio može ispuniti ciljnu težinu, ali ne prođe provjeru debljine zida?
Težina opisuje cijeli dio, dok provjera debljine mjeri lokaciju. Materijal se može različito rasporediti između regija bez odgovarajuće promjene ukupne težine. Mapirajte neispravnu lokaciju i istražite relevantne materijale, alate i uslove procesa prije nego odlučite kako to ispraviti.
Da li polaganje mašine FAT upotpunjuje odobrenje proizvodnog dijela kupca?
Ne. FAT pokriva dogovoreni obim prihvata opreme. Validacija gotovog dijela i odobrenje proizvodnje od strane kupca zahtijevaju vlastite primjenjive dokaze. Tamo gdje je potreban PPAP, potvrdite zahtjeve kupca za podnošenje i proizvodni ciklus umjesto da isporuku opreme tretirate kao odobrenje.
Da li je kupovina automobilske mašine za puhanje isto što i nabavka delova oblikovanih duvanjem po meri?
Ne. Nabavka opreme se odnosi na mašineriju, interfejse alata, integraciju i obim prihvatanja za proizvodni proces. Nabavka gotovih dijelova odnosi se na odgovornost proizvođača za proizvodnju i isporuku tih dijelova. Pojasnite koji obim se traži prije nego što uporedite dobavljače.
Za pregled opreme za automobilske dijelove, pošaljite crtež i zahtjeve za materijalomKinggleova kontakt stranicaili emailsales@kinggle.com. Telefon:+86-574-87103665. Informacije o kompaniji dostupne su naStranica o Kinggleu.
Odobrite proizvodni put prije nego što se prebacite na stroj
Počnite s dijelom i materijalom, odredite rutu formiranja i pretvorite crtež u eksplicitne zahtjeve opreme i validacije. Zatim uporedite kompletne prijedloge na granici prihvaćenog dijela. Problem obaveznog uklapanja treba riješiti; brži ciklus ili niža nabavna cijena ne mogu ga zatvoriti.