Ispitivanje curenja plastičnih boca provjerava definirani kontejner ili pakiranje prema dogovorenom kriteriju curenja. Odaberite metodu za stvarnu bocu, potvrdite uvjete ispitivanja i učvršćenje, zatim provjerite otkrivanje i rukovanje odbijanjem. Propust za praznu bocu sam po sebi ne potvrđuje konačni zatvarač ili performanse distribucije.
Četiri odluke prije odobrenja inspekcije
- Odredite da li test pokriva praznu bocu ili zatvoreno pakovanje.
- Održavajte granicu prihvatljivosti sa uslovima ispitivanja i jedinicama.
- Izazovite sistem sa nezavisno okarakterisanim uzorcima.
- Potvrdite da neuspjele i neprovjerene boce ne mogu neprimijećeno ući u prihvaćeni tok.
Gdje se ispitivanje curenja uklapa u proces puhanja?
U procesu ekstruzionog puhanja, boca se formira, hladi, oslobađa i završava prije nego što dođe do dogovorene točke kontrole. Odaberite tu tačku oko operacija koje se provjeravaju. Test prije obrezivanja ne može utvrditi da boca ostaje neoštećena nakon obrezivanja. Rukovanje nakon pregleda zaslužuje isti pregled.
Puhane boce i kontejneri: definirajte granicu inspekcije
Za posude oblikovane puhanjem, ispitivanje praznih boca zatvara otvor pomoću ispitnog uređaja. Za stvarno zatvaranje može se koristiti drugačija kontaktna površina ili način brtvljenja. Identificirajte koje karakteristike vrata uređaj procjenjuje, a koje zaobilazi. Crtež boce, crtež zatvarača i geometrija učvršćenja treba da opisuju isti zadatak inspekcije.
Test zatvorenog pakovanja uključuje specificirane uslove zatvaranja i sklapanja. Validacija distribucije dodaje vlastite zahtjeve za učitavanje i kondicioniranje. Odvojite te zaključke: rezultat dobijen na jednoj granici ne bi trebao prećutno postati dokaz za drugu.
Zadržite curenje, dimenzije i snagu kao zasebne zahtjeve
Boca može zadovoljiti kriterij curenja dok ne ispunjava zahtjeve dimenzija ili čvrstoće. Suprotno tome, zadovoljavajuća težina ili mjerenje zida ne utvrđuje rezultat curenja. Navedite provjere koje zahtijeva proizvod umjesto da tretirate jedan instrument kao kompletan sistem kvaliteta.
Za zidnu distribuciju koristiteParison programiranje i vodič za kontrolu debljine zida. Kada se reklamacija odnosi na oblikovanje, obrezivanje ili sam vrat, zadržite neuspjeli uzorak za posebno ispitivanje procesa. Inspekcija identifikuje neodgovarajući odgovor; pronalaženje njegovog uzroka zahtijeva dodatne dokaze.
Metode ispitivanja curenja boca: uporedite opcije za stvarni kontejner
Uporedite metode sa paketom i greškom koji su važni, a ne cifru osetljivosti odvojenu od uslova testiranja. Korisno poređenje navodi šta je zapečaćeno, gde se meri pritisak, kako je kontejner poduprt i koje nedostatke ispitivanje mora da razlikuje.
Smanjenje pritiska za prikladne primjene u praznim posudama
Ispitivanje opadanja pritiska posmatra promenu pritiska nakon što se uspostavi definisani uslov pozitivnog pritiska. Dobavljač mora objasniti kako ispitivanje odvaja curenje od drugih promjena u rasporedu ispitivanja. Punjenje, stabilizacija i mjerenje su različiti dijelovi sekvence, čak i kada ih kontroler predstavlja kao jedan program.
ASTM E2930-26opisuje praksu opadanja pritiska koristeći izmereni pritisak, temperaturu i vreme za određivanje gubitka mase. Njegov objavljeni opseg eksplicitno isključuje deformabilne posude. To ograničenje ne utvrđuje da je inspekcija temeljena na pritisku nemoguća za fleksibilnu bocu; to znači da se standard ne može automatski tražiti za tu aplikaciju.
Za tanku ili fleksibilnu HDPE bocu, zatražite dokaze specifične za primjenu od odabranog sistema inspekcije. Instalacija, odgovor boce i validirano pravilo odluke spadaju u taj dokaz. Nemojte prenositi proračun pritiska do curenja iz drugog kontejnera bez pregleda njegovih pretpostavki.
Vakumsko raspadanje zahteva definisanu komoru i raspored pakovanja
ASTM F2338-24opisuje detekciju raspadanja vakuuma u evakuiranoj komori koja sadrži paket. Plin ili para koji izlaze iz pakovanja doprinose porastu pritiska u komori. Ovaj raspored se razlikuje od jednostavnog evakuacije unutrašnjosti otvorene boce.
Objavljena metoda pokriva nekoliko tipova pakovanja, ali njena prijavljena osjetljivost dolazi iz specifičnih studija pakovanja proizvoda. Ove brojke nisu univerzalne granice detekcije za drugu HDPE bocu, zatvarač ili učvršćenje. Procijenite stvarnu konfiguraciju prije odabira ograničenja.
| Pristup | Šta se vrednuje | Šta treba potvrditi |
|---|---|---|
| Opadanje pozitivnog pritiska | Odziv na pritisak zatvorene ispitne zapremine u definisanom intervalu | Deformacija boce, temperaturno stanje, brtvljenje učvršćenja i validirano pravilo odluke |
| Vakuumski raspad komore | Reakcija na pritisak u komori sa navedenim pakiranjem unutra | Priprema paketa, raspored uređaja/komora i demonstrirane performanse detekcije |
| Vanmrežna evaluacija zatvorenog paketa | Navedeni sistem boca i zatvaranja prema definisanoj proceduri | Primjena zatvaranja, kondicioniranje, punjenje i tačan zaključak koji postupak podržava |
Offline testovi paketa odgovaraju na drugačija pitanja
Neki zahtjevi se odnose na curenje tečnosti iz gotovog sistema kontejnera i zatvarača u uslovima distribucije. na primjer,ASTM D5094/D5094M-24bavi se velikim curenjem tekućine za specificirane zatvarače s navojem ili ušicom na krutim i polukrutim kontejnerima do 4 L. Njegov opseg također identificira ograničenja za transport opasnog materijala.
Koristite takvu proceduru samo u okviru njenog primjenjivog djelokruga. To nije standardni recept za testiranje na mreži za svaku bocu ili zamjena za sve ostale zahtjeve za distribuciju.
Definirajte granice testiranja prije postavljanja recepta
Počnite s kvarom kojem paket mora izdržati i dokazima potrebnim za prihvatanje. Zatim se dogovorite kako će sistem inspekcije identificirati neprihvatljiv odgovor. Najmanja oglašena veličina otvora dobavljača ne može definirati potpuni zahtjev bez svog paketa, rasporeda ispitivanja i radnih uslova.
Sačuvajte prijavljenu količinu sa njenim uslovima
Granica pada pritiska i zapreminska stopa curenja su različite prijavljene veličine. Zabilježite ono što instrument zapravo mjeri i osnovu za bilo kakvu konverziju. Očuvajte jedinice, referentne uslove i interval mjerenja s ograničenjem. Broj kopiran iz drugog recepta je nepotpun bez tog konteksta.
Prikazana nula takođe treba tumačenje unutar pravila o rezoluciji i odlučivanju instrumenta. Ne treba ga ponovo pisati kao dokaz apsolutno nula curenja pod svim uslovima. Navesti definisani kriterijum prihvatanja i zadržati rezultat koji je stvarno dobijen.
| Polje | Definirajte ga za stvarnu primjenu |
|---|---|
| Identitet proizvoda | Revizija boca i zatvarača, kvaliteta smole i relevantna geometrija ili raspon težine |
| Granica inspekcije | Prazna boca ili zatvoreno pakovanje; procijenjen kontakt površine i učvršćenja |
| Rezultat i granica | Izmjerena količina, jedinice, pravilo prihvatanja i tretman nevažećih rezultata |
| Učitavanje i tajming | Stanje pritiska/vakuma, faza punjenja ili evakuacije, stabilizacija i interval merenja |
| Stanje uzorka | Temperaturni uvjeti, vrijeme od oblikovanja i relevantno kondicioniranje ili rukovanje |
| Identitet opreme | Tester, ispitna glava, učvršćenje, pečat, revizija programa i status provjere reference |
| Verifikacija i dispozicija | Skup uzoraka, provjere, pravilo ponovnog testiranja, potvrda odbijanja i oslobađanje odgovornosti |
Riješite granicu čvora prije nego što odobrite ograničenje
Pitajte da li glava za brtvljenje dodiruje značajku koja je bitna u servisu. Provjerite može li njegov kontakt pokriti otvor koji bi test trebao otkriti. Pregledajte varijacije u visini boce i prezentaciji grla kod dobavljača pribora umjesto da nadoknađujete loše sjedenje promjenom granice odbijanja.
Odobreni program bi trebao putovati s odgovarajućim dijelovima za promjenu. Sačuvani recept ne utvrđuje da je instaliran ispravan alat za brtvljenje ili vrat. Tretirajte program, uređaj i definiciju proizvoda kao jednu kontroliranu postavku.
Zašto dobre boce propadaju, a neispravne prolaze?
Preporučujemo da sačuvate dokaze pre nego što promenite recept za kalupljenje ili granicu odbijanja. Označite bocu, zabilježite njenu šupljinu i identitet ispitne glave i zadržite originalni rezultat. Neuspješno čitanje pokreće istragu; ne identifikuje neispravnu komponentu.
Sačuvajte dokaze o prelasku
Za skok odbacivanja nakon zamjene boce, provjerite raspored testiranja prije nego što izvršite korekciju procesa. Potvrdite odabrani program, alat za vrat, stanje brtve i prezentaciju boce u odnosu na odobreno podešavanje. Zatim uporedite nezavisno okarakterisane prihvatljive i defektne uzorke pod istim uslovima inspekcije.
Za poređenje je potrebna definirana temperatura uzorka i vrijeme od oblikovanja do testiranja. Promjena pritiska se ne može tumačiti nezavisno od modela i uslova koji stoje iza merenja. Topla boca testirana odmah nakon podrezivanja ne treba uspoređivati slučajno sa referentnom bocom koja se ohladila pored mašine. Zadržite te uslove u evidenciji.
Odvojite nalaz uređaja od nalaza procesa
Ako dokazi upućuju na učvršćenje, pozabavite se tim nalazom radije nego kompenzujte labavijem granicom. Ako tester radi ispravno s provjerenim uzorcima, pratite odbijene kontejnere do njihovih zapisa o oblikovanju, obrezovanju i rukovanju. Promijenite samo ovlaštenu varijablu koju dokazi podržavaju, a zatim ponovite relevantne provjere.
Obrazac ograničen na jednu testnu glavu daje istrazi korisnu početnu tačku. Kao i uzorak povezan sa jednom šupljinom kalupa. Ni jedno ni drugo ne utvrđuje sam uzrok. Usmjeravanje boce može povezati određenu šupljinu s određenom glavom; sačuvajte oba identiteta prije nego što odlučite koju stranu sučelja želite prilagoditi.
Također preporučujemo odvajanje otkrivanja od provjere odbijanja. Ispravan signal kvara nije dovoljan ako se pogrešna boca ukloni ili se odbijena boca vrati u prihvaćeni tok. Uključite praćenje, fizičko uklanjanje i otklanjanje grešaka u plan verifikacije. Držite revidiranu postavku i rezultate zajedno kako bi druga smjena mogla ponoviti provjere.
Za servisiranje koristite ovlašteni pristup i procedure izolacije.OSHA smjernice o opasnoj energijirješava neočekivano pokretanje i oslobađanje pohranjene energije. Problem inspekcije ne opravdava posezanje u pokretnu opremu ili improvizaciju pristupa komponentama pod pritiskom.
Potvrdite detekciju sa poznatim dobrim i poznatim neispravnim uzorcima
Očekivani rezultat mora proizaći iz dokaza neovisnih o testu koji se ocjenjuje. Inače, nazivanje boce "dobrom" jer ju je isti tester položio stvara kružnu provjeru. Dajte svakom uzorku za verifikaciju identitet i zabilježite kako je utvrđeno njegovo prihvatljivo ili neispravno stanje.
ASTM F2338-24ilustruje ovaj princip za svoju metodu raspadanja vakuuma: kriterijumi prihvatljivosti upoređuju osnovna merenja iz pakovanja koja ne propuštaju sa paketima koji cure i simuliranim curenjem uvedenim pomoću kalibrisanog merača protoka. Provjera reference i izazov paketa doprinose različitim dokazima; ni jedno ni drugo ne treba prećutno zameniti drugim.
| Uzorak ili provjera | Nezavisna osnova | Šta snimati |
|---|---|---|
| Prihvatljiv kontejner | Utvrđeno prema dogovorenom proizvodu i referentnoj proceduri | ID uzorka, stanje, prezentacije, rezultati i svako lažno odbijanje |
| Relevantan fizički nedostatak | Dokumentirani identitet kvara, lokacija i karakterizacija | Očekivani neuspjeh, stvarna odluka, identitet glave i potvrda odbijanja |
| Gotovo granični slučaj | Karakteriziran u odnosu na kriterijum dogovorene odluke | Varijacije, dosljednost odluka i potrebno praćenje |
| Referenca instrumenta | Primjenjivi referentni identitet i status verifikacije | Reakcija instrumenta i rezultat u skladu sa njegovom propisanom provjerom |
Brojite prezentacije kao i fizičke uzorke
Ponovljene prezentacije jednog uzorka pomažu u ispitivanju ponovljivosti, ali nisu dodatne nezavisne boce. Zabilježite odvojeno broj uzoraka i broj prezentacija. Uključite relevantne ispitne glave, formate i normalne uslove proizvodnje u dogovoreni plan.
Razdvojite lažno prihvatanje i lažno odbijanje. Defektan uzorak uzorka koji je sistem prihvatio je drugačiji nalaz od prihvatljivog uzorka koji je odbio. Izvijestite svaki prema odgovarajućoj izazovnoj grupi. Nemojte ih kombinirati s uobičajenom stopom odbijanja proizvodnje i pozovite potpunu inspekcijsku preciznost.
Postavite pravilo ponovnog testiranja prije nego što dođe do neuspjelog rezultata
Definirajte ko može ovlastiti ponovno testiranje, koji postupak se primjenjuje i šta se događa s originalnim rezultatom. Ponavljanje testa dok se ne pojavi prolaz nije pravilo oslobađanja. Nerešeni kvar zahteva kontrolisano odlaganje, uključujući zahvaćeni proizvodni opseg gde plan kvaliteta to zahteva.
Skup izazova bez uočenih promašaja ostaje rezultat za taj set i te uslove. Kontinuirana provjera, stanje uzorka i relevantne promjene na uređajima ili programima i dalje spadaju u plan inspekcije.
Odaberite inline sistem za ispitivanje curenja boca za proizvodnu liniju
Najprikladniji je sistem koji ispunjava stvarne inspekcijske zahtjeve pri potrebnoj ulaznoj brzini i uslovima rukovanja. Počnite s bocom, a zatim procijenite položaje testa i prenesite. Brzi kontroler ne može kompenzirati uređaj koji neujednačeno sjedi ili mehanizam za odbacivanje koji gubi identitet proizvoda.
Izbrojite kompletan niz testova
Uključuje utovar, zatvaranje, punjenje ili evakuaciju, stabilizaciju, mjerenje, oslobađanje i istovar. Odredite koji se događaji mogu preklapati, a koji dijele resurs. Navedeni interval mjerenja sam po sebi nije vrijeme cijelog ciklusa stanice. Thevodič za konfiguraciju automatske proizvodne linijepovezuje ove provjere sa obrezivanje, prijenos i pakovanje.
Primjer planiranja: tester od osam sekundi na liniji od 600 boca/sat
Pretpostavimo da linija za boce od 1 L HDPE isporučuje 600 kontejnera na sat na inspekciju. Također pretpostavite da je jednoj probnoj poziciji potrebno osam sekundi za kompletan niz, uključujući utovar i istovar.
Teoretski kapacitet u jednoj poziciji = 3.600 s/h ÷ 8 s/boca = 450 boca/h
Pretpostavljena stanica je kratka za 150 boca na sat, čak i prije prekida. Pufer može apsorbirati privremeni skok; ne može eliminisati ovu trajnu neusklađenost.
Ako dva nezavisna položaja paralelno završe istu sekvencu od osam sekundi, bez zajedničkog rukovanja ili pneumatskog uskog grla, njihov kombinovani teoretski kapacitet postaje 900 boca na sat. Taj proračun podržava procjenu paralelnog aranžmana uz zadržavanje uslova inspekcije. Ne uspostavlja stvarni prihvaćeni izlaz.
Odobreti odabrani aranžman tek nakon što instalirani sistem pokaže potrebnu diskriminaciju, rukovanje prijenosom i odbijanjem sa stvarnim kontejnerima. Gore navedene brojke su pretpostavke planiranja, a ne rezultat proizvodnje Kingglea.
Potvrdite fizičku rutu svakog rezultata
Indikacija kvara mora ostati povezana s ispravnom bocom dok se odlaganje ne završi. Definirajte praćenje proizvoda, odbijanje aktiviranja i potvrdu. Netestirana boca ili nevažeći rezultat treba svoju vlastitu kontroliranu rutu; ni jedno ni drugo ne bi trebalo da postane prolaz samo zato što transporter nastavlja da radi.
Izazovite navedenu reakciju na boce koje nedostaju, neuspješno sjedenje, smetnje u opskrbi, greške odbacivanja, punu kantu za odbacivanje i zaustavljanje linije. Dogovorite se kako se zahvaćeni proizvod identificira i sadrži. Otklanjanje kvara mora sačuvati razliku između prihvaćenih, odbijenih i neriješenih boca.
Koristite zapise o inspekciji za kontrolu kvaliteta oblikovanja puhanjem
Povežite rezultate sa vremenom, formatom boce, šupljinom, testnom glavom i revizijom recepta gde sistem podržava ta polja. Dodajte seriju materijala i relevantne zapise procesa kada istražujete promjenu. Ovo čini inspekciju korisnom za kontrolu procesa puhanja bez tretiranja uzorka rezultata kao dijagnoze.
Također provjerite na putu rukovanja ima li oštećenja uzrokovanih vodilicama, prijenosom ili odbacivanjem. Inline inspekcija pakovanja može pregledati definisani kvar; smanjenje formiranja tog kvara zahtijeva korekciju i verifikaciju uzvodno. Zadržite performanse detekcije i zahtjeve za smanjenje kvarova kao zasebne rezultate.
Navedite i prihvatite opseg ispitivanja curenja sa linijom za oblikovanje
Zahtjev za "automatsko ispitivanje curenja" ostavlja glavne odluke o prihvatanju neriješenim. Dajte dobavljačima istu definiciju boce, granicu inspekcije, stanje uzorka i potreban izlaz. Uključite miks proizvoda i promjene tako da prijedlog pokriva normalnu proizvodnju, a ne jednu neprekidnu demonstraciju.
| Unos kupca | Dobiti odgovor dobavljača |
|---|---|
| Crteži boca, grla i zatvarača; materijal i asortiman proizvoda | Granica inspekcije, raspored učvršćenja i potrebni dijelovi za promjenu |
| Definirani kvar, uzorci i zahtjev za prihvatanje | Predložena metoda, pravilo odlučivanja i plan provjere aplikacije |
| Dolazna stopa, razmak, orijentacija i stanje kontejnera | Osnova kompletnog ciklusa, aranžman transfera i podržani radni uslovi |
| Zahtjevi za odbijanje, nevažeći rezultat i oporavak | Odgovornosti za praćenje, potvrđivanje, zadržavanje i interfejs |
| Zahtjevi za snimanje, promjenu i oslobađanje | Kontrola programa, zadržani rezultati, dokazi o prihvatanju i obim primopredaje |
Dvije Kinggle reference mašine za flašu
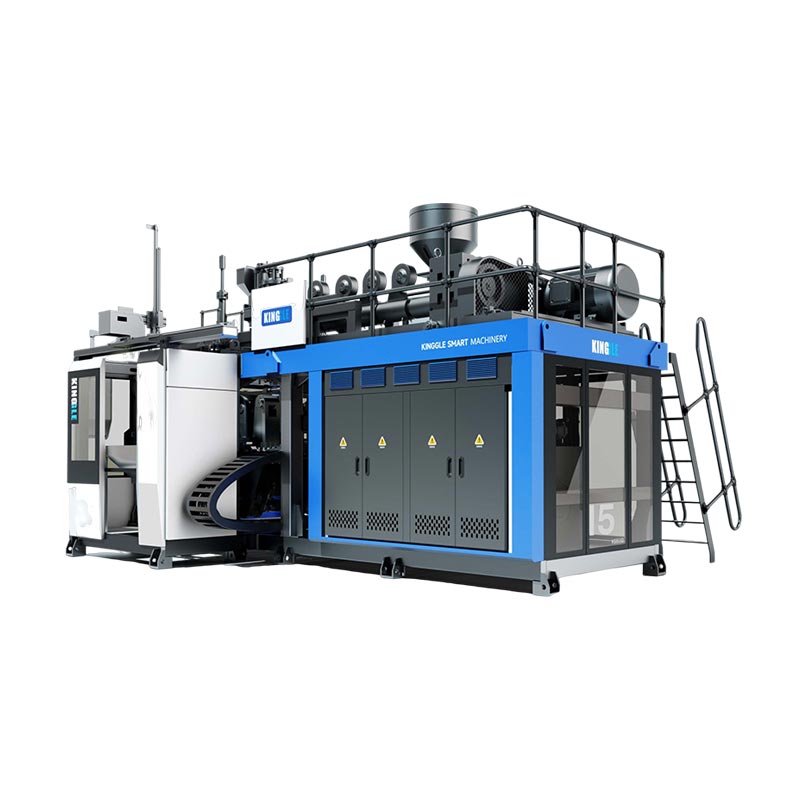
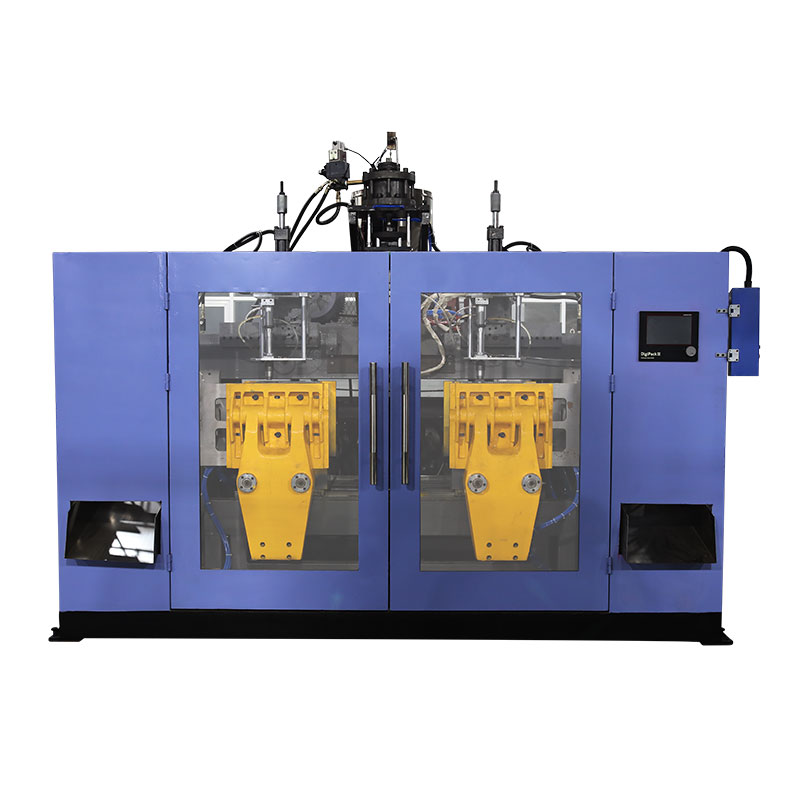
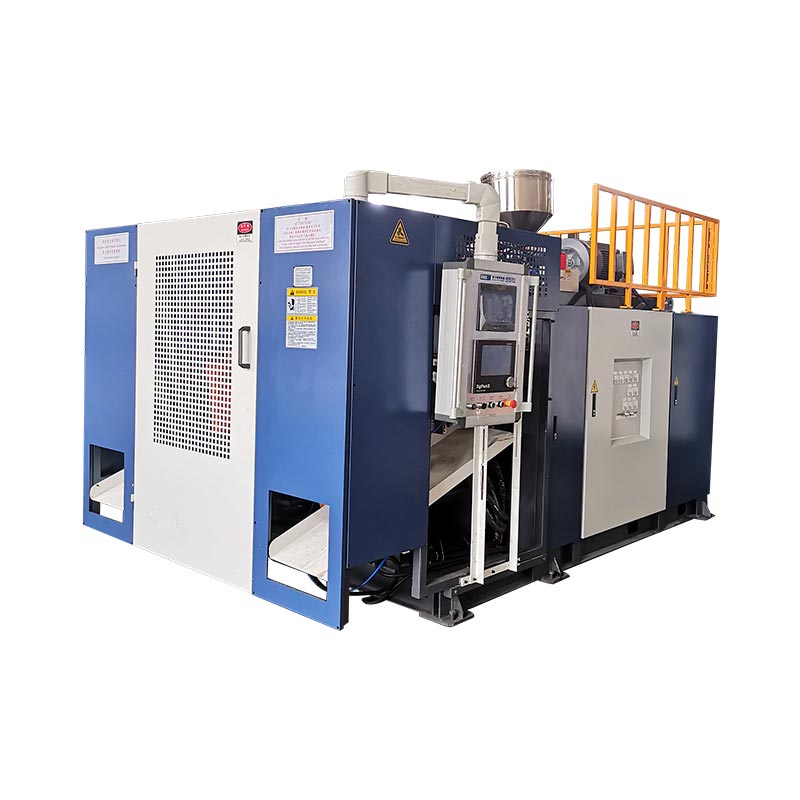
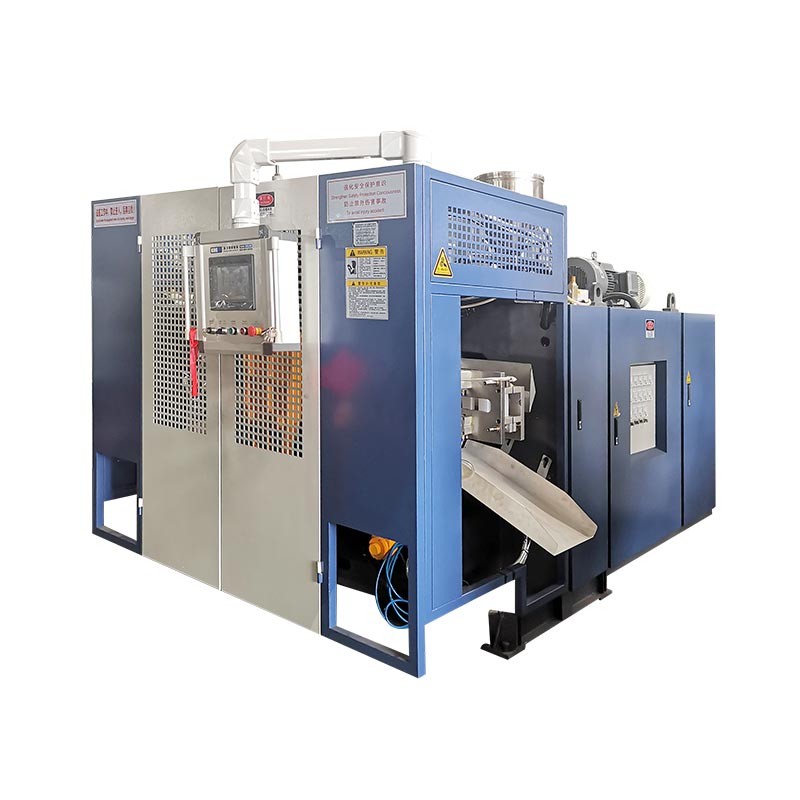
TheKGB5L platforma sa jednom stanicomiKGB5D platforma sa dvostrukom stanicomobjavljene su reference mašina od 5 L. Oni pružaju primjere platforme za formiranje za projekat boce. Sistem za inspekciju još uvijek treba odabrati u odnosu na stvarnu bocu, raspored kalupa, obrazac pražnjenja i zahtjeve za ispitivanje.

Navedite sučelje, a ne pretpostavljeni dodatak
Identifikujte koja strana isporučuje modul za inspekciju, opremu, prenos, kontrolu integracije i odbacivanje opreme.
Držite objavljene specifikacije oblikovanja svake mašine odvojeno od dogovorenih uslova inspekcije. Pritisak puhanja u specifikaciji za kalupljenje nije pritisak za ispitivanje curenja boce.
Za širi zahtjev oblikovanja, koristiteVodič za odabir mašine za HDPE flašu.
Prihvatite instrument, aplikaciju i liniju
Zapisnik o prihvatanju treba da razlikuje referentne provjere, diskriminaciju stvarnog kontejnera i kompletnu sekvencu odbijanja. Uključite normalne formate i dogovorene provjere prekida ili oporavka. Navedite količine, uslove, kvarove i korektivne radnje umjesto da se oslanjate na video snimak nekoliko boca koje prolaze.
Unosite revizije proizvoda, uređaja i programa u zapisnik o primopredaji. Identificirajte ko odobrava puštanje nakon relevantne promjene. Thevodič za tvornički prijemni testpokriva širu procjenu mašina; čuvati dokaze specifične za inspekciju priložene tom projektu.
Često postavljana pitanja o testiranju curenja boca
Da li test curenja prazne boce potvrđuje konačno zaptivanje poklopca?
Ne samo po sebi. Ispitni uređaj može doći u dodir s površinom koja se razlikuje od stvarnog zatvarača. Potvrdite provjerene karakteristike, a zatim navedite svaku dodatnu procjenu zatvorenog pakovanja koja je potrebna dizajnom boce i zatvarača. Zadržite identitet zatvaranja i uvjete primjene s tim rezultatom.
Da li je smanjenje pritiska prikladno za svaku HDPE bocu?
Nijedan metod ne treba birati samo iz naziva smole. Geometrija boce, deformacija, temperatura, učvršćenje i potrebna diskriminacija kvara su bitni. Zatražite verifikaciju za stvarni kontejner. Nemojte pretpostavljati da standard za smanjenje pritiska koji pokriva nedeformabilne posude uspostavlja usklađenost za fleksibilnu bocu.
Može li kamera ili CT skeniranje zamijeniti navedeni test curenja?
Dimenzionalni i slikovni dokazi mogu podržati analizu defekta, ali ih ne bi trebalo ponovo označavati kao rezultat funkcionalnog curenja. Zadržite specificirani test curenja osim ako se pokaže da alternativa ispunjava iste zahtjeve prihvatanja i nije odobrena kroz primjenjivu proceduru kvaliteta.
Može li se odbijena boca ponovo testirati?
Samo po dogovorenom postupku raspolaganja. Sačuvajte prvi rezultat, identifikujte razlog i uslove za ponovno testiranje i zadržite ovlašćenje i ishod. Kasniji prolaz ne bi trebao tiho izbrisati raniji kvar ili dozvoliti ponovljeno testiranje dok se ne pojavi željeni rezultat.
Da li je ispitivanje curenja uključeno u svaku automatsku mašinu za puhanje?
Ne. Automatski ciklus oblikovanja ne definiše obim inspekcije nizvodno. Tehnička ponuda treba da identifikuje tester, uređaje, opremu za prenos, odbacivanje, kontrolne interfejse i rad na prijemu. Potvrdite te stavke za naručeni sistem umjesto da ih zaključujete iz riječi "automatski".
Zajedno razgovarajte o oblikovanju i obimu inspekcije
Pošaljite crtež boce, materijal, zahtjev za zatvaranje, ciljnu dolaznu stopu i kvar koji inspekcija mora identificirati. Dodajte reprezentativne uzorke i trenutne zapise o ispitivanju gde su dostupni, tako da rasprava o opremi počinje sa definisanim zahtevima proizvodnje.
Razgovarajte o zahtjevima proizvodnje i inspekcijeNingbo Kinggle Machinery Co., Ltd. ·Podaci o kompaniji