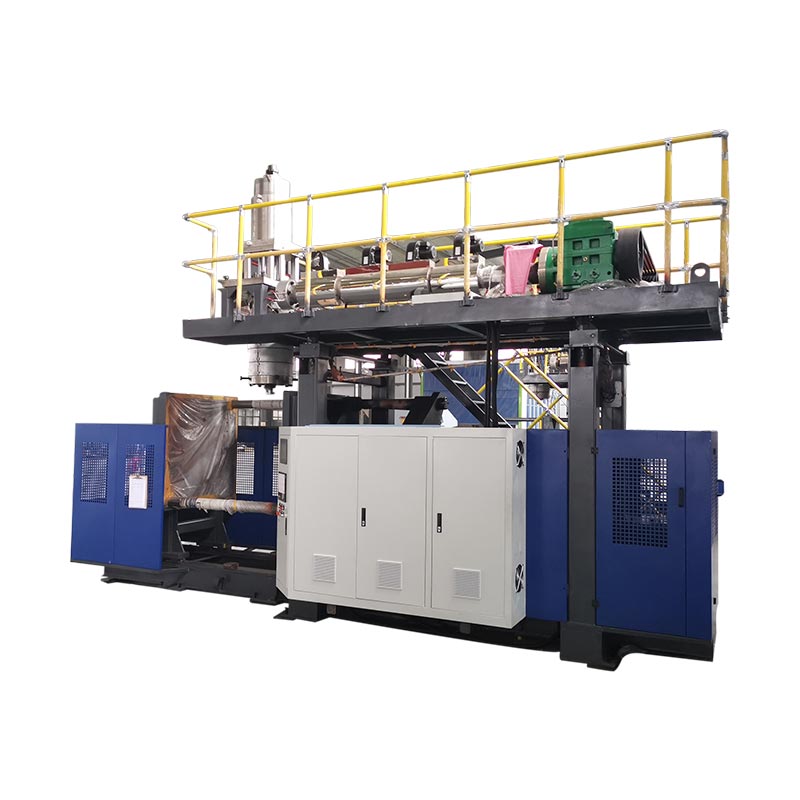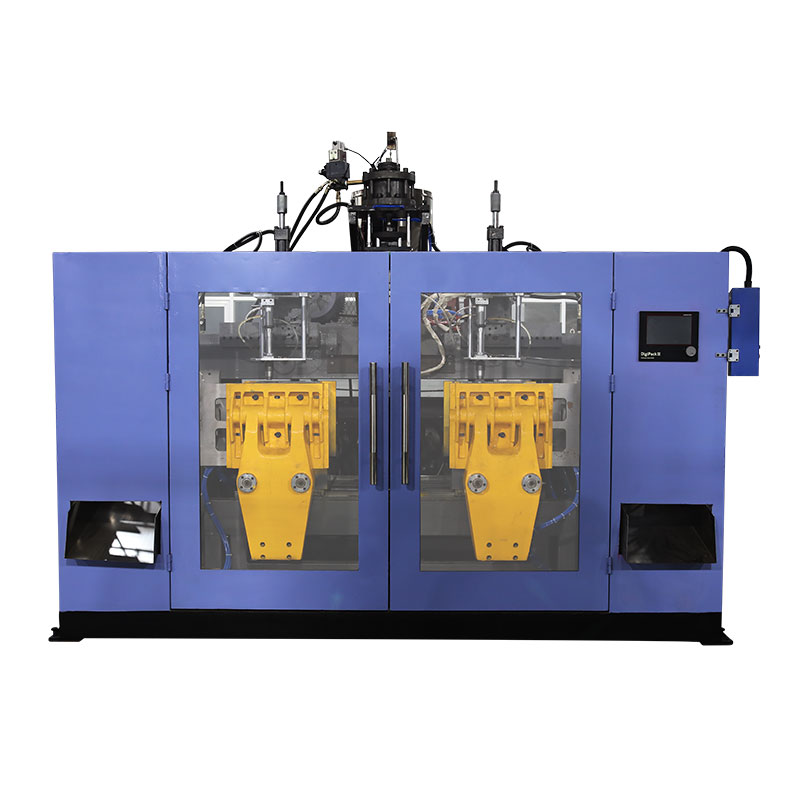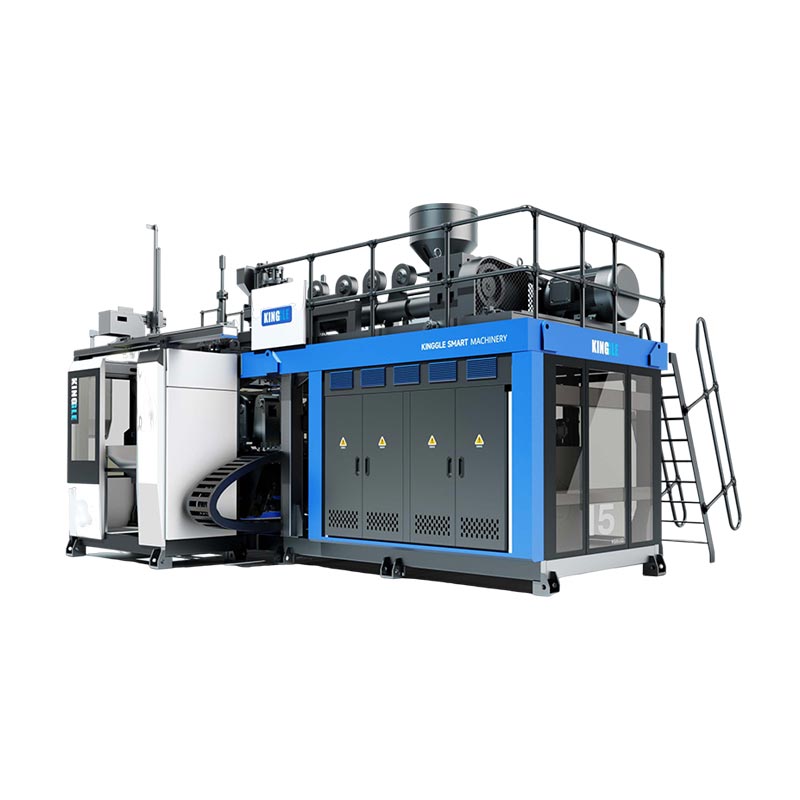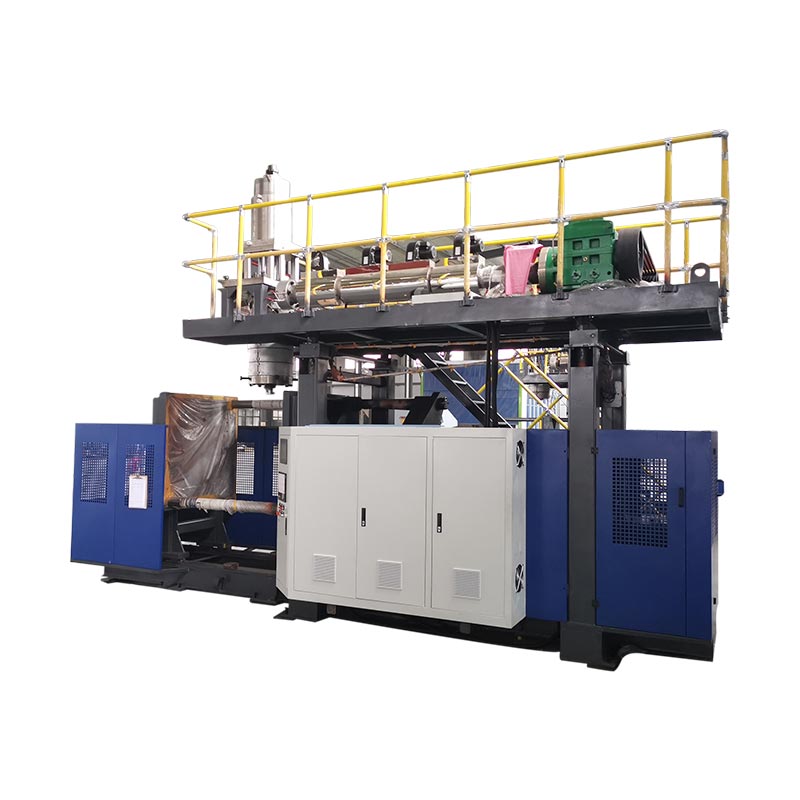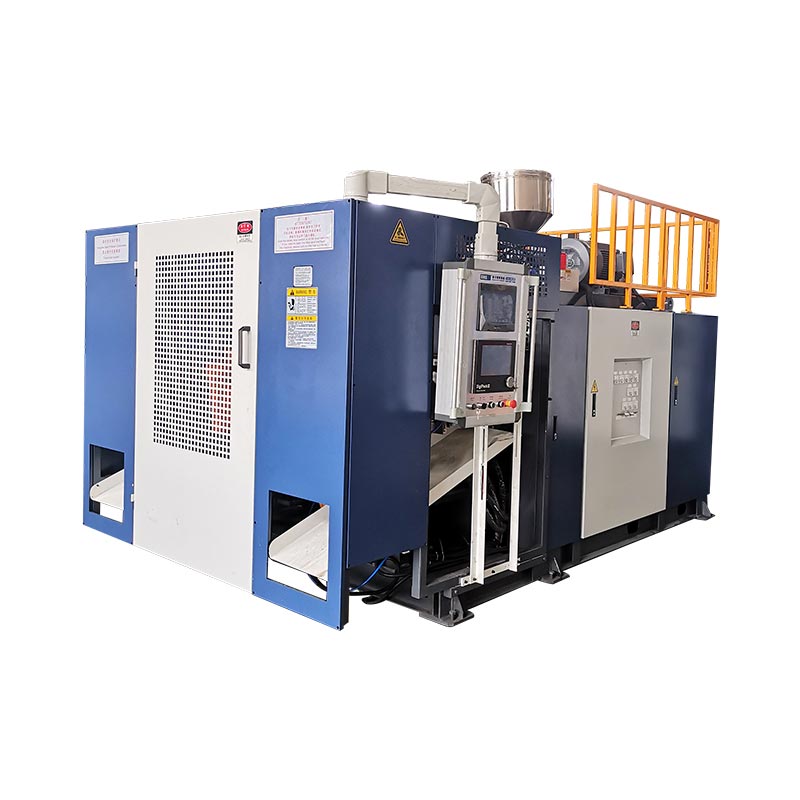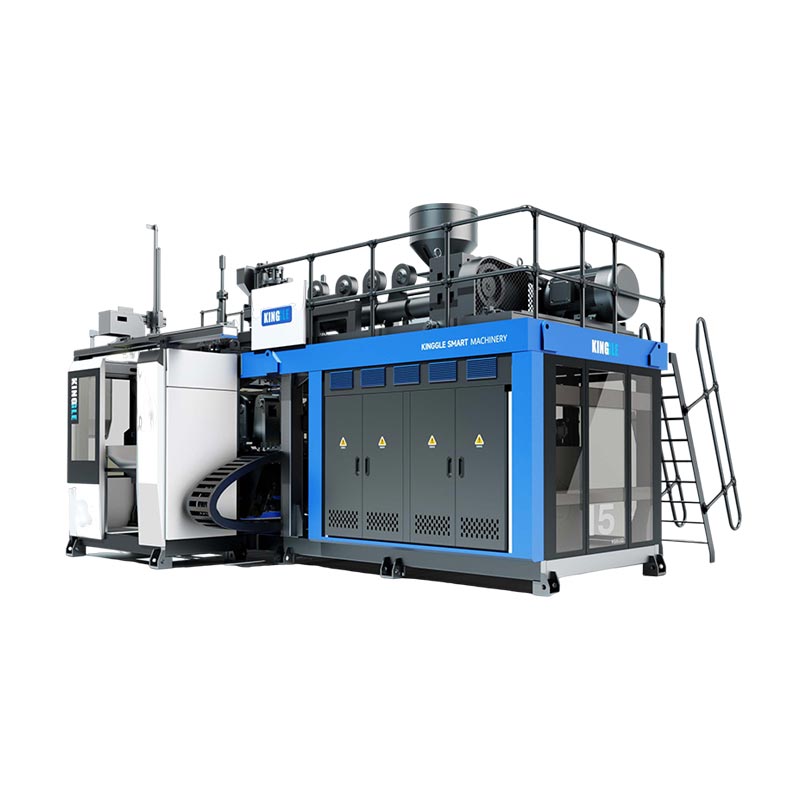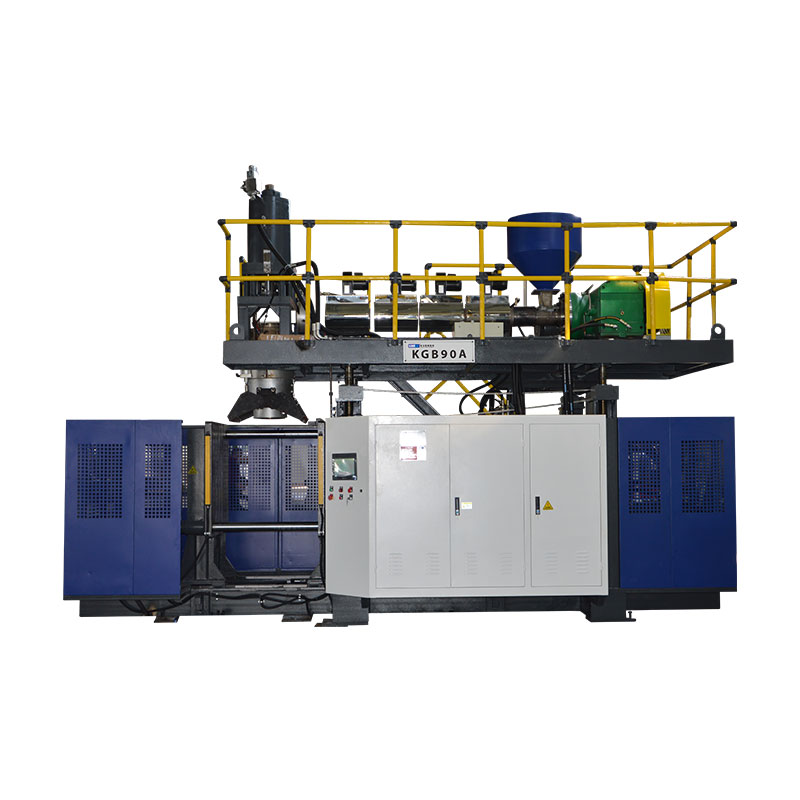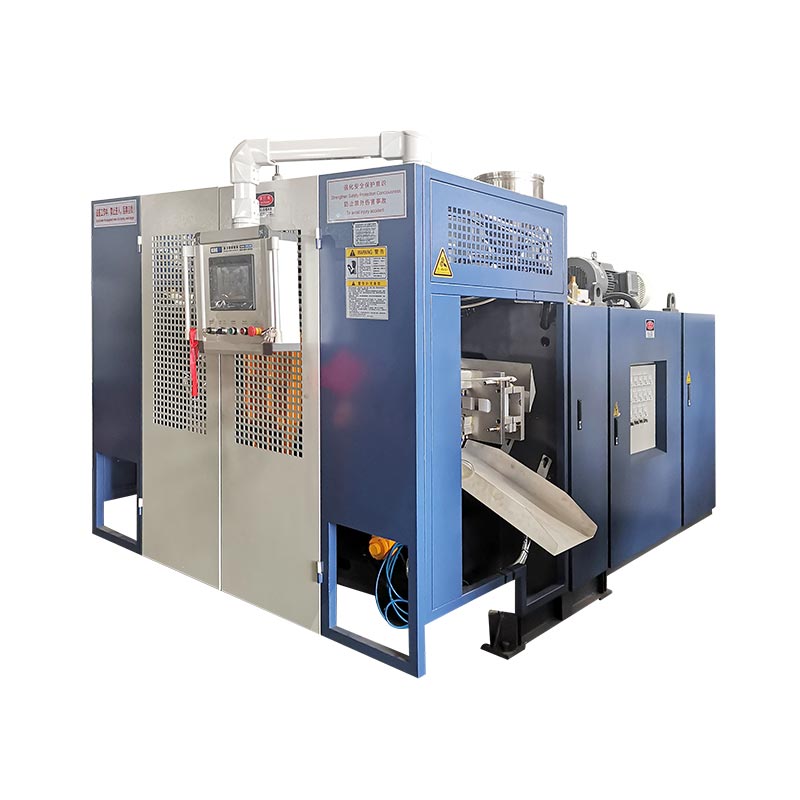
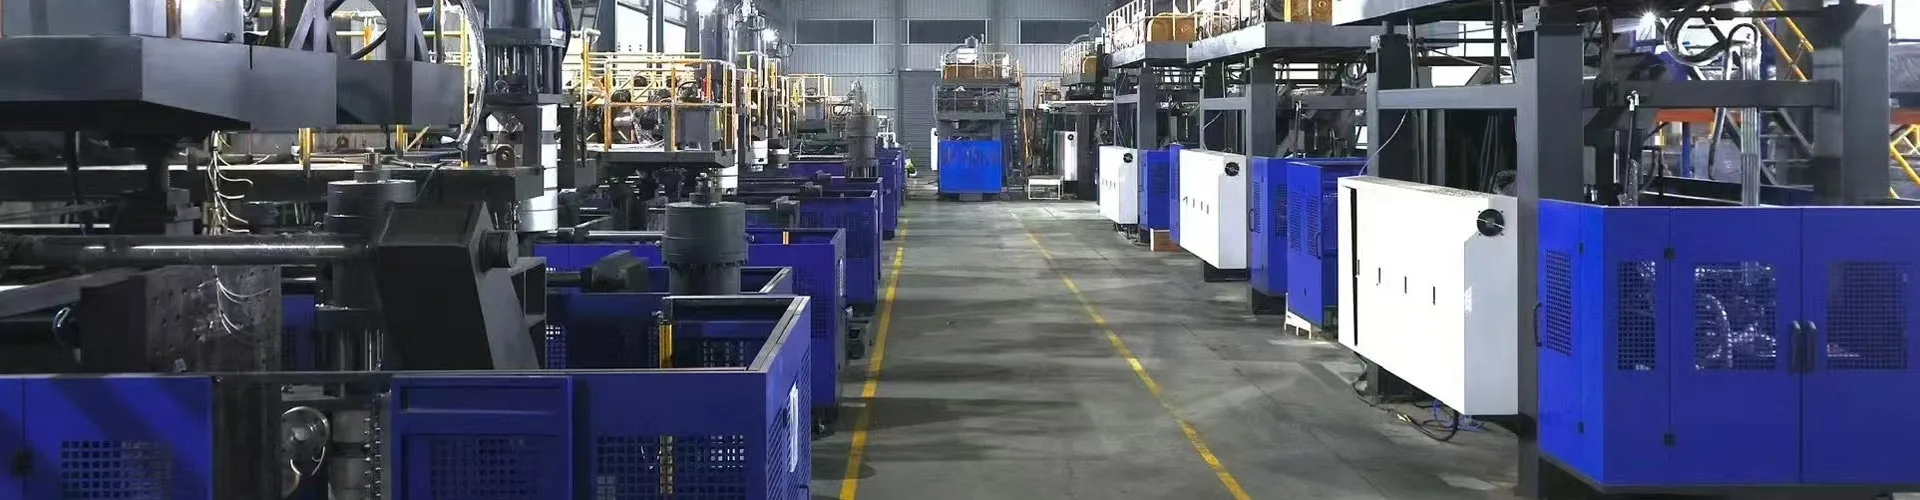
A mašina za kontinuirano puhanjeekstrudira non-stop parison dok se kalupne stanice kreću unutra kako bi ga uhvatile i naduvale. Ekstruder se nikada ne zaustavlja, što ga čini najbržim putem za HDPE i PP kontejnere od oko 0,5 do 30 litara. Tri varijable postavljaju vaš izlaz: broj stanica, šupljine glave matrice i vrijeme ciklusa. Još tri određuju vašu cijenu: energija po dijelu, održavanje i otpad. Ovaj vodič pokriva obe strane, sa stvarnim specifikacijama naših mašina.
Kontinuirano ekstrudiranje pokriva većinu plastičnih kontejnera kojima rukujete u jednom danu. Boce za deterdžent, vrčevi za motorno ulje, kante za hranu, agrohemijska ambalaža — gotovo sve se skida sa ovakvih mašina.
Jedno pojašnjenje prije detalja. Prozirne PET boce za vodu dolaze iz drugačijeg procesa, brizganja rastezljivom puhanjem, na različitim mašinama. Ovaj vodič pokriva kontinuirano ekstruziono puhanje za HDPE, PP, PVC i PA. Ako je vaš proizvod PET boca za piće, oprema u našojkontinuirani opseg mašinaneće uspjeti.
Konfiguracije mašina: kako se kalupi susreću sa parisonom
Svaka kontinualna mašina rješava isti problem. Parizon teče bez prestanka, tako da kalup mora doći do njega, zatvoriti se, izduvati i očistiti prije sljedećeg udarca. Kako mašina radi to definira konfiguraciju.
Mašine za premještanje kalupaprebacite kalup vodoravno na parison. Konstrukcija je jednostavna, dokazana i isplativa. Pokriva posude od 2 do 15 litara.
Mašine sa zakrivljenim rukamazakrenite kalup kroz luk, što skraćuje hod i ubrzava ciklus. Takođe nose koekstruzione glave za 1 do 6 slojeva. Ovo je klasa za boce velike količine i slojevite boce.
Zatim dolazi brojanje stanica.Jedna stanica (L)pokreće jedan set kalupa.Dvostruka stanica (D)pokreće dva kalupa za jedan ekstruder, tako da jedna strana duva dok druga izbacuje.
| Konfiguracija | Raspon kontejnera | Najbolje za | Kompromis |
|---|---|---|---|
| Premještanje kalupa, jedna stanica | 2–15 L | Skromne količine, česte promjene proizvoda | Najniži učinak po mašini |
| Premještanje kalupa, dupla stanica | 2–15 L | Velike količine na jednoj porodici proizvoda | Viša cijena; potrebna stalna potražnja |
| Zakrivljena ruka, jedna stanica | 5–30 L | Brzina, slojeviti zidovi, veće kante | Veća potrošnja energije |
| Zakrivljena ruka, dupla stanica | 5–30 L | Maksimalni izlaz, višeslojni pri jačini | Najveći kapital i površina |
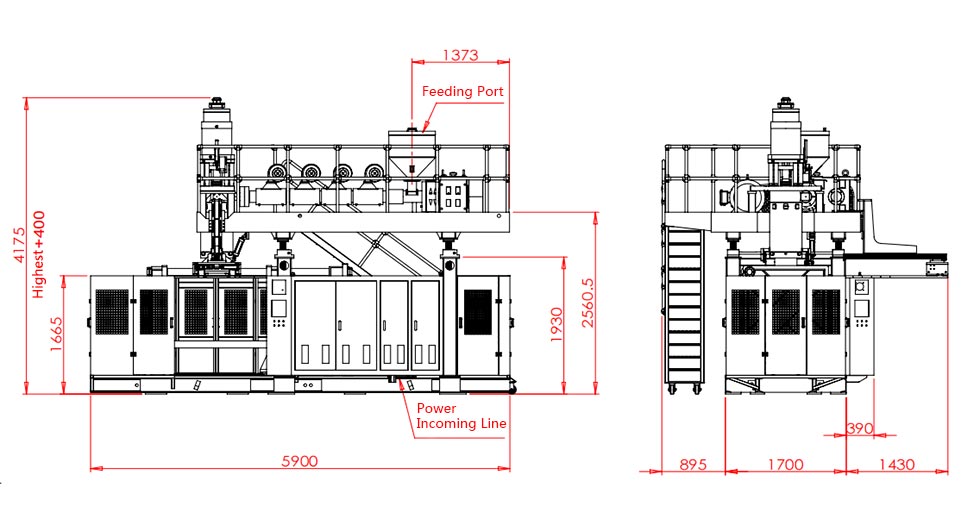
Pogodnost biljke, provjereno rano:potvrdite četiri stvari prije nego što se posvetite — prostor u odnosu na površinu mašine, visinu plafona za glavu matrice i utovarivač lijevka, trofazno napajanje za priključeno opterećenje i kapacitet ohlađene vode. Težina mašine se kreće od 2,5 tona na jednostrukoj stanici od 2 L do 28,5 tona na stanici sa zakrivljenim krakom od 30 L, pa provjerite i podno opterećenje.
Kupci iz SAD bi trebali dodati još jednu ranu provjeru. Kontejneri za hranu, piće ili farmaceutske kontakte donose zahtjeve FDA za materijale koji oblikuju vašu smolu i bilo koju politiku ponovnog mljevenja. Pravila o recikliranom sadržaju također se razlikuju ovisno o stanju i često se mijenjaju, stoga potvrdite trenutne zahtjeve za kategoriju proizvoda prije nego što zaključate specifikaciju smole.
Proizvodni učinak: pretvaranje specifikacija u boce na sat
Svaki katalog ispisuje izlazni broj. Pročitajte ga ispravno, inače ćete preterano obećavati pri isporuci.
Ovi brojevi pokazujuciklus sušenja— mašina radi prazna punom brzinom, bez plastike, bez hlađenja. Iskoristite ih da pošteno uporedite mašine. Nikada ih nemojte koristiti kao prognozu proizvodnje.
Ovo su stvarne brojke suvog ciklusa u našem kontinuiranom asortimanu, sa specifikacijama koje ih pokreću.
| Model | Max kontejner | Suhi ciklus | Stezanje | Screw | HDPE kapacitet | Avg. energije |
|---|---|---|---|---|---|---|
| KGB2L | 2 L | 600 kom/sat | 40 kN | 50 mm, L/D 25 | 30 kg/h | 12–18 kW |
| KGB2D | 2 L | 600 × 2 | 40 kN | 60 mm, L/D 25 | 55 kg/h | 12–18 kW |
| KGB5L | 5 L | 500 kom/sat | 65 kN | 60 mm, L/D 25 | 55 kg/h | 16–25 kW |
| KGB5D | 5 L | 500 × 2 | 65 kN | 70 mm, L/D 25 | 80 kg/h | 16–25 kW |
| KGB15L | 15 L | 450 kom/sat | 165 kN | 75 mm, L/D 25 | 100 kg/h | 25–34 kW |
| KGB15D | 15 L | 450 × 2 | 165 kN | 90 mm, L/D 25 | 120 kg/h | 25–34 kW |
| KGH15L | 15 L | 500 kom/sat | 200 kN | 80 mm, L/D 25 | 150 kg/h | 40–50 kW |
| KGH15D | 15 L | 500 × 2 | 200 kN | 90 mm, L/D 25 | 180 kg/h | 40–50 kW |
| KGH30L | 30 L | 450 kom/sat | 300 kN | 90 mm, L/D 25 | 180 kg/h | 70–80 kW |
| KGH30D | 30 L | 450 × 2 | 300 kN | 100 mm, L/D 25 | 300 kg/h | 70–80 kW |
Sada matematika koja pretvara te brojke u plan proizvodnje.
Dva pravila čine to derate poštenim. Deblji zidovi se sporije hlade, tako da teški dijelovi teže opadaju od lakih. A promjene jedu sate koji se nikada ne pojavljuju u broju vremena ciklusa.
Izmjerite vlastitu smanjenje vrijednosti nakon instalacije. Pustite mašinu da bude prazna da potvrdite ciklus sušenja, a zatim pokrenite punu proizvodnu smenu i podelite dobre delove po satima. Taj odnos postaje vaš faktor planiranja i ostaje stabilan kada se proces smiri.
Uskladite liniju, a ne samo mašinu:Odmjerite svoj učinak puhanja u odnosu na liniju za punjenje, a ne izolovano. Mašina koja nadmašuje vaš punilac stvara inventar i nered na podu. Pomnožite planirane komade po satu sa satima smjene, podijelite sa bocama po kutiji i provjerite taj broj u odnosu na vašu kasu i propusnost palete prije kupovine.
Materijali i dizajn dijelova
Kontinuirano ekstrudiranje radi PE, PP, PVC i PA. HDPE nosi većinu boca i jerry može raditi, a njegov praštajući prozor za obradu objašnjava zašto dominira ovom kategorijom.
Šraf radi pravi posao. Njegov prečnik i omjer dužine i promjera određuju koliko se smole topi na sat, a to ograničava izlaz prije bilo čega drugog. Naše mašine koriste zavrtnje od 50 do 100 mm na L/D 25, sa 3 do 5 grejnih zona na cevi i 3×5 do 3×8 grejnih sekcija u glavi matrice.
| Materijal | Tipični proizvodi | Šta gledati |
|---|---|---|
| HDPE | Boce za deterdžent, kante, boca za motorno ulje, mliječni proizvodi | Najviše oprašta. Uskladite indeks taline s težinom dijela — manji MFI za veće dijelove |
| PP | Ambalaža s vrućim punjenjem i višu temperaturu | Uži prozor za obradu; hladi se sporije, pa se ciklusi produžavaju |
| PVC | Prozirne boce, specijalna hemijska ambalaža | Osetljiv na toplotu. Degradira ako stoji vruće; očistiti prije bilo kakvog zaustavljanja |
| Regrind mješavine | Smanjenje troškova za većinu proizvoda | Blendajte u kontrolisanom omjeru; kontaminirano ponovno mljevenje nosi mrlje u talinu |
Dizajn delova postavlja granice koje mašina ne može da prevaziđe. Duboki podrezi se bore protiv štipanja. Oštri uglovi tanji zid tamo gdje se parison najviše proteže. Ručkama je potreban dovoljan promjer glave matrice da se formiraju čisto — naše glave imaju 90 do 220 mm na modelima s jednom matricom.
Odnesite crtež svom dobavljaču prije nego što izrežete kalup. Prema našem iskustvu, većina pritužbi na debljinu zida potiče od dizajnerske odluke, a ne od podešavanja mašine — a sat vremena na crtežu sprečava nedelje pokušaja i grešaka.
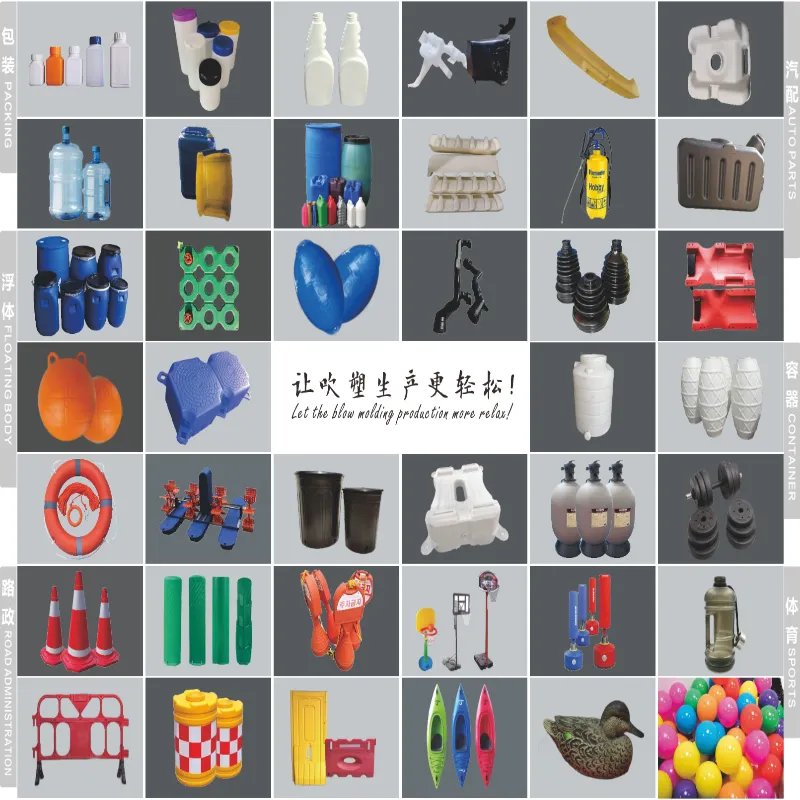
Slojevi otvaraju više opcija. Glava za koekstruziju dodaje obojenu kožu, prozirnu vidljivu traku ili zakopano reciklirano jezgro - sve u istom kadru. Naše mašine sa zakrivljenim krakom rade od 1 do 6 slojeva, potpuno prekrivenevišeslojni vodič.
Automatizacija, kontrole i energija
Kontrolni stog odlučuje hoće li se kvalitet zadržati u smjenama. Pitajte bilo kog dobavljača šta se nalazi unutra i očekujte imena, a ne prideve.
Naše mašine pokreću Mitsubishi PLC, MOOG servo kontrolu, Weinview HMI i OMRON, Schneider i GEFRAN komponente. Programirana kontrola debljine stijenke mijenja razmak matrice kroz sačmu, što stavlja materijal tamo gdje je potrebno i izvlači ga tamo gdje ne treba.
Za linijsku integraciju, postavite tri specifična pitanja: koje protokole PLC izlaže za MES ili SCADA vezu, da li se alarmi izvoze kao strukturirani podaci i da li dobavljač nudi daljinsku dijagnostiku. Pružamo IoT daljinski nadzor tako da naši inženjeri mogu pregledati mašinu u realnom vremenu i označiti probleme prije nego što prekinu proizvodnju.
Energija zaslužuje vlastitu analizu. Dominiraju tri opterećenja: grijanje bureta, pogonski sistem i hlađenje. Gornja tabela navodi prosječnu potrošnju po modelu, a rashladna voda radi 50 do 180 L/min u zavisnosti od veličine mašine.
Uporedite dobavljače na toj cifri po delu, a ne na izvlačenju po satu. Brža mašina raspoređuje iste kilovate na više boca, što često čini mašinu višeg ranga jeftinijom za rad.
Ekonomija životnog ciklusa: koliko košta posedovanje mašine
Kupoprodajna cijena je jedna uplata. Vlasništvo traje čitavu deceniju. Pet faktora utiče na kapitalne troškove, a četiri na operativne troškove.
| Vozač troškova | Kategorija | Bilješke |
|---|---|---|
| Veličina mašine i broj stanica | Kapital | Najveća pojedinačna varijabla |
| Broj slojeva | Kapital | Svaki sloj dodaje složenost ekstrudera i glave |
| Kalupi i šupljine | Kapital | Obično se navodi odvojeno — budžet za njih |
| Nizvodna automatizacija | Kapital | Deflashing, ispitivanje curenja, transport |
| Energija | Operating | Koristite gornju sliku po dijelu |
| Rad | Operating | Oštar pada sa automatskim otpuštanjem i rukovanjem |
| Uklonite i ponovo samljete | Operating | Zatvaranje petlje ponovnog brušenja vraća bljesak koji ste već platili |
| Rezervni dijelovi i održavanje | Operating | Budžet na godišnjem nivou; lagerujte artikle koji se brzo nose na licu mesta |
Izgradite svoj model povrata na delti, a ne na ukupnoj. Uporedite novu liniju sa onim što danas koristite: dobijeni delovi po satu, ušteđeni radni sati, smanjeni otpad, promenjena energija po delu. Podijelite troškove strojeva i alata s tim godišnjim dobitkom i imat ćete period povrata u svojim brojevima, a ne u dobavljaču.
Načini održavanja i kvarova
Vrijeme rada dolazi iz rasporeda, a ne iz sreće. Planirajte tri nivoa rada.
| Interval | Zadaci |
|---|---|
| Dnevno | Provjerite grijače glave i temperature; očistite područje zabrane; provjerite protok i pritisak rashladne vode |
| Nedeljno | Pregledajte stezne površine i klinove za lociranje; provjeriti servo i hidraulički pritisak; pregledajte stopu otpada za drift |
| Kvartalno | Pokrenite dijagnostiku performansi; pregledati sistem podmazivanja; kalibrirati kritične komponente |
| Godišnje | Pregledajte istrošenost vijaka i cijevi; servis matrice; pregledajte kompletan inventar rezervnih dijelova |
Uobičajeni načini kvara slijede šablone: istrošene ivice koje se odvajaju slabe osnovne zavarene šavove, lebdeće zone grijača mijenjaju distribuciju zida, a zatamnjene površine stezanja dopuštaju da se pojavi bljesak. Svaki se prvo pojavljuje kao kvar na dijelu.
Obuka operatera se vraća brže od bilo kojeg rezervnog dijela. Potvrdite šta vaš dobavljač uključuje i potvrdite da instalacija pokriva postupke zaštite mašine i zaključavanja prema vašim lokalnim sigurnosnim zahtjevima — u SAD-u, to znači da je usklađenost sa OSHA-om potpisana prije nego što linija pokrene proizvodnju.
Pitajte o garanciji pismenim putem:naš radi jednu godinu na cijeloj mašini od dolaska u vašu fabriku, sa glavnim komponentama kao što su MOOG kontroler debljine zida i servo motori koji se produžavaju na dve godine. Pitajte bilo kog dobavljača šta pokriva njihova garancija, šta ona isključuje i koliko brzo rezervni delovi stignu u vašu zemlju.
Odabir vaše konfiguracije
Radite ovim redosledom: zapremina kontejnera i materijal sužavaju klasu mašine, godišnja zapremina odlučuje o jednoj ili dvostrukoj stanici, a zahtevi sloja odlučuju o pokretnoj ili zakrivljenoj ruci. Šupljine zatim skaliraju učinak prema vašoj prognozi.
Našvodič za odabir u pet korakadetaljno hoda tom stazom određivanja veličine. Za posude veće od 30 litara, parison postaje pretežak za kontinuirano istiskivanje, a odluka se seli na akumulatorske mašine — pokrivene našimakumulator u odnosu na kontinuirano poređenje.
Često postavljana pitanja
Šta je mašina za kontinuirano puhanje?
Mašina za kontinuirano puhanje ekstrudira neprekidnu cijev od rastopljene plastike, nazvanu parison, dok se jedna ili dvije kalupne stanice kreću unutra da bi je uhvatile, zatvorile i naduvale dio. Ekstruder se nikada ne zaustavlja. Ovo odgovara malim i srednjim kontejnerima od HDPE, PP i PVC-a - bocama, kantama i ambalaži za maziva. Veliki dijelovi umjesto toga koriste akumulatorske mašine, jer se teški viseći parison rasteže prije nego što se kalup zatvori.
Kako da izračunam boce po satu iz vremena ciklusa i šupljina?
Pomnožite cikluse po satu sa šupljinama po glavi matrice po broju stanica. Mašina sa 600 ciklusa sušenja na sat sa glavom sa 2 šupljine na duploj stanici dostiže 2.400 komada na sat u teoriji. Zatim primijenite realno smanjenje za hlađenje, rukovanje i zamjenu, jer kataloške ocjene pokazuju da mašina radi prazna. Planirajte kapacitet na smanjenom broju.
Koji materijali rade na mašini za kontinuirano puhanje?
HDPE, PP, PVC i PA dobro rade na mašinama za kontinuirano ekstruziono puhanje. HDPE dominira u proizvodnji flaša i limenki. Uskladite vijak s materijalom: tvrđim tipovima je potreban veći kapacitet topljenja, zbog čega su prečnik vijka i omjer dužine i promjera važni. Prozirne PET boce za napitke koriste drugačiji proces - brizganje rastezljivom puhanjem - i različite mašine.
Koliko energije troši mašina za kontinuirano puhanje?
Skala prosječne potrošnje energije s veličinom stroja. Kinggle kontinualne mašine rade od 12 do 18 kW na klasi 2 L, 16 do 25 kW na klasi 5 L, 25 do 34 kW na klasi 15 L i 40 do 80 kW na modelima sa zakrivljenim krakom velike brzine. Usporedite dobavljače u pogledu energije po gotovom dijelu, a ne po satu, budući da brža mašina raspoređuje istu potrošnju na više komada.
Kakvo održavanje treba liniji za kontinuirano puhanje?
Planirajte dnevni, sedmični i kvartalni rad. Svakodnevno: provjerite grijače glave matrice, očistite područje odvajanja, provjerite protok rashladne vode. Tjedno: pregledajte stezne površine i hidraulički ili servo tlak. Tromjesečno: pokrenite dijagnostiku performansi, pregledajte sistem podmazivanja i kalibrirajte kritične komponente. Čuvajte brzo trošene rezervne dijelove na licu mjesta, jer dio koji nedostaje košta više u zastoju nego u zalihama.
Sledeći korak zavisi od toga gde se nalazite
Pošaljite detalje o vašem kontejneru — zapreminu, materijal, debljinu zida, ciljni učinak — i naši inženjeri će odgovoriti pravim putem za vašu pozornicu:
- Probate novi proizvod?Preporučit ćemo početnu konfiguraciju i pokrenuti vaš dio u oglednoj probi.
- Dodavanje kapaciteta?Napravit ćemo izlaznu matematiku prema vašoj liniji punjenja i citirati odgovarajući model.
- Zamjena stare mašine?Uporedićemo energiju po delu i otpadu sa vašom trenutnom linijom, tako da nadoknada dolazi iz vaših brojeva.
Svaka ponuda navodi model, komponente, trgovinske uslove i vrijeme isporuke - redovni modeli rade 30 do 40 dana, a prilagođeni modeli 60 do 120 dana. Pregledajtepuni kontinuirani asortiman mašinadok skupljate svoje brojeve.
Zatražite konfiguraciju i ponudu →Mašina za kontinuirano puhanje zarađuje svoje mjesto kroz ritam - ekstruder koji nikada ne staje, kalupi koji idu u korak i linija veličine vašeg punila. Nabavite konfiguraciju, broj šupljina i desno smanjenje vrijednosti, a izlazna matematika ostaje u proizvodnji. Pogledajte modele i specifikacije uAsortiman mašina za kontinuirano puhanje.