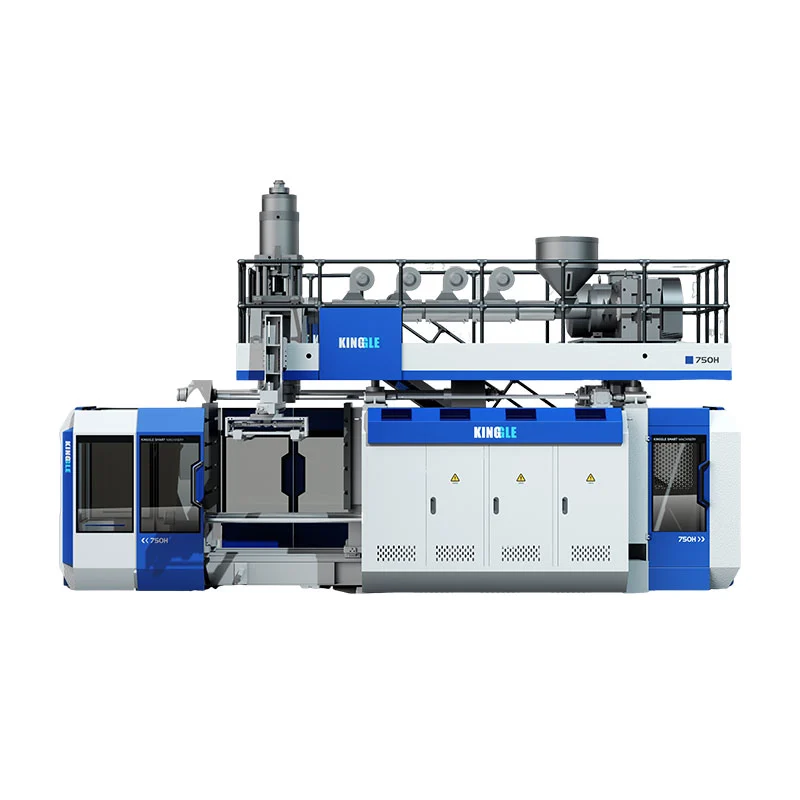
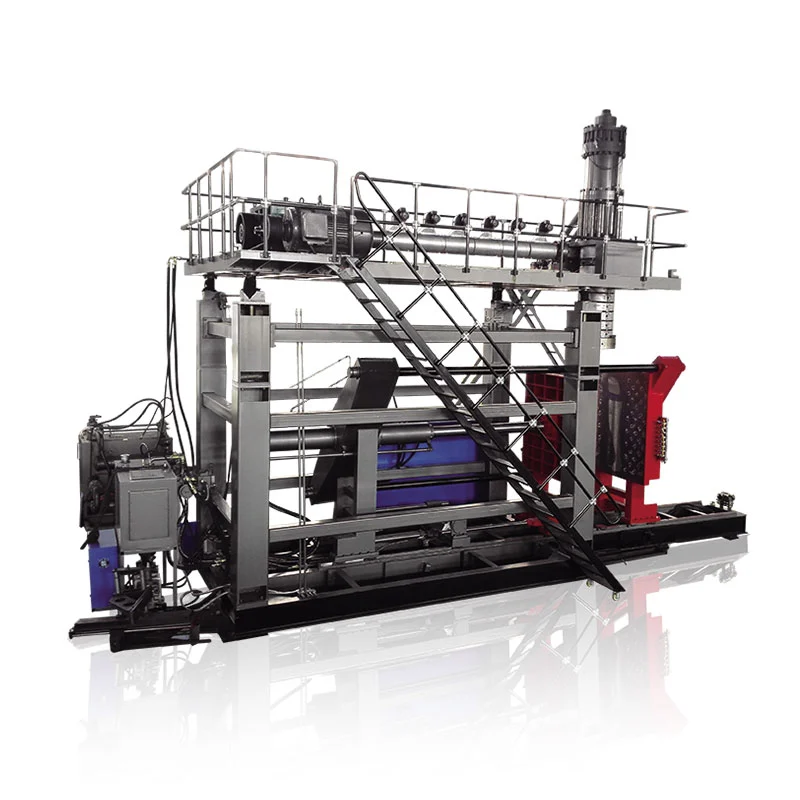
Dvije glave, dva parazona i dvije šupljine često pripadaju istom proizvodnom konceptu - ali nisu zamjenjivi pojmovi. Ispravan raspored počinje s bocom, izlaznim korakom, prostorom kalupa i bruto potražnjom za topljenjem, a ne ciljanim brojem glava.

Kupac koji traži "mašinu za puhanje boca sa četiri šupljine" može dobiti matricu sa četiri izlaza, kalup sa četiri šupljine i jednu ili dvije kalupne stanice. Drugi kupac koji traži "mašinu za duvanje sa duplom glavom" možda se odnosi samo na dva para. Osim ako citat ne navodi svaki element, dvije strane mogu razgovarati o istom broju dok zamišljaju različitu opremu.
Ovaj vodič razdvaja te pojmove, koristi trenutne Kinggle 2L, 5L i 15L specifikacije da pokaže ograničenja dimenzija iza odabira glave i pruža metodu ravnoteže mase za poređenje koncepata s jednom, dvije, tri i četiri glave bez izmišljanja proizvodnog učinka.
Prvo navedite četiri različita brojanja
Riječglavase slabo koristi na tržištu. Glava kalupa za kalupljenje ekstruzionim puhanjem distribuira talinu i formira cevasti parison. Glava sa više parisona ima nekoliko izlaza. Kalup se tada zatvara oko tih parola, a svaka šupljina kalupa čini dio. Stanica je potpuna pozicija kalupa i stege koja ih prima. Sloj je sloj materijala koji nastaje ekstruzijom i sistemom matrice.
| Count | Fizičko značenje | Primjer pitanja kupca | Nemojte pretpostavljati |
|---|---|---|---|
| Utičnice | Otvori iz kojih izlaze parosi na jednom događaju oblikovanja | Da li je prijedlog jednostruki, dvostruki, trostruki ili četveroglavi? | Da broj izlaza garantuje isti broj prihvaćenih boca |
| Parisons | Cjevaste dužine taline zarobljene kalupom | Kako će težina i tajming biti izbalansirani između parisona? | Da jednako raspoređeni izlazi uvijek daju jednake pare |
| Šupljine plijesni | Oblici dijelova formirani u jednom kalupu se zatvaraju | Da li kalup čini jedan, dva ili četiri dijela po događaju? | Taj broj šupljina opisuje broj stanica kalupa |
| Stanice | Kompletne pozicije kalupa i stezanja koje koristi mašina | Je li mašina jednostruka ili dvostruka stanica? | Da je druga stanica druga matrica |
| Slojevi | Slojevi materijala preko zidne strukture | Da li je dio jednoslojni ili višeslojni? | Taj „dvostruki sloj“ znači dvostruku glavu ili duplu šupljinu |
Nezavisna literatura o opremi pravi istu razliku. TheTehnički list R&B kontinuiranog ekstruzijskog shuttleanavodi konfiguracije stezaljki s jednom ili dvije stanice odvojeno od konfiguracija matrice s više izlaza. To razdvajanje je korisno u bilo kojem RFQ: navedite stanice, izlazne otvore za kalupe, šupljine kalupa i slojeve na različitim linijama.
Šta se mijenja kako glava matrice dobiva izlaze?
Mašina za puhanje sa više glava, više matrica ili više parisona stvara nekoliko parola paralelno. Ako su kalup i proces dizajnirani da zahvate svaki parison i formiraju jednu bocu, broj dijelova po događaju oblikovanja može se povećati. Dobitak je uslovljen. Svakom izlazu je potreban prostor, protok taline, kontrola temperature i odgovarajuća pozicija šupljine.
Ovaj dijagram je konceptualni, a ne Kinggleov crtež alata. Stvarni prečnici izlaza, korak, kanali protoka i raspored šupljina zavise od boce i mašine. “Dvije glave”, “tri glave” i “četiri glave” su stoga početni opisi, a ne potpune specifikacije.
Više glava dijeli dostupnu širinu kalupa
Jedan veliki parison može iskoristiti više od raspoložive širine kalupa mašine. Kada nekoliko otvora dijeli taj prostor, širina boce, nagib šupljine, položaj vrata, džep za blic i priključci za hlađenje moraju stati jedan pored drugog. Kalup također treba dovoljno čelika između šupljina i dovoljno prostora za obrezivanje i uklanjanje dijelova.
Više glava povećava ukupno potrebno topljenje po događaju
Ako jedan bruto parison teži 0,10 kg, četiri ekvivalentna parisona zahtijevaju 0,40 kg po događaju oblikovanja prije nego što se uzme u obzir bilo kakva razlika u njihovoj stvarnoj težini. Primjer objašnjava samo aritmetiku; to nije specifikacija Kinggle boce. Skraćivanje intervala između događaja dodatno povećava potražnju za topljenjem po satu.
Više glava stvara više pozicija za kontrolu
Četiri vidljive boce nakon otvaranja kalupa ne dokazuju četiri ekvivalentna procesa. Jedan izlaz može raditi toplije, jedan parison može drugačije propasti, šupljina se može hladiti sporije, ili jedan položaj za podrezivanje može ostaviti dodatni bljesak. Izlaz sa više šupljina bi stoga trebao biti prebrojan i pregledan prema poziciji – ne samo kao ukupan zbroj.
Originalno poređenje: objavljena Kinggle ograničenja glave po platformi mašine
Trenutne Kinggleove stranice za kontinuirano ekstruziono oblikovanje puhanjem opisuju opcione konfiguracije s dvije, tri i četiri glave na nekoliko modela. Tablice specifikacija objavljuju točne dimenzije za jednostruke i dvoglave reference. Oni ne objavljuju trostruki ili četveroglavi nagib za ove stranice, tako da ti izgledi zahtijevaju projektni inženjering, a ne ekstrapolaciju.
| Kinggle model | Stanica | Maksimalni kapacitet proizvoda | Maksimalna veličina kalupa (Š×V) | Kapacitet topljenja HDPE | Maksimalni prečnik matrice sa jednom glavom | Objavljena središnja udaljenost dvostruke glave | Maksimalni prečnik matrice sa duplom glavom |
|---|---|---|---|---|---|---|---|
| KGB2L | Single | 2 L | 360 × 380 mm | 30 kg/h | 90 mm | 130 mm | 60 mm |
| KGB2D | Dvostruko | 2 L | 360 × 380 mm | 55 kg/h | 90 mm | 130 mm | 60 mm |
| KGB5L | Single | 5 L | 410 × 450 mm | 55 kg/h | 150 mm | 150–180 mm | 80 mm |
| KGB5D | Dvostruko | 5 L | 410 × 450 mm | 80 kg/h | 150 mm | 150–180 mm | 80 mm |
| KGB15L | Single | 15 L | 580 × 500 mm | 100 kg/h | 220 mm | 240–280 mm | 150 mm |
| KGB15D | Dvostruko | 15 L | 580 × 550 mm | 120 kg/h | 220 mm | 240–280 mm | 150 mm |
Kinggleove 2L stranice također opisuju primjene od 50 ml do 2 L. Taj raspon identifikuje porodicu proizvoda; to ne znači da svaki kontejner u asortimanu odgovara svakom broju grla. Široka boca od 2L može zahtijevati jedan izlaz, dok nekoliko uskih boca može odgovarati konceptu s više šupljina. Maksimalni volumen sam po sebi ne može odlučiti o izgledu.


Šta podaci Kinggle otkrivaju o izboru glave
1. Broj stanica i geometrija glave su nezavisni izbori
Unutar para od 2L, oba modela sa jednom i sa dvostrukom stanicom objavljuju isto ograničenje od 90 mm za jednu glavu, 130 mm za središnji razmak sa dvostrukom glavom i ograničenje od 60 mm sa dvostrukom glavom. Parovi od 5L i 15L prate isti obrazac unutar svojih platformi. Druga stanica mijenja način na koji se kalupi izmjenjuju; ne mijenja automatski broj izlaza ili izlazni nagib.
2. Dvoglavi raspored ima manji prečnik dostupnog po izlazu
Svaka platforma objavljuje manji maksimalni prečnik igle za dvostruku referencu nego za referencu sa jednom glavom: 60 naspram 90 mm kod 2L, 80 naspram 150 mm kod 5L i 150 naspram 220 mm kod 15L. Ovo ne predviđa prečnik gotove boce, ali pokazuje zašto „dodaj još jednu glavu“ nije samo izlazna postavka. Geometrija matrice, parisona i boce se mijenjaju zajedno.
3. Veće platforme objavljuju šire reference kalupa i izlaznog razmaka
Maksimalna referenca kalupa raste od 360 × 380 mm na paru od 2L do 410 × 450 mm na paru od 5L i do 580 mm širine na paru od 15L. Objavljeni međuglavi razmak raste od 130 mm do 150–180 mm, a zatim 240–280 mm. Ove brojke povezuju izbor platforme s razmakom boca, a ne samo nominalnim litrama.
4. Upareni modeli sa dvostrukom stanicom objavljuju veći kapacitet topljenja
Primeri sa dvostrukom stanicom objavljuju veći kapacitet topljenja HDPE od njihovih partnera sa jednom stanicom: 55 prema 30 kg/h na 2L, 80 naspram 55 kg/h na 5L, i 120 naspram 100 kg/h na 15L. Razlike nemaju jedinstven omjer i ne dokazuju množitelj proizvodnje. Oni pokazuju zašto sistem ekstruzije pripada istoj kalkulaciji kao i stanice i glave.
5. Za tvrdnje sa tri i četiri glave potreban je crtež specifičan za proizvod
Opisi proizvoda dopuštaju fleksibilne 2/3/4 konfiguracije sa više matrica, ali njihove tabele ne navode univerzalno trostruko ili četiri središnje rastojanje. Izmišljanje tih dimenzija iz reda s dvostrukom glavom zanemarilo bi širinu boce, čelik kalupa, nagib, lokaciju vrata i pristup servisu. Ispravan sljedeći dokument je predloženi izgled glave i kalupa na osnovu kupčevog crteža dijela.
Odaberite broj glava iz boce - ne iz željenog množitelja
Tvornička ponuda postaje pouzdanija kada kupac dobavljaču da potpunu definiciju proizvoda. Počnite s najširim i najtežim SKU-om namijenjenim predloženoj porodici alata. Zatim provjerite mogu li manji proizvodi dijeliti istu mašinu bez prisiljavanja na nepraktičan kompromis.
Širina boce i središnji razmak
Središnja udaljenost se mjeri između susjednih središnjih linija izlaza. Mora odgovarati rasporedu šupljine dovoljno da svaki parison može ući u ispravan položaj kalupa. Širina tijela boce je samo jedan dio zahtjeva. Završna obrada vrata, ručka, džep za blic, područje za odvajanje i zid kalupa između šupljina također troše prostor.
Dio težina i bruto parison masa
Težina gotove boce nije masa koju ekstruder mora isporučiti za svaki događaj. Bruto parison uključuje materijal uhvaćen za bocu plus gornji i donji bljesak i bilo koji drugi obrubljen materijal. Pomnožite bruto masu jedne pozicije sa svim aktivnim pozicijama, a zatim uporedite ukupnu masu sa sistemom ekstruzije po planiranoj stopi događaja.
Hlađenje i uklanjanje
Više šupljina može stvoriti više topline za uklanjanje u svakom zatvorenom kalupu. Nejednaki vodeni putevi mogu jednu šupljinu učiniti sporijom. Nakon otvaranja kalupa, ćelija mora da se odvoji, obrezuje, testira i prenosi svaki deo bez sudara ili prekomernog nakupljanja. Mašina za kalupljenje može završiti svoje kretanje dok je nizvodna oprema već usko grlo u proizvodnji.
SKU strategija
Kalup sa velikim šupljinama može odgovarati stabilnoj, uskoj porodici boca. Može biti manje atraktivno kada su narudžbe kratke, dizajni se često mijenjaju ili veliki dio SKU-ova ne može koristiti isti nastup. Uporedite godišnju potražnju za dobrim dijelom i vrijeme promjene prema SKU-u. Nemojte dimenzionirati svaki kalup oko jednog sezonskog vrha osim ako ostatak tvornice ne može iskoristiti taj kapacitet.
Izračunajte realističan učinak sa događajima, dijelovima i ravnotežom mase
Kataloški ciklus sušenja i broj grla nisu dovoljni za predviđanje prodajnih boca. Koristite dva povezana proračuna: jedan za prihvaćene dijelove i jedan za bruto potražnju za topljenjem.
Dobri dijelovi po satu = stabilni događaji oblikovanja po satu × dijelovi formirani po događaju × prihvaćena frakcija
Bruto potražnja za topljenjem (kg/h) = stabilni događaji oblikovanja po satu × ukupna bruto masa parisona po događaju (kg)
Prihvaćeni dio mora proizaći iz kupčeve definicije kvaliteta i dogovorenog pokušaja ili pretpostavke poštenog planiranja. Ukupna bruto masa parisona je zbir svih parizona upotrijebljenih u jednom događaju. Ako četiri izlaza ne isporučuju identičnu masu, zabilježite četiri pozicije odvojeno prije nego što ih dodate.
Transparentan hipotetički primjer
Pretpostavimo da predloženi raspored sa četiri izlaza čini četiri boce po događaju. Tokom stabilnog probnog procesa – a ne suvog ciklusa – ćelija završi 300 procesa oblikovanja na sat. Ako je dogovorena prihvaćena frakcija 0,97, izračunati dobar učinak je 300 × 4 × 0,97 = 1.164 boce na sat. Ako je ukupna bruto masa parisona po događaju 0,44 kg, bruto potražnja za topljenjem je 300 × 0,44 = 132 kg/h.
Ovi brojevi su samo nastavni primjer i nisu rezultat Kinggle modela. Oni pokazuju zašto mašina sa četiri glave nije automatski prikladna: predloženom ekstruderu bi bio potreban verifikovan kapacitet za materijal i uslove, dok bi hlađenje i svi nizvodni koraci morali da održe stopu događaja i kvalitet. Zamijenite izmjerene podatke projekta prije donošenja odluke o kupovini.
Kinggle'svodič za mašinu za kontinuirano puhanjeobjašnjava kako se kombinuju broj stanica, šupljine na glavi i vrijeme ciklusa. Za planiranje postrojenja, također provjerite električne, komprimirani zrak i uvjete hlađenja pomoćuUslužni vodič za mašinu za puhanje.
Fabričko puštanje u rad: kvalifikujte svaki izlaz i šupljinu kao poziciju
Kombinovani prosjek može sakriti slabu poziciju. Ako tri boce prođu provjeru težine, a jedna je lagana, njihov prosjek može izgledati prihvatljivo iako je jedna šupljina nestabilna. Tokom tvorničkog prihvata i puštanja u rad, označite svaki izlaz matrice i položaj šupljine i sačuvajte taj identitet kroz obrezivanje i pregled.
Uspostavite osnovnu liniju od pozicije do pozicije
- Identifikujte mašinu, glavu kalupa, kalup, seriju smole, recept i uslove upotrebe.
- Sakupljajte dijelove u nizu sa svake pozicije izlaza/šupljine.
- Zabilježite bruto parison masu tamo gdje to dozvoljava dogovorena sigurna metoda suđenja.
- Izmjerite gotovu težinu i iste kritične zidne lokacije za svaku poziciju.
- Pregledajte otklon, završetak vrata, blic, dimenzije, izgled i performanse curenja.
- Snimanje intervala događaja, odbijanja, alarma, ručne intervencije i nizvodnih zaustavljanja.
- Ponovite nakon što se stabilni uslovi vrate nakon bilo kakvog odobrenog podešavanja.
Mijenjajte jedan po jedan kontrolirani faktor
Ako se jedan parison razlikuje, prvo odlučite da li uzorak prati izlaz matrice, šupljinu, rashladni krug ili položaj nizvodno. Koordinirani zapis je korisniji od prilagođavanja nekoliko HMI vrijednosti odjednom. Kinggle'sHMI podešavanja i vodič za alarmpreporučuje snimanje dokaza prije promjene recepta.
Provjerite raspored zidova, ne samo ukupnu težinu
Dvije boce mogu imati istu težinu i još uvijek različito raspoređuju materijal. Uporedite definisane lokacije ramena, tela, ručke, baze i mesta za utiskivanje gde je relevantno za deo. Ako projekat koristi programiranu kontrolu zida,parison vodič za programiranjepruža strukturiranu metodu za povezivanje programskih tačaka sa mjerenim regijama.
Pretvorite prihvaćenu probnu verziju u referencu za održavanje
Čuvajte odobrene podatke o položaju, temperaturnim uvjetima, stanju čišćenja, stanju vode i identitetu alata. Kada se jedna pozicija kasnije pomeri, održavanje je može uporediti sa originalnom baznom linijom. Thekontrolna lista preventivnog održavanjamože prenijeti ta zapažanja u rutinske inspekcije.
Uobičajene kombinacije – i ono što svaki opis još uvijek ostavlja otvorenim
| Kratak opis | Šta to vjerovatno znači | Ono što RFQ još mora potvrditi |
|---|---|---|
| Mašina sa dve glave i dve šupljine | Dva parisona napajaju dvije šupljine kalupa po događaju oblikovanja | Broj stanica, izlazni korak, veličina kalupa, težina dijela, kapacitet ekstruzije i nizvodni opseg |
| Mašina za puhanje flaša sa četiri glave | Četiri izlaza matrice tvore četiri parazona paralelno | Da li kalup ima četiri odgovarajuće šupljine, tačan nagib i da li svi SKU-ovi odgovaraju |
| Mašina sa duplom stanicom, sa duplom glavom | Dvije kalupne stanice se izmjenjuju oko sistema kalupa s dva izlaza | Broj setova kalupa, redoslijed događaja, potražnja za topljenjem, način uklanjanja i garantirani uvjeti probe |
| Mašina za puhanje sa četiri šupljine | Jedan zatvarač kalupa može formirati četiri dijela | Raspored izlaza matrice, broj stanica, balans šupljina, hlađenje i prihvaćeni izlaz |
| Dvoslojna, dvoglava mašina | Višeslojni sistem može napajati dva izlaza | Broj ekstrudera, struktura materijala, omjer slojeva, ruta otpada, izlazi, šupljine i stanice |
„Mašina za izradu plastičnih boca“, „Mašina za puhanje HDPE boca“, „mašina za ekstruziju boca“, „mašina za duvanje sa više matrica“ i „mašina za višestruko ekstruziono puhanje“ mogu se pojaviti u pretragama povezane opreme. Tehnički kompletna specifikacija trebala bi ostati razumljiva čak i kada se ti marketinški nazivi promijene.
Kontrolna lista RFQ za projekat duvanja sa više glava
Pošaljite isti proizvod i fabričke podatke svakom dobavljaču. Zamolite svaku ponudu da odgovori istim redoslijedom, s kataloškim referencama odvojenim od garancija projekta.
| RFQ grupa | Informacije koje treba dati | Potreban odgovor dobavljača |
|---|---|---|
| Proizvod | 2D/3D crtež ili uzorci, kapacitet, maksimalne dimenzije, vrat, ručka, linija razdvajanja i geometrija ukrasa | Kompatibilna platforma mašine, orijentacija, raspored šupljina i bilo koji problem dizajna |
| Materijal | Tačan kvalitet smole, boja/aditivi, plan ponovnog mljevenja ili PCR i podaci dobavljača | Predloženi obim zavrtnja/ektruzije, pretpostavke obrade i zahtevi za probnim materijalom |
| Masa i kvalitet | Gotova težina, procijenjeni bruto parison/flash, kritični zidovi, dimenzije i funkcionalni testovi | Probna metoda, uzorkovanje po poziciji i definicija prihvatanja |
| Izlaz | Potrebni dobri delovi po satu, zapremina smene/godina, SKU mešavina i učestalost promene | Događaji po satu, dijelovi po događaju, pretpostavljena prihvaćena frakcija i izračunavanje bruto taline |
| Alati | Postojeći kalupi ili preferirani koncept šupljina | Broj izlaznih otvora, središnji razmak, raspon matrice, veličina kalupa, korak šupljine, setovi kalupa i dizajn hlađenja |
| Mašina | Željeni nivo automatizacije i fabrička ograničenja | Broj stanica, stezaljka, ekstruder, kontrole, izvlačenje i uključene opcije |
| Fabrika | Standard snage, uslovi vazduha/vode, ograničenja okoline, pod, visina i pravac dizanja | Korisni list projekta, opći uređenje, zahtjevi za temeljenje/utovar i servisno čišćenje |
| Nizvodno | Obrezivanje, ispitivanje curenja, transport, etiketiranje, pakovanje i plan rukovanja otpadom | Kapacitet i granica interfejsa za svaku uključenu fazu koju isporučuje kupac |
Nemojte prihvatiti izlaznu liniju bez uslova testiranja
Korisni dokument o prihvatanju navodi crtež boce, razred materijala, gotovu i bruto težinu, aktivne izlaze i šupljine, uslove hlađenja kalupa, prozor za stabilan rad, testove kvaliteta, plan uzorkovanja i uključenu opremu za nizvodno. Bilježi prihvaćene dijelove po pozicijama. Bez tih uslova, „kom/h” može opisati kretanje mašine, formirane delove pre inspekcije ili dobro upakovane boce – tri različita rezultata.
Zatražite izgled prije zamrzavanja narudžbenice
Konačni crtež treba da prikazuje središnje linije izlaza kalupa naspram šupljina kalupa, granice kalupa i ploče, igle za izduvavanje, metodu obrezivanja ili otpuštanja, putanju izvlačenja i servisne razmake. Za zahtjev Kinggle s tri ili četiri glave, ovaj crtež je mjesto gdje se potvrđuje nagib specifičnog projekta; to ne bi trebalo zaključiti iz objavljene tabele sa dvostrukom glavom.
Često postavljana pitanja
Šta je mašina za duvanje sa više glava?
Mašina za puhanje s više glava koristi raspored matrice s nekoliko izlaza kako bi se formiralo nekoliko parova u jednom procesu oblikovanja. Broj izlaza, središnji razmak i veličina kalupa moraju odgovarati rasporedu boce i šupljine kalupa.
Da li je mašina sa dve glave isto što i mašina sa dve šupljine?
Ne. Dvostruka glava opisuje dva izlaza ili parisona; dvije šupljine opisuju dva dijela oblika u kalupu. Obično su dizajnirani kao upareni dvodelni izgled, ali citat treba navesti oba odvojeno.
Da li mašina za duvanje sa četiri glave proizvodi četiri puta više boca?
Ne automatski. Može formirati više dijelova po događaju oblikovanja, ali stvarni dobar učinak zavisi od stabilne stope događaja, ukupne bruto potražnje za topljenjem, ravnoteže izlaza i šupljina, hlađenja, obrezivanja, testiranja i prihvaćenog kvaliteta.
Kako se odabire središnji razmak matrice?
Središnja udaljenost se bira iz predloženog koraka šupljine i rasporeda proizvoda. Širina boce, položaj grla, džepovi za fleš, čelik za kalupe, hlađenje, igle za duvanje, prostor za obrezivanje i uklanjanje sve utiču na konačnu dimenziju.
Može li se jedna mašina prebaciti između proizvodnje s jednom i više glava?
Različiti raspored matrice ili alata može biti moguć na prikladno projektovanoj platformi, ali to ne treba pretpostaviti. Potvrdite mehaničko uklapanje, opseg ekstruzije, kontrole, rad na zamjeni, kompatibilnost kalupa i zahtjeve za puštanje u rad kod dobavljača.
Šta ograničava broj šupljina u ekstruzijskom puhanju?
Ograničenja uključuju dimenzije proizvoda, raspoloživi prostor kalupa i ploče, izlazni nagib, geometriju kalupa i parisona, zahtjeve za stezaljke, kapacitet ekstruzije, balans hlađenja, uklanjanje dijelova i kapacitet nizvodno.
Koje podatke da pošaljem za ponudu mašine za više šupljina?
Pošaljite crtež ili uzorke dijela, razred materijala, gotovu i bruto parizonsku težinu, kritične zidove i testove, potreban dobar učinak, SKU plan, fabričke komunalne usluge, ograničenja rasporeda i zahtjeve nizvodno.