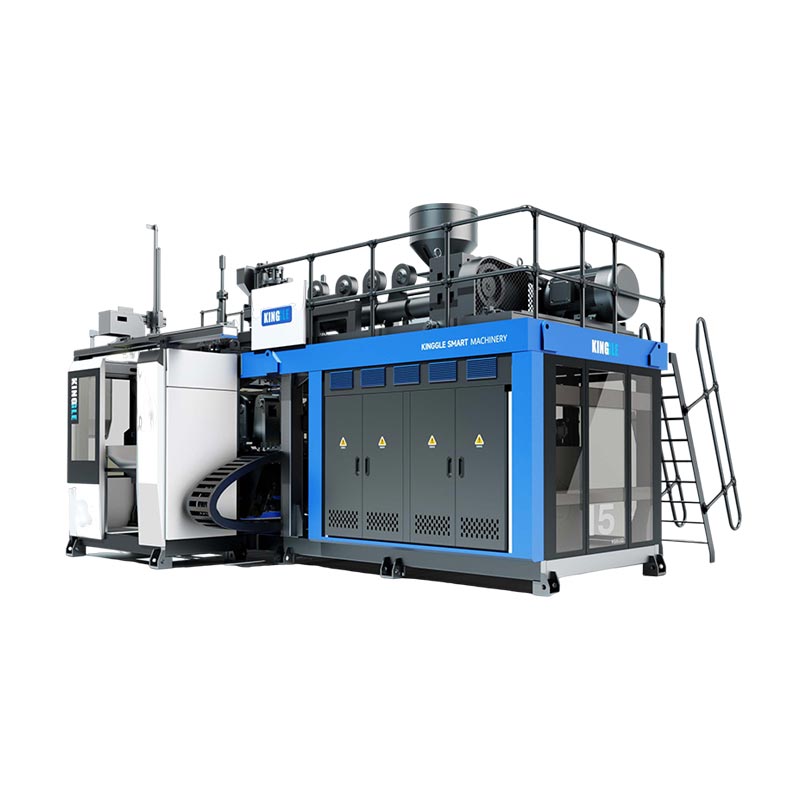
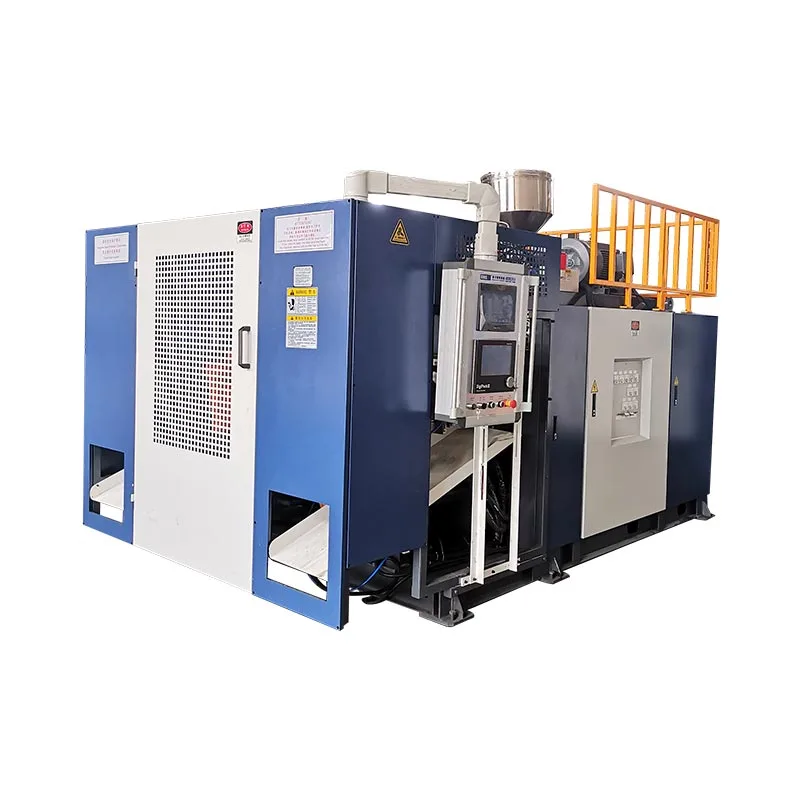
1000L IBC mašina za puhanje formira plastičnu unutrašnju posudu. Sam po sebi ne dokazuje kompletan IBC. Izaberite i prihvatite mašinu u odnosu na odobrenu unutrašnju bocu, kavez, paletu, zatvarače, sistem materijala, kalup, nizvodno sklapanje i potrebne testove pakovanja.
Veliki kapacitet čini da IBC projekat izgleda kao vežba veličine mašine. Težak posao leži na interfejsima. Gornji otvor mora odgovarati zatvaraču. Donji izlaz mora odgovarati ventilu i pristupu kavezu. Oblikovano tijelo mora ispravno stajati na paleti. Kavez mora štititi unutrašnju posudu bez stvaranja štetnog kontakta.
Ovaj vodič pretvara ta sučelja u strojne ulaze i dokaze tvorničkog testiranja. Koristi Kinggleovu trenutnu 1000L IBC platformu kao objavljenu referencu opreme.

Proizvod je jedan sklopljeni sistem
Unutrašnja boca odgovara kavezu, paleti, ventilu i priključku za punjenje.
Glava, parison profil, kalup i hlađenje čine odobrenu zidnu mapu.
Vađenje, obrezivanje, montaža i testiranje održavaju traženi prihvaćeni učinak.
Proba povezuje svaku prihvaćenu jedinicu sa materijalom, postavkama, mjerenjima i rezultatima ispitivanja.
KGB1000L-IBC, dok njegova tabela specifikacija koristiKGS1000L-IBC. Takođe se prikazuje red suvog ciklusa150 L, što nije upotrebljiva stopa. U ovom članku se oprema naziva Kinggle 1000L IBC platforma sve dok stranica uživo i citat ne koriste jedan potvrđeni kod modela i izlaznu jedinicu.Definirajte šta isporučuje 1000L IBC mašina za puhanje
Mašina za puhanje pravi plastično tijelo. U IBC terminologiji, to tijelo se često naziva unutrašnja boca, unutrašnji kontejner, obloga ili unutrašnja posuda. Jezik pretraživanja varira ovisno o tržištu. Tehnički sporazum bi trebao koristiti jedan kontrolirani termin.
Kompletan kompozitni IBC sadrži više od tog oblikovanog tijela. Vanjska struktura može uključivati metalni kavez i paletu. Zatvarači, zaptivke, donji ispusni ventil, etikete i identifikacione oznake upotpunjuju paket. Oprema za montažu i ispitne stanice mogu se nalaziti izvan ćelije za kalupljenje.
Razlika ima praktičan efekat. Dobavljač mašine može dokazati proces oblikovanja i dimenzije uključene u dogovorenu probu. Potpuni vlasnik IBC-a mora dokazati da sve isporučene komponente rade zajedno. Ako kavez, paleta ili ventil dolaze od drugog dobavljača, kupcu je potrebna kontrola interfejsa između kompanija.
Trenutna pravila Sjedinjenih Država pružaju jasan primjer.49 CFR 178.707opisuje kompozitni IBC kao krutu vanjsku ambalažu koja zatvara plastični unutrašnji spremnik. Kaže da unutrašnja posuda i vanjska ambalaža čine integralni paket. Također kaže da unutrašnji spremnik nije namijenjen da obavlja svoju funkciju zadržavanja bez vanjskog pakovanja.
To pravilo je specifično za tržište, ali lekcija iz inženjerstva dobro prolazi. Ne prihvatajte unutrašnju bocu u izolaciji ako je komercijalni proizvod sastavljeni IBC. Uključite proizvodni kavez, paletu, gornji zatvarač, ventil i zaptivke u plan kvalifikacije.
Ponuda treba da sadrži granicu između mašine i dobavljača. Imenujte isporučeni kalup, robot, deflashing, tester curenja, transportere i alate za montažu. Označite sve komponente i usluge koje je isporučio kupac. Crtež granica u boji korisniji je od dugačke liste "standardnih dodataka".
Kontrolirajte unutrašnju bocu, kavez, paletu i ventil na jednom crtežu
Crtež unutrašnje boce ne bi trebao stati na vanjskim dimenzijama. Mora pokazati kako boca odgovara ostatku IBC-a. Napravite jedan kontrolni crtež interfejsa sa referencama na odobrene crteže komponenti.
Počnite od vrha. Zabilježite otvor za punjenje, sučelje navoja ili zatvarača, zaptivnu površinu, razmak poklopca i pristup kavezu. Dodajte visinu gornje površine u odnosu na kavez. Zatvarač može zadovoljiti vlastitu mjeru, ali postaje težak za ugradnju kada je unutrašnja boca previsoko ili prenisko.
Pređite na donji izlaz. Pokažite središnju liniju izlaza, ugao, oslonac, spoj ventila i zazor kroz kavez. Uključite odnos paleta. Topla boca može promijeniti oblik tokom hlađenja, pa izmjerite sučelje nakon dogovorenog perioda kondicioniranja.
Mapirajte kontakte kaveza. Označite radijuse uglova, zone panela i sve lokalne oslonce. Kontakt se može promijeniti kada se napunjena jedinica rukuje ili slaže. Unutrašnja boca treba da stoji tamo gde dizajn očekuje da se nalazi. Ne treba se oslanjati na slučajno ispupčenje za podršku.
| Interfejs | Kontrolisani dokazi | Odluka o mašini ili kalupu |
|---|---|---|
| Gornje otvaranje i zatvaranje | Završni crtež, zaptivna površina, zazor merača i poklopca | Alat za vrat, raspored puhanja, hlađenje i trim |
| Donji izlaz i ventil | Središnja linija, ugao, podrška, brtva i pristup kavezu | Umetak kalupa, lokalni zidni profil, hlađenje i završna obrada |
| Vanjski kavez | Unutarnji omotač, šinske lokacije i kontaktne zone boca | Geometrija boce, zidna mapa i stanje otpuštanja |
| Paleta ili baza | Geometrija lokatora, potporna površina i prostor za rukovanje | Osnovni oblik kalupa, podrška za izvlačenje i učvršćenje za naknadno hlađenje |
| Područja za označavanje i označavanje | Ravnost, položaj i potrebna identifikacija | Površina kalupa, profil zida i rukovanje nizvodno |
Označite svaki interfejs. Koristite iste brojeve u crtežu kalupa, planu inspekcije i izvještaju o tvorničkom ispitivanju. Kada jedna dimenzija pokvari, tim može da je prati do alata, hlađenja, uklanjanja ili sklapanja bez rasprave o tome koja kontrola crteža.
Kinggle'sprodajni procestraži fotografije proizvoda, crteže, težinu, veličinu, materijal, debljinu, izlaznu snagu i hemijsku otpornost. Za IBC projekat, dodajte crteže kaveza, palete, ventila i zatvarača tom paketu.
Pročitajte objavljenu mašinsku omotnicu od 1000L bez preteranog čitanja
Kinggle'sStranica proizvoda 1000L IBCpruža omotnicu za poređenje. Navedena je maksimalna klasa kontejnera od 1000 L, mašina od 55 t i mašina veličine 9,5 x 5,1 x 6,5 m. Završnom rasporedu i dalje je potreban pristup, održavanje i pomoćni prostor.
U javnoj tablici za stezanje navodi se 1000 kN, ploča od 1800 x 1600 mm i maksimalna veličina kalupa od 1600 x 1500 mm. Daje raspon debljine kalupa od 1200 do 1400 mm. Ove brojke podržavaju rani pregled uklapanja kalupa. Oni ne zamjenjuju kompletan nacrt sklopa kalupa.
Odjeljak za ekstruziju navodi dva vijka od 100 mm sa 32 L/D omjera. Objavljeni HDPE kapacitet topljenja je 180 kg/h po vijku. U odeljku sa matricom navedeni su akumulator od 45 L i referentna težina PE akumulatora od 33 kg.
| Objavljena stavka | Vrijednost web stranice | Potrebna provjera projekta |
|---|---|---|
| Klasa kontejnera | 1000 L | Odobrena unutrašnja boca, grubi udar, kalup i put uklanjanja |
| Veličina i težina mašine | 9,5 x 5,1 x 6,5 m; 55 t | Konačni GA crtež, temelj, transportni split i plan dizanja |
| Sila stezanja | 1000 kN | Projektovana površina, pritisak udarca, odvajanje i margina |
| Maksimalna veličina kalupa | 1600 x 1500 mm | Puni kalup, razdjelnici, crijeva, pokretni dijelovi i razmak robota |
| Debljina kalupa | 1200 do 1400 mm | Zatvoreni stog i sučelje ploče |
| Vijci | 100 mm x 2; 32 L/D | Struktura sloja, kvaliteta smole i stvarna uređena putanja topljenja |
| Objavljeni HDPE kapacitet taline | 180 kg/h x 2 | Stabilan oporavak uz odobrenu formulaciju |
| Reference akumulatora | 45 L; 33 kg PE | Bruto parison masa, rezerva, smolna osnova i profil |
| Duvajte vazduh | 0,8 MPa; 2 m³/min | Maksimalni protok, prijemnik, kvalitet vazduha i pritisak u mašini |
| Voda za hlađenje | 0,3 MPa; 120 L/min | Temperatura, toplotno opterećenje, kvalitet vode i ravnoteža kola |
| Objavljena referenca snage | Prosjek od 110 do 150 kW | Granica mjerenja, proizvod, postavke i prihvaćeni izlaz |
Trenutno se prikazuje red suvog ciklusa stranice150 L. Litre nisu ciklus ciklusa. Ne pretvarajte taj red u 150 komada na sat ili drugu tvrdnju o izlazu. Zamolite Kingglea da potvrdi željeni broj i jedinicu u ponudi.
Svaki red odgovara na jedno usko pitanje. Maksimalna širina kalupa ne dokazuje zazor robota. Masa akumulatora ne dokazuje gotovu unutrašnju težinu boce. Brojka kapaciteta taline nije jednaka prihvaćenom izlazu. Povežite redove kroz odobreni proizvod i plan probnog perioda.
Zatražite i raspored povezanog opterećenja. Redovi motora i grijača opisuju glavne komponente, ali konačno instalirano opterećenje može uključivati i kontrole, pumpe, robota, rukovanje materijalom i naručene pomoćne elemente.
Izgradite odluku o akumulatoru iz izmjerene ravnoteže mase
Gotova unutrašnja boca je samo dio svakog metka. Parison također formira gornju bljeskalicu, donje repove, izlaznu oblogu i druge procesne otpadne dijelove. Akumulator mora snabdijevati cijeli parizon prema odobrenoj materijalnoj osnovi.
Izvagajte poznati proizvodni uzorak ako postoji. Uklonite zatvarače, ventile i sve zasebno sastavljene dijelove. Zatim izmjerite ili procijenite svaki tok trima. Držite procjenu vezanu za predloženi dizajn kalupa i štipa.
gotova unutrašnja posuda + gornji bljesak + donji rep + izlazna obloga + drugi oblikovani otpad
Uporedite ovaj rezultat sa objavljenom referentnom težinom PE akumulatora od 33 kg. Nemojte upoređivati samo gotovu težinu. Projektu je također potrebna operativna rezerva. Odabrana smola, boja i raspored slojeva mogu promijeniti korisnu osnovu mase.
Volume stvara još jednu provjeru. Na stranici se navodi akumulator od 45 L. Odnos između zapremine i mase zavisi od stvarne taline i definicije proizvođača. Nemojte pretvarati 45 L direktno u težinu gotovog proizvoda bez proračuna dobavljača.
Vrijeme pražnjenja akumulatora je bitno jer duga, teška parison može propasti. Glava mora isporučiti programirani parison prije nego što gravitacija promijeni distribuciju zida van kontrole. Zabilježite prozor pražnjenja, stanje topljenja i profil zazora tokom probe.
Oporavak je takođe bitan. Dva ekstrudera moraju pripremiti sljedeći udar unutar proizvodnog ciklusa. Uporedite izmereno vreme oporavka sa hlađenjem i nizvodnim radom. Visoka kataloška stopa topljenja ne može pomoći ako se odobreni sistem materijala sporo oporavlja ili je nizvodna ćelija već puna.
Iskoristi masovni rekord sa Kinggleovimparison vodič za programiranje. Masa vam govori koliko je materijala ušlo u kalup. Zidna karta pokazuje kuda je taj materijal otišao.
Dajte svakom sloju pismeni zadatak prije naručivanja dva ekstrudera
Stranica proizvoda opisuje višeslojnu proizvodnju i navodi dva ekstrudera. To je dokaz multi-stream platforme. To nije potpuna specifikacija sloja.
Napišite funkciju svakog sloja. Jedan sloj može osigurati kontroliranu kontaktnu površinu. Drugi može nositi odobreno ponovno mljevenje u procesu. Zaštita boja ili UV zraka može se nalaziti u definiranom mlazu. Tačan dizajn ovisi o proizvodu, sadržaju, tržištu i odobrenom programu testiranja.
Zatim definirajte dozvoljene materijale. Navedite razrede smole, masterbatch, aditive i izvor ponovnog mljevenja. Zabilježite dolazi li do mljevenja samo iz istog proizvodnog procesa. Nemojte koristiti riječ "reciklirano" kao zamjenu za specifikaciju kontroliranog materijala.
Trenutni zahtjevi Sjedinjenih Država ilustruju zašto je to važno. Odjeljak 178.707 zahtijeva poznate plastične specifikacije za kompozitne IBC unutrašnje posude. Također ograničava korišteni materijal osim ako nije odobren, dok dozvoljava ostatke proizvodnje ili ponovno mljevenje iz istog proizvodnog procesa pod navedenim uvjetima. Druga tržišta mogu primjenjivati drugačija pravila.
Za omjer slojeva je potreban cilj i radni raspon. Navedite kako će se omjer postaviti i provjeriti. Gravimetrijski zapisi napajanja, provjere izlaza ekstrudera ili analiza destruktivnog presjeka mogu podržati plan kontrole. Odaberite metodu prije tvorničke probe.
Crtež glave treba da prikazuje putanju topljenja. Odredite koji ekstruder hrani svaki sloj. Zabilježite broj prolaza i redoslijed na kocki. Dodajte procedure čišćenja i promjene materijala. Ako će projekt pokretati i jednoslojne i višeslojne proizvode, definirajte postupak konverzije i njegovu provjeru prihvatljivosti.
Opis mašine
Dva objavljena vijka od 100 mm i višeslojna izjava pokazuju smjer platforme. Oni ne definiraju uređene funkcije sloja ili omjere.
Specifikacija projekta
Dijagram sloja imenuje svaki tok materijala, funkciju, ciljni omjer, dozvoljeni raspon, metodu verifikacije i pravilo kontrole promjene.
Ne obećavajte nižu cijenu ili duži vijek trajanja od višeslojne konstrukcije bez odobrene formule i dokaza ispitivanja. Ovi rezultati zavise od odabranih materijala, distribucije i gotovog IBC dizajna.
Provjerite kalup, stezaljku i stazu pare kao jedan mehanički sistem
Kalup od 1000L zauzima više od kataloške širine i visine. Uključuje razdjelnike za hlađenje, crijeva, alate za vrat, izlazne umetke, područja uklještenja, tačke podizanja i sve pokretne detalje. Robotu i vrućoj unutrašnjoj boci potreban je jasan put za uklanjanje.
Prekrijte kompletan crtež kalupa na crtež ploče. Provjerite vučne šipke, središnju liniju stezanja, hardver za puhanje i servisne priključke. Pregledajte debljinu zatvaranja i redoslijed otvaranja. Kalup može stati između ploča i još uvijek blokirati kretanje crijeva ili robota.
Odabir stezaljki treba koristiti projektovanu površinu i pritisak puhanja. Objavljenih 1000 kN je referenca na stranici stroja. Zatražite izračun projekta. Uključuje sile štipanja i navedenu marginu. Veliki ravni paneli mogu proizvesti zahtjevnu projektovanu površinu čak i kada je unutrašnja boca lagana za svoju zapreminu.
Paroški put zahtijeva jednaku pažnju. Potvrdite središnju liniju kalupa, dužinu pražnjenja, sekvencu hvatanja kalupa i zatvaranja. Dugačak parison se može zaljuljati ili rastegnuti prije hvatanja. Profil mora uzeti u obzir rame, uglove, izlaznu zonu i bazu.
Područjima uklještenja potrebno je dovoljno materijala za zavarivanje, ali višak materijala povećava obrezivanje i hlađenje. Izlazni umetak treba lokalnu kontrolu. Gornjem otvoru je potrebna stabilna geometrija za njegovo zatvaranje. Ove karakteristike pripadaju numerisanoj zidnoj mapi.
Odzračivanje i obrada površine utiču na oslobađanje i izgled. Kavez može sakriti neke ploče, ali ne može popraviti defekt u kalupu. Pregledajte svaki kontakt i područje naljepnice koje ostaje funkcionalno nakon sklapanja.
Kinggle'svodič za dizajn kalupapoklopci odgovaraju, odvoji, odzračivanje i hlađenje. Koristite ga sa konačnim crtežom sklopa, a ne kao generičku kontrolnu listu kalupa.
Odobrite kalup tek nakon što se dobavljač mašine, proizvođač kalupa, dobavljač kaveza i vlasnik IBC-a dogovore oko interfejsa. Zabilježite svaku odobrenu reviziju crteža u datoteku kupovine.
Zaštitite IBC geometriju kroz hlađenje, uklanjanje i kondicioniranje
Velike površine nastavljaju da se kreću nakon otvaranja kalupa. Unutrašnja boca može izgledati prihvatljivo prilikom otpuštanja i pomeranja dok se hladi. Taj pokret može promijeniti visinu zatvarača, položaj ventila ili kontakt kaveza.
Projektovati rashladne krugove oko termičkih zona. Ramena, uglovi, vratovi, izlazni umetci i oslonci baze mogu zahtijevati drugačiji protok. Imenujte svaki krug na crtežu kalupa. Dodajte ciljnu ulaznu temperaturu i protok. Jedno očitavanje pritiska ne može dokazati uravnoteženo hlađenje.
Izmjerite uslove isporuke i povrata tokom probnog perioda. Pregledajte protok u svakom krugu gdje to sistem dozvoljava. Zabilježite temperaturu kalupa na dogovorenim lokacijama. Ako jedna zona ostane vruća, nemojte je skrivati tako što ćete produžiti cijeli ciklus bez istraživanja kruga.
Podrška za iznošenje je dio hlađenja. Definirajte gdje robot hvata i gdje slijeće boca. Topla ploča se može deformirati ispod uske hvataljke ili transportne šine. Donji izlaz mora izbjegavati udarce. Baza treba ostati oslonjena dok dio dostigne čvrstoću pri rukovanju.
Postavite vrijeme kondicioniranja prije provjere dimenzija. Navedite stanje okoline kada je to važno. Koristite isto vrijeme za probne uzorke i inspekciju proizvodnje. Mjerenje jedne boce vruće i druge hladne stvara buku koja izgleda kao pomak procesa.
Stranica proizvoda navodi 0,3 MPa i 120 L/min kao reference vode za hlađenje. Ove brojke pomažu u planiranju veze. Ne određuju temperaturu vode ili ukupni kapacitet odvođenja topline. Zatražite toplinska opterećenja mašine i kalupa.
Pratite vrijeme hlađenja u odnosu na kvalitet. Kinggle'svodič za vrijeme ciklusarazdvaja hlađenje, oporavak i rukovanje. Korisni cilj je najkraći stabilan ciklus koji zadovoljava dimenzijski i funkcionalni plan.
Dokažite oblikovanu bocu na proizvodnom kavezu, paleti i dijelovima ventila
Koristite komponente sa namjerom proizvodnje tokom kvalifikacije. Prototipni kavezi ili ručno modifikovane palete mogu sakriti greške interfejsa. Zabilježite dobavljača, broj dijela i reviziju za svaku komponentu sklopa.
Počnite sa suhim krojem. Postavite kondicioniranu unutrašnju bocu u kavez i paletu. Provjerite kontakt lokatora, razmak ploče, pristup otvoru na vrhu i položaj izlaza. Ugradite ventil i gornji zatvarač pomoću definiranih alata i metode zakretnog momenta gdje je primjenjivo.
Izmjerite sklopljenu jedinicu na sučeljima. Nemojte ponavljati svaku oblikovanu dimenziju. Fokusirajte se na ono što kontrolira punjenje, pražnjenje, rukovanje, slaganje i pripremu testa. Koristite mjerače za kretanje ili zabranu kretanja gdje smanjuju procjenu rukovaoca.
Pregledajte kontakt nakon rukovanja. Podignite ili pomjerite jedinicu odobrenom metodom. Potražite nove oznake, lokalne tačke pritiska ili pokrete. Unutrašnja boca i kavez bi trebali raditi kako je dizajn predviđen, a ne samo da stoje dok miruju.
| Provjera montaže | Šta snimati | Moguće procesno povezivanje |
|---|---|---|
| Umetanje kaveza | Razmak, interferencija, orijentacija i način umetanja | Dimenzije karoserije, hlađenje, deformacija na izvlačenje |
| Sjedenje na paleti | Potporni kontakt, ljuljanje, pristajanje lokatora i visina izlaza | Osnovni oblik, potpora za hlađenje i umetak kalupa |
| Zatvaranje na vrhu | Rezultat mjerenja, zaptivna površina i instalirana visina | Alat za vrat, trim, skupljanje i rukovanje |
| Donji ventil | Središnja linija, ugao, stanje brtve i pristup kavezu | Izlazni umetak, zidna distribucija i završna obrada |
| Završena jedinica | Identifikacija, vizuelno stanje i revizije komponenti koje se mogu pratiti | Kontrole montaže i završni pregled |
Testiranje curenja treba koristiti odobreno podešavanje. Definirajte koje su komponente instalirane, ispitni medij, pritisak ili vakuum, stabilizaciju, trajanje i pravilo odbijanja. Metoda mora odgovarati primjenjivom programu proizvoda. Brza provjera u radnji ne zamjenjuje automatski formalni test.
Zadržite jedan odobreni sklop kao granični uzorak. Slikajte interfejse. Pohranite podatke o oblikovanoj recepturi, seriji materijala, reviziji kaveza, reviziji palete, ventilu i zatvaranju uz zapis uzorka.
Odvojite mašinu FAT od potpunog IBC odobrenja tipa dizajna
Tvornički prijemni test dokazuje da je naručena ćelija za kalupljenje u skladu s dogovorenim proizvodom i uvjetima. Ne daje odobrenje za svaki sastavljeni IBC, tvar za punjenje ili tržište.
TheUNECE UN Model Regulations Rev. 24je aktuelna globalna referentna publikacija za 2025. Njegovo poglavlje 6.5 bavi se konstrukcijom i testiranjem IBC-a. Nacionalna i modalna pravila mogu usvojiti posebno izdanje ili dodati zahtjeve. Potvrdite nadležno tijelo i kvalifikovanu rutu testiranja prije zamrzavanja plana validacije.
Nemojte počinjati s jednom visinom pada koju možete pronaći na internetu. Tip dizajna, materijal, predviđeni sadržaj, grupa pakovanja, priprema, kondicioniranje, zatvarači i kompletna sekvenca testiranja utiču na program. Nadležni organ ili kvalifikovana laboratorija treba da definiše tražene dokaze.
Kvalifikacija mašine bi i dalje trebala stvoriti korisne dokaze uzvodno. Zabilježite specifikacije materijala, raspored slojeva, bruto i neto masu, zidnu kartu, dimenzije, rezultat curenja, reviziju receptura i komponenti. Zadržite uzorke iz testirane serije. Ove informacije pomažu u povezivanju procesa proizvodnje s kasnijim testiranjem paketa.
Odvojite tri dokumenta. Mašinski FAT izvještaj pokriva performanse izgradnje i procesa. Izvještaj o kvalifikaciji montaže pokriva kavez, paletu, ventil i spoj za zatvaranje. Regulatorni izvještaj o ispitivanju pokriva primjenjivi tip dizajna. Svaki izvještaj treba da navede svoj obim i ograničenja.
Kontrole proizvodnje se nastavljaju nakon odobrenja. Upravljajte promjenama na smoli, pigmentu, inhibitoru, ponovnom mljevenju, omjeru slojeva, kalupu, zatvaraču, ventilu, kavezu i paleti kroz odobreni sistem kvaliteta. Mala promjena može uticati na osnovu koja se koristi za testiranje.
Za manju reguliranu liniju pakiranja,KGB200L/LP vodič za ćelije hemijskog bubnjapokazuje istu razliku između mašinskog dokaza i odobrenja paketa.
Izmjerite izlaz na posljednjem prihvaćenom gejtu ćelije
Trenutna stranica proizvoda ne daje upotrebljivu stopu proizvodnje. Prikazuje se red suvog ciklusa150 L, tako da ovaj članak ne zaključuje komade po satu. Projektu je potreban prihvaćeni izlazni cilj zasnovan na stvarnoj unutrašnjoj boci i kompletnoj ćeliji.
Prvo odaberite izlaznu granicu. Oblikovane unutrašnje boce po satu mjere kalupnu ćeliju. Sastavljeni i testirani na curenje IBC po satu mjere veći sistem. Oba broja mogu biti korisna, ali ne bi trebali dijeliti jednu oznaku.
unutrašnje boce prolaze dogovorenu inspekciju kalupljenja ÷ posmatranih minuta x 60
sastavljene jedinice prolaze kroz dogovorenu konačnu kapiju ÷ posmatrane minute x 60
Brojite sva pokretanja, odbijanja i zaustavljanja. Klasificirajte uzroke. Oporavak ekstruzijom, hlađenje, rukovanje robotom, trim, umetanje kaveza, instalacija ventila i ispitivanje curenja mogu podesiti brzinu ćelije. Najsporija stabilna kapija određuje gotovi rezultat.
Potražnja za materijalom treba koristiti bruto masu sačma i događaje oblikovanja. Završnoj unutrašnjoj težini boce nedostaje obrezivanje i gubici pri pokretanju. Navedite bruto kilograme po prihvaćenoj boci kao i komade po satu.
Energija treba istu granicu. Kinggle objavljuje 110 do 150 kW kao prosječnu referencu snage za platformu. Nije kWh po IBC. Zabilježite odabranu točku mjerenja, stanje proizvodnje, trajanje rada i prihvaćeno brojanje. Thevodič za mjerenje energijeobjašnjava tu razliku.
Koristite dovoljno dugo probno razdoblje da otkrijete redove za oporavak i nizvodno. Kratak rafal može pokazati kretanje mašine, ali propustiti odnošenje materijala, neravnotežu hlađenja ili nakupljanje kaveza.
Korisna kontrolna tabla uključuje prihvaćene oblikovane boce, prihvaćene kompletne IBC-ove, izdašnost pri prvom prolazu, bruto kilograme po prihvaćenoj boci, trim masu, prosječni ciklus, izbrojano vrijeme zastoja i energiju po prihvaćenoj jedinici. Definišite svaki termin u protokolu o prihvatanju.
Planirajte zgradu oko trenutnog crteža generalnog uređenja
Mašina od 55 t treba više od površine poda. Zgrada mora podržavati instalaciju, održavanje, kretanje materijala i siguran pristup. Počnite sa trenutnim opštim crtežom dobavljača za naručenu reviziju.
Na javnom stolu je navedena mašina dimenzija 9,5 x 5,1 x 6,5 m. Crtež stranice proizvoda prikazuje vlastite dimenzije. Tretirajte crtež kao vizuelnu referencu dok Kinggle ne potvrdi koja revizija crteža odgovara citatu. Nemojte koristiti web sliku za dizajn temelja.

Označite put kalupa. Uključuje veličinu vrata, kapacitet poda, visinu kuke za kran, tačke za podizanje i skladište. Pokažite prostor za povlačenje vijaka i pristup glavi akumulatora. Dodajte sigurne stepenice i pristup platformi oko povišene opreme.
Mapirajte tok materijala od skladišta do svakog ekstrudera. Dodajte masterbatch, ponovno mljevenje, transport, mljevenje i kontrolu prašine. Čuvajte čistu oblogu odvojeno od miješanog otpada. Pokažite kako će se servisirati pun rezervoar ili blokiran povratni vod.
Koristite uslužne listove specifične za projekat. Na stranici se navodi 0,8 MPa i 2 m³/min za duvački vazduh. Navodi 0,3 MPa i 120 L/min za vodu za hlađenje. Planirajte pritisak na mašini, vršni protok, prijemnike, tretman, dovodnu temperaturu, stanje povrata i odbacivanje toplote.
Električni dizajn zahtijeva priključeno opterećenje, napon, frekvenciju, zaštitu, kablovske trase i pomoćna opterećenja. Objavljena prosječna referenca od 110 do 150 kW nije priključeno opterećenje. Uključiti rashladne uređaje, kompresore, materijalnu opremu, mlin, montažne i ispitne stanice u ukupno postrojenje.
Koristite Kinggle'svodič za zahtjeve za komunalne uslugeza izradu graničnog lista. Zamrznite taj list sa rasporedom i nacrtom temelja.
Pratite jednu sljedivu IBC partiju kroz tvornički prijemni test
Koristan FAT počinje prije nego što se mašina pokrene. Dogovorite crtež unutrašnje boce, revizije komponenti, smolu, strukturu sloja, zidnu mapu, plan uzorka, granice izlaza i granice prihvatljivosti. Navedite instrumente i metode ispitivanja.
- Potvrdite naručenu platformu.Provjerite konačnu šifru modela, ekstrudere, akumulatorsku glavu, sklop stezanja, kontroler, robota, hardver za puhanje, zaštitu i pomoćne elemente prema ugovoru.
- Potvrdite komunalne usluge i kalibraciju.Zabilježite uvjete snage, zraka i hlađenja. Navedite mjerne instrumente i status kalibracije.
- Kontrolisano opterećenje materijala.Zabilježite svaku klasu smole, seriju, boju, aditiv i tok ponovnog mljevenja. Provjerite put dovoda do svakog ekstrudera.
- Stabilizirajte proces oblikovanja.Dostignite ponovljiv oporavak, pražnjenje, hlađenje kalupa, uklanjanje i obrezivanje prije početka formalnog rada.
- Zamrznite početni recept.Sačuvajte temperature, brzine, postavke sloja, parison profil, tajminge, pritiske i nizvodne postavke pod jednom revizijom.
- Pokrenite dogovoreni proizvodni rok.Brojite startove, prihvaćene boce, odbijene i svako zaustavljanje. Zadržite specifične šifre razloga.
- Izmjerite oblikovani plan.Provjerite neto i bruto masu, trim, zidnu kartu, otvore, izlaz, bazu, geometriju karoserije, izgled i rezultat curenja.
- Sastavite proizvodne komponente.Postavite odobreni kavez, paletu, gornji zatvarač, ventil i brtve. Dovršite mjerenje sučelja i provjere sklopa.
- Zatvorite paket dokaza.Zadržite označene uzorke, izvezite konačni recept i zabilježite svako otvoreno odstupanje s vlasnikom i metodom ponovnog testiranja.
Odaberite uzorke s početka, sredine i kraja formalnog ciklusa. Označite ih vremenom i revizijom recepta. Sačuvajte revizije kaveza, palete, ventila i zatvarača sa zapisom uzorka.
Koristite stvarne nizvodne stanice kada je to moguće. Ručno obrezan uzorak može proći dok proizvodna oprema oštećuje izlaz. Laboratorijski test curenja može sakriti red na planiranom ispitivaču linije.
Nemojte miješati regulatorno odobrenje u opći FAT potpis. Ako ste prisustvovali formalnom testu, priložite poseban protokol ispitivanja i izvještaj. Navedite tip dizajna, pripremu uzorka i ovlaštenje.
Fotografirajte natpisnu pločicu mašine, identifikaciju kalupa i zadržane uzorke. Sačuvajte istoriju alarma i brojač proizvodnje na kraju rada. Zabilježite svaku ručnu intervenciju koja je promijenila bocu, čak i kada je prošla konačna inspekcija. Ovi detalji pomažu timu lokacije da reproducira prihvaćeno stanje nakon instalacije.
Kinggleov proces prodaje uključuje inspekciju i poziv za pridruživanje testiranju. Koristitemašinski FAT vodičda definišete zapis. Pregledajte dostupne snimke opreme na Kinggle'svideo stranicaprije posjete kako bi tim mogao pripremiti fokusirana pitanja.
Pošaljite datoteku IBC projekta spremna za ponudu umjesto samog volumena
Zahtjev koji kaže samo “1000L IBC mašina” ostavlja važan posao nedefiniranim. Pošaljite odobreni crtež unutrašnjeg boca i fotografije. Dodajte fizički uzorak kada je to praktično. Navedite nazivni kapacitet i predviđeni sadržaj.
Uključuje neto oblikovanu težinu, bruto procjenu udarca, mapu trim i mapu debljine zida. Imenujte svaki tok smole, aditiv, boju i pravilo ponovnog mljevenja. Priložite dijagram sloja i metodu verifikacije.
Dodajte crteže kaveza, palete, gornjeg zatvarača, donjeg ventila i brtve. Označite kontrolisane interfejse. Navedite ko isporučuje svaku komponentu tokom probe kalupa, FAT-a i pokretanja lokacije.
Navedite sve provjere proizvoda. Uključuje dimenzije, mjerače, vrijeme kondicioniranja, metodu curenja i provjere montaže. Identifikujte bilo koji primjenjiv program tipa dizajna, nadležno tijelo ili laboratoriju za ispitivanje. Nemojte lijepiti generičku listu testova s drugog tržišta.
Definirajte prihvaćeni izlaz na ispravnoj kapiji. Navedite planirani obrazac smjena i godišnju potražnju. Opišite vađenje robota, trimovanje, podršku za hlađenje, umetanje kaveza, sklop zatvaranja i ventila, ispitivanje curenja, označavanje i protok palete.
Navedite fabrički napon, frekvenciju, raspoloživi zrak i hlađenje, uslove okoline, nadmorsku visinu, tlocrt, podatke o dizalici i pristupnu rutu. Zatražite konačni generalni raspored, opterećenje temelja, pomoćni list i transportnu podjelu.
U odgovoru dobavljača treba navesti konačni model mašine i reviziju. Trebalo bi da uključuje arhitekturu ekstrudera i glave, bazu akumulatora, omotač kalupa, pregled stezaljki, pomoćnu granicu, protokol prihvata i primopredaju podataka.
Koristite Kinggle'scentar za preuzimanjeza tekuće dokumente. Pošaljite kontrolirani projektni fajl putemkontakt stranica. Ponuda tada može odgovoriti na stvarni IBC projekat umjesto široke oznake od 1000L.
Često postavljana pitanja
Ovi odgovori rješavaju probleme odabira mašine koji najčešće mijenjaju opseg, probni ili fabrički plan. Objavljeni podaci modela ostaju početna referenca. Potpisani tehnički ugovor treba da kontroliše naručeni sistem.
Šta zapravo proizvodi 1000L IBC mašina za puhanje?
Formira plastičnu unutrašnju posudu, koja se naziva i unutrašnja boca ili obloga. Kompletan kompozitni IBC također uključuje vanjski kavez ili ambalažu, paletu, gornji zatvarač, donji ventil, brtve i druge servisne ili strukturne dijelove.
Koji je broj modela Kinggleove 1000L IBC mašine?
Trenutna engleska stranica je nedosljedna. Njegov sažetak proizvoda prikazuje KGB1000L-IBC, dok tabela specifikacija prikazuje KGS1000L-IBC. Potvrdite konačan kod modela i reviziju u citatu, crtežima, natpisnoj pločici i priručnicima.
Da li objavljena vrijednost akumulatora od 33 kg znači gotovu bocu od 33 kg?
Ne. Na stranici je označeno 33 kg kao referentna težina PE akumulatora. Bruto parison masa uključuje gotovu unutrašnju posudu i sve oblikovane ukrase. Potvrdite osnovu smole, rezervu, strukturu sloja i kompletan proračun udarca.
Kolika je proizvodnja Kinggle 1000L IBC platforme?
Trenutni red suhog ciklusa prikazuje 150 L, što nije upotrebljiva jedinica stope proizvodnje. Ne zaključujte komade po satu. Definirajte prihvaćene oblikovane boce ili prihvaćene kompletne IBC po satu i dokažite tu stopu tokom dogovorenog proizvodnog ispitivanja.
Zašto kavez i paleta moraju biti prisutni tokom ispitivanja mašine?
Boca mora stati i funkcionirati unutar kompletnog sklopa. Proizvodni kavezi, palete, zatvarači i ventili otkrivaju greške u visini, izlaznom položaju, osloncu, razmaku i rukovanju koje izolovana inspekcija boca može propustiti.
Koje informacije trebam poslati za ponudu 1000L IBC mašine?
Pošaljite crtež unutrašnje boce, uzorak, težinu, zidnu mapu, materijale, dizajn sloja i procjenu ukrasa. Dodajte crteže kaveza, palete, zatvarača i ventila, testove, cilj izlaza, nizvodni opseg, fabrički izgled i uslove korišćenja.
Izgradite prijedlog mašine oko kompletnog IBC-a
Pošaljite Kinggleu kontrolisanu unutrašnju datoteku boce, interfejse komponenti, plan materijala i slojeva, cilj izlaza, testove i fabričke uslužne programe. Inženjerski tim tada može potvrditi platformu od 1000L, kalup, pomoćne elemente i opseg prihvata.
Zatražite rješenje za IBC mašinu od 1000L