Kalup za puhanje nije samo negativan oblik boce. Mora uhvatiti i zatvoriti vrući parison, osloboditi zarobljeni zrak, ukloniti toplinu, stvoriti vrat i bazu, izbaciti bljesak, uklopiti stezaljku i osloboditi dio - u potrebnom proizvodnom ritmu.

Jezik pretraživanja može prikriti ovaj opseg. Kupci koristekalup za duvanje, kalup za duvanje, kalup za flašu, kalup za plastičnu flašu, EBM alatiiekstruzioni kalup za duvanjeza povezane alate. Glava matrice je drugačija: ona formira parison prije nego što se kalup zatvori. Ponuda treba da navede alat za matrice i kalup za puhanje kao zasebne stavke.
Ovaj vodič se fokusira na ekstruziono oblikovanje puhanjem, a ne na brizganje ili stretch-puhanje preformiranih alata. Takođe odvaja objavljene podatke o omotu mašine od garancija projekta. Nijedna univerzalna dimenzija za odvajanje, ventilaciju ili hlađenje nije prikladna za svaku smolu i dio.
Proizvodni kalup za duvanje ima sedam povezanih poslova
Šupljina daje dijelu vanjski oblik, ali reprodukcija oblika je samo prvi posao. Alat mora zajedno obavljati sljedeće funkcije:
- Pronađite parolu.Otvoreni kalup mora primiti vruću cijev bez povlačenja, preklapanja ili propuštanja područja uklještenja.
- Zapečatite i zavarite.Područja štipanja zatvaraju parison i upravljaju pomjerenim materijalom na vratu, repu, ručki ili drugim fleš područjima.
- Pustite zarobljeni vazduh da izađe.Ventilacijski otvori pružaju put za zrak između širine parisona i površine šupljine.
- Prenesite toplotu.Krugovi za hlađenje uklanjaju toplinu s dovoljnom ravnotežom da oslobode stabilan dio u ponovljivom vremenu.
- Kreirajte interfejse.Umetci za vrat, detalji kalibracije, karakteristike duvanja ili duvanja na dnu moraju odgovarati zatvaraču kontejnera i mašini.
- Otpustite i završite dio.Nacrt, umetci, pomicanje otvaranja i strategija uklanjanja bljeska određuju da li dio može napustiti kalup čisto.
- Ugradite i preživite mašinu.Kompletan sklop mora odgovarati pločici, otvoru, debljini i rasporedu montaže uz ponovljene cikluse stezanja i termičke obrade.
Promjena napravljena za jedan posao može uticati na drugi. Dublji džep može promijeniti koncentraciju topline oko zavara. Polirana šupljina može drugačije reproducirati izgled, a istovremeno mijenjati način kretanja zarobljenog zraka. Veliki pokretni umetak može riješiti podrezivanje, ali troši prostor za hlađenje i otvaranje. Pregledajte odluke na nivou sistema.
Anatomija kalupa za puhanje: pojmovi koje treba staviti na crtež
Sljedeći konceptualni pogled identificira sučelja o kojima bi kupac trebao očekivati da razgovara. To nije otisak alata i ne sadrži proizvodne dimenzije.
Površina šupljine čini jednu stranu dijela. Umetci mogu definirati područje vrata, ručke ili habanja.
Nalazi se na završnoj granici gdje je parohija zapečaćena.
Suprotna šupljina se sastaje u ravni razdvajanja. Poravnavanje i montaža kontroliše ponovljivo zatvaranje.
Putevi za odzračivanje vode zarobljeni zrak dalje od odabranih područja šupljina.
| Feature | Funkcija | Dokaz za odobrenje |
|---|---|---|
| Površina šupljine | Definira vanjsku geometriju, teksturu, oznake i lokalno kontaktno hlađenje | Model završnog dijela, osnova skupljanja, oblačić površine i kritične dimenzije |
| Linija razdvajanja | Granica gdje se spajaju polovice kalupa | Vidljiva lokacija šava, propuh, fleš pristup i efekat na funkcionalne površine |
| Odvojivanje / kompresijsko zemljište | Komprimuje i zaptiva parison materijal dok kontroliše liniju zavara i prekida | Detalji alata koji su specifični za materijal i dogovoreni test zavarivanja/obrezivanja |
| Džep za blic ili reljef | Prihvata materijal koji je pomjeren izvan područja štipanja | Bruto parison procjena, fleš geometrija i deflashing ruta |
| Vents | Pustite zrak zarobljen izvan šireg prostora | Mapa lokacije, dozvoljene oznake svjedoka i mogućnost čišćenja |
| Rashladni krugovi | Uklonite toplinu i kontrolirajte raspodjelu temperature | Crtež kanala, identifikacija kola, smjer toka i pomoćno sučelje |
| Sučelje za vrat i duvanje | Formira ili kalibrira završnu obradu i uvodi uduvavanje zraka | Crtež zatvaranja, koncept puhanja igle/donjeg i donje rubove |
| Montaža i poravnanje | Spojite kalup na ploču i sačuvajte ponovljivo zatvaranje | Crtež interfejsa mašine, masa, centar gravitacije, pričvršćivači i tačke podizanja |
Počnite s dijelom i njegovim testovima - a ne generičkom šupljinom
Proizvođaču kalupa je potrebno više od nominalnih litara. Kanta od 5 l, okrugla boca od 5 l i tehnički dio sa dvostrukom stijenkom mogu zahtijevati različite linije razdvajanja, prečnike parisona, raspored blica i sekvence uklanjanja.
Karta gdje se parizon mora protezati
Parizon ne ispunjava šupljinu kao brizgana talina koja teče pod visokim pritiskom. Širi se i rasteže prema zidu šupljine. Duboka izvlačenja, široke ravne površine, oštri uglovi, pomaknuti vratovi i korijeni ručke mogu zahtijevati više lokalnog materijala ili drugačiju strategiju razdvajanja. Koristite poluprečnike i geometriju koji se mogu formirati bez potrebe da se tanka regija proteže dalje nego što materijal i proces mogu podržati.
Stavite kvalitetne lokacije na crtež
“Jedinstveni zid” nije mjerljivo pravilo prihvatanja. Označite kritične lokacije i navedite metodu ispitivanja. Rame, ugao, korijen ručke, baza, zavareni spoj i ploča mogu imati različite funkcionalne potrebe. Povežite te lokacije naparison-programming setuptako da se geometrija kalupa i distribucija materijala ne podešavaju nezavisno.
Planirajte smanjenje bez pozajmljivanja nepovezanog procenta
Skupljanje zavisi od kvaliteta smole, raspodele zida, temperature šupljine, vremena hlađenja i geometrije dela. Koristite podatke dobavljača materijala kao početnu referencu, zatim primijenite metodu proizvođača kalupa i potvrdite stvarni dio. Generički procenat kopiran iz druge boce nije prihvatljiva osnova za veličinu šupljine.
Linija razdvajanja, odvajanje i bljesak moraju biti dizajnirani zajedno
Linija razdvajanja određuje gdje se dvije polovice alata zatvaraju i gdje se može pojaviti vidljivi šav. Postavite ga na mjesto gdje se kalup može otvoriti, parison se može uhvatiti, dio se može osloboditi i oprema za podrezivanje može doći do blica. Izbjegavajte postavljanje nekontroliranog šava preko površine za zaptivanje, važnog ukrasa ili drugog funkcionalnog sučelja.
Odvajanje je karakteristika za formiranje vara
Na repu ili podnožju, suprotne regije štipanja stišću dva vruća parison zida zajedno. Detalj mora pomaknuti dovoljno materijala da formira zavar dok stvara kontrolisanu liniju prekida za uklanjanje fleka. Pravilno tlo, uglovi, odmak i džepovi zavise od smole, debljine parisona, dejstva zatvaranja i dela. Tretirajte ih kao projektovane dimenzije, a ne kao standardni blok kopiran preko materijala.
Objavljena patentna literatura o ekstruzionom puhanju takođe tretira područje štipanja, fleš džep, temperaturu kalupa, brzinu zatvaranja i vreme ispuštanja kao interakcione varijable, a ne kao jednu dimenziju ivice. Ovo podržava konzervativno pravilo kupovine: odobrite detalj štipanja njegovom smolom i metodom probe, a ne samo izgledom.
Dizajnirajte flash rutu prije naručivanja automatizacije
Identifikujte gornji blic, repni blic, blic na ručki i bilo koji otpad kalibracije. Odlučite hoće li se uklanjanje odvija u kalupu, na stanici za probijanje, trimerom ili putem sekundarnog učvršćenja. Flash masa spada u bruto potražnju za topljenjem, kapacitet mljevenja i planiranje ponovnog mljevenja. Crtež alata bi također trebao pokazati kako uklonjeni otpad čisti kalup i put za izvlačenje.
Hlađenje i odzračivanje odlučuju da li šupljina može raditi brzinom proizvodnje
Kontrolira hlađenje kada je dio dovoljno stabilan da napusti kalup; odzračivanje kontroliše da li ekspanzioni parison može doći do površine kaviteta. Oba su distribuirani problemi. Jedna spora, vruća ili zarobljena regija može postaviti ciklus i izgled za cijeli dio.
Podijelite rashladne krugove prema toplinskom opterećenju i potrebi kontrole
Teški uglovi, područja uklještenja, umeci u vratu i duboki elementi možda neće oslobađati toplotu istom brzinom kao tanak pravi zid. Nekoliko prepoznatljivih kola omogućavaju dijagnosticiranje i balansiranje tih regija. Dokumentirajte ulaz, izlaz i smjer svakog kruga. Nemojte spajati kalup na vodu za biljke samo na osnovu promjera crijeva; provjeriti potreban protok, tlak, temperaturu, kvalitetu vode i pad tlaka za konačni alat.
Objavljena studija konačnih elemenata hlađenja ekstruzionim puhanjem ispitivala je materijal kalupa, unutarnji prijenos topline, debljinu dijela i početnu temperaturu parisona kao varijable koje utječu na temperaturno polje i vrijeme otvaranja kalupa. To istraživanje ne daje obećanje o vremenu ciklusa za Kinggle projekat, ali potvrđuje zašto ponuda kalupa mora definirati i termički dizajn i pretpostavke procesa.
Locirajte otvore za ventilaciju u kojima se zrak može zadržati
Kako se parizon širi, između njegove vanjske površine i šupljine ostaje zrak. Bez izlaza, taj zrak može odgoditi kontakt i doprinijeti nepotpunoj teksturi, vučnim linijama ili loše oblikovanim detaljima. TheCustom-Pak vodič za dizajn ekstruzionog oblikovanja puhanjemopisuje ventilaciju na liniji razdvajanja i otvore za ventilaciju u blizini umetaka ili dubokih elemenata. Tačna veličina ventilacijskog otvora i dopuštenje oznake svjedoka i dalje zavise od dijela i materijala.
Mogućnost čišćenja je dio dizajna otvora za ventilaciju
Otvori za ventilaciju mogu izgubiti efikasnost kada se nakupe ostaci, prašina ili degradirani materijal. Crtež kalupa i datoteka za održavanje treba da pokaže gdje se nalaze ventilacijski otvori, kako se spajaju s atmosferom i kako se pregledavaju bez oštećenja šupljine. Pratite promjene površine ili punjenja po položaju prije povećanja pritiska udarca kako biste kompenzirali blokiranu putanju.
Rad visokog sjaja je poseban termalni projekat
Hladniji alat može pogodovati uklanjanju topline, dok površinska replikacija može zahtijevati drugačiju strategiju temperature šupljine. Recenzirana studija iz 2023. godine pokazala je ekstruziono oblikovanje puhanjem s promjenjivom temperaturom na jednom ABS automobilskom spojleru pomoću kontroliranog grijanja i vodenog hlađenja. To je dokaz specijaliziranog pristupa, a ne dokaz da svaka boca treba koristiti variotherm alat. Rano navedite zahtjeve za izgled kako bi kalup i ciklus mogli biti dizajnirani zajedno.
Završna obrada vrata, metoda puhanja i deflashing su jedno sučelje
Sistem zatvaranja postavlja funkcionalne dimenzije na vrhu boce. Navedite crtež poklopca ili zatvarača, zaptivnu površinu, navoj ili detalj za kopčanje, funkciju neovlaštenog otvaranja i dozvoljeno stanje trima. Odlučite hoće li se završni sloj formirati, kalibrirati, razvrtati ili rezati u kasnijoj operaciji. Nemojte citirati "standardni vrat" bez kontrolirane revizije crteža.
Uskladite alat sa rasporedom puhanja
Gornje puhanje, donje puhanje i raspored igala različito postavljaju zrak i hardver. Igla za duvanje takođe može učestvovati u kalibraciji vrata ili rukovanju blicevom. Potvrdite razmake hoda, centriranja, hlađenja, zaptivanja i sudara sa odabranom Kinggle mašinom umjesto da ostavljate proizvođaču kalupa da ih zaključi samo iz boce.
Provjerite nizvodno mjerilo prema istom datumu
Vrat može izgledati čisto, ali i dalje ne uspijeva nanošenje poklopca ili zaptivanje. Dogovorite se koji se podaci i mjerači koriste za ispitivanje kalupa, ispitivanje curenja i kvalifikaciju linije za punjenje. Sačuvajte identitet mjerača i status kalibracije u zapisniku o prijemu. Ako automatizirani trimer promijeni vrat nakon oblikovanja, pregledajte gotovo stanje, a ne samo oblikovani uzorak.
Originalno poređenje: Reference mašina Kinggle za prosijavanje u kalupe
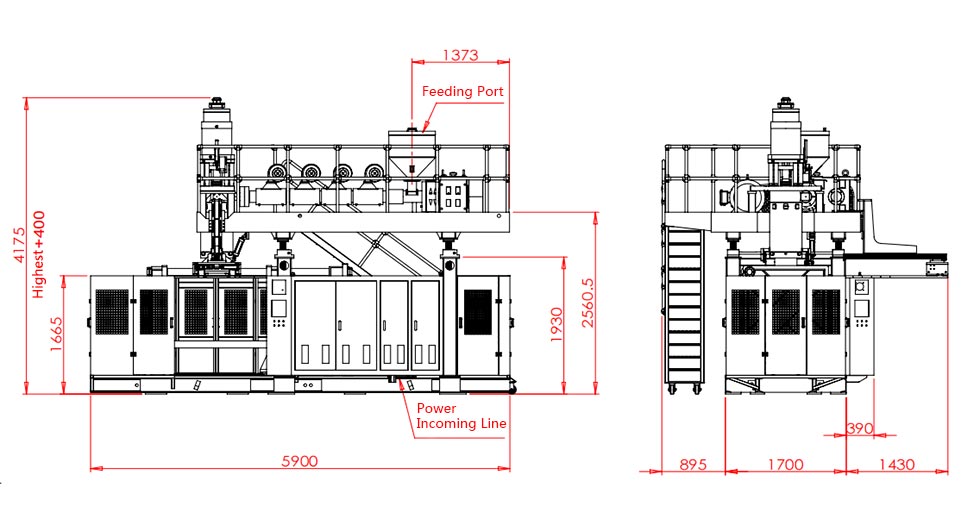
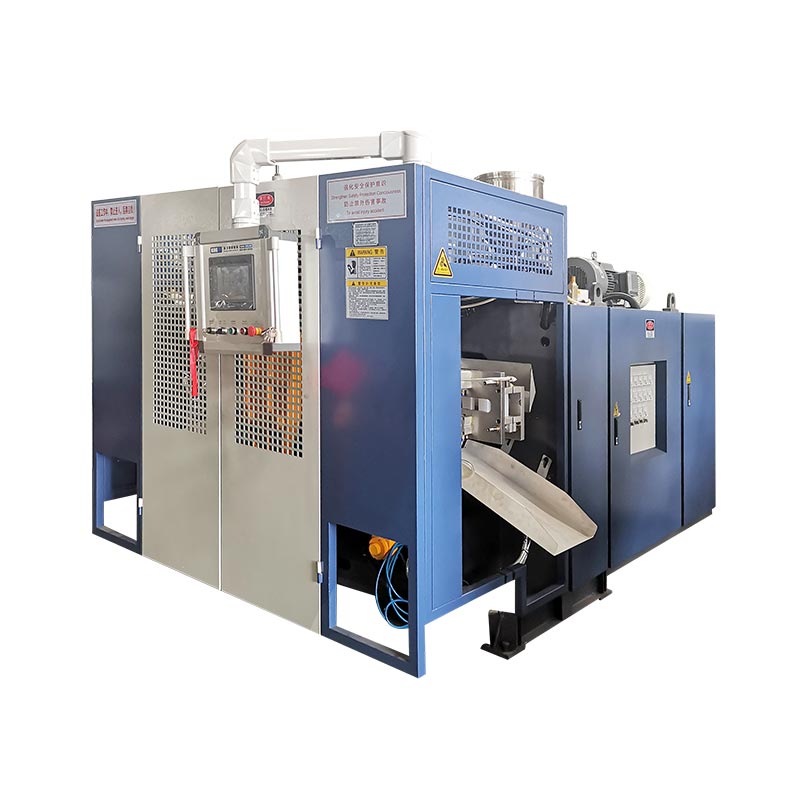
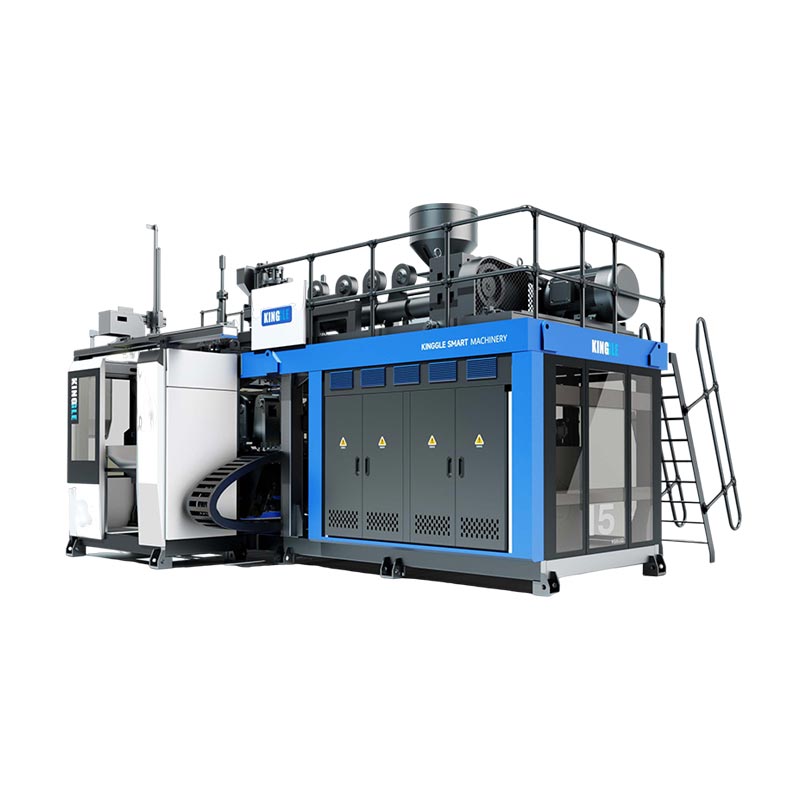
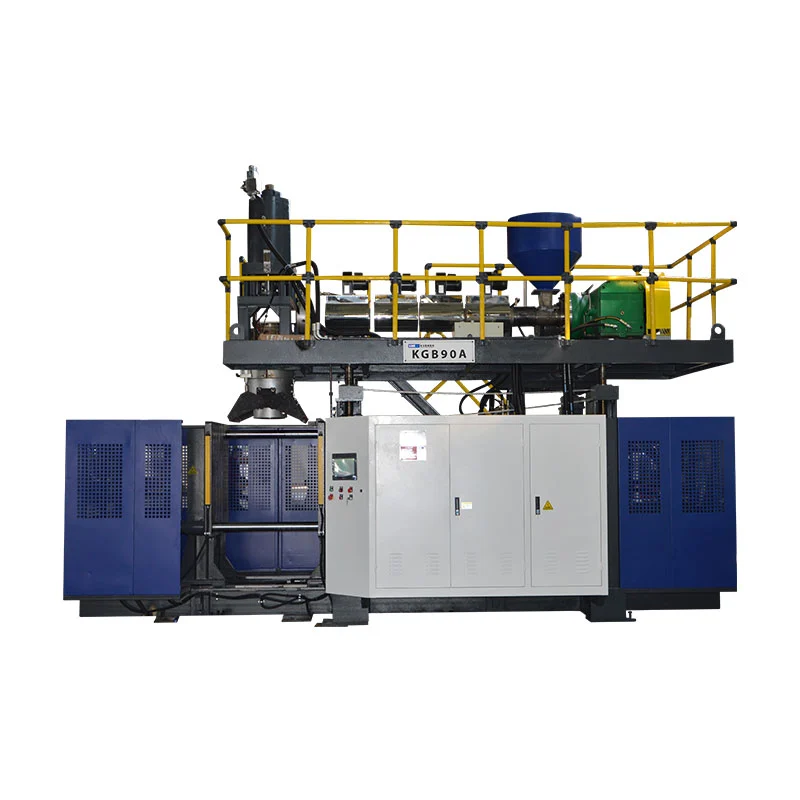
Tabela ispod izdvaja polja koja se odnose na kalupe sa pet trenutnih stranica Kinggle proizvoda. Obuhvaća kontinualne i akumulatorske mašine tako da kupci mogu da vide zašto nominalni kapacitet kontejnera ne može da zameni crtež interfejsa alata.
| Objavljen model | Klasa mašina | Maksimalna referenca kontejnera | Veličina ploče kalupa (Š×V) | Objavljena maksimalna veličina kalupa (Š×V) | Raspon debljine kalupa | Sila stezanja |
|---|---|---|---|---|---|---|
| KGB2L | Kontinuirano, jedna stanica | 2 L | 380 × 430 mm | 360 × 380 mm | 160–300 mm | 40 kN |
| KGB5L | Kontinuirano, jedna stanica | 5 L | 368 × 450 mm | 410 × 450 mm | 200–310 mm | 65 kN |
| KGB15L | Kontinuirano, jedna stanica | 15 L | 500 × 550 mm | 580 × 500 mm | 300–380 mm | 165 kN |
| KGB80A | Akumulator, fiksni kalup | 30 L | 750 × 860 mm | 520 × 860 mm | 360–420 mm | 215 kN |
| KGB90A | Akumulator, fiksni kalup | 60 L | 960 × 980 mm | 700 × 980 mm | 460–550 mm | 280 kN |
Tri nalaza koja su važna prije oslobađanja plijesni
Prvo, litre ne definiraju orijentaciju kalupa.Kontinualna referenca od 15L objavljuje širi, ali kraći maksimalni red kalupa od reference akumulatora od 30L. Arhitektura i oblik dijela su važni uz volumen.
Drugo, debljina kalupa ima svoj raspon.Šupljina može odgovarati navedenim dimenzijama lica i još uvijek izlaziti izvan dozvoljene debljine ili rasporeda otvora. Pozadinske ploče, umetci i priključci za hlađenje dodaju sklop.
Treće, sila stezanja pripada proizvodu i procesu.Vrijednost strojne stranice je raspoloživa sila, a ne dokaz da je bilo koji kalup unutar koverte prikladan. Projektovana površina, uslovi puhanja, potražnja za prekidom i konstrukcija kalupa zahtevaju inžinjerski pregled.


Materijal kalupa, umetci i završna obrada treba da prate proizvodne obaveze
Materijal za alat utiče na prenos toplote, obradivost, popravku, habanje i cenu. Sam obim proizvodnje nije dovoljan za odabir. Uzmite u obzir smolu, specifikaciju površine, otpornost na udarce, abrazivne ili korozivne uslove, pokretne karakteristike, sposobnost održavanja i prihvaćenu strategiju popravke.
Osnovni materijal kalupa
Pitajte za tačnu leguru ili kvalitet, termičku obradu gdje je primjenjivo, metodu proizvodnje šupljine i osnovu termičkog dizajna. „Aluminijumski kalup“ ili „čelični kalup“ su preširoki za poređenje.
Zamjenjivi umetci
Umeci za vrat, odvojenost, habanje, navoj ili ventilaciju mogu lokalizirati održavanje i omogućiti drugačiji materijal na zahtjevnoj funkciji. Zabilježite identifikaciju umetka i rezervni opseg.
Tekstura i graviranje
Odredite fajlove umetničkih dela, orijentaciju, prihvatanje dubine/izgleda, interakciju sa ventilacijom i kontrolu revizije. Potvrdite kako će proces reproducirati traženu površinu.
Zaštita i skladištenje
Definirajte čišćenje, odobrenu zaštitu od korozije, dreniranje vode, transportne brave, tačke podizanja i uslove skladištenja. Očuvajte vodene puteve i površine za štipanje tokom zastoja.
Materijalna preporuka proizvođača alata treba da sadrži svoje pretpostavke i isključenja. Kada uporedite dvije ponude, provjerite da li obje uključuju iste materijale za umetanje, rashladni opseg, graviranje, završnu obradu površine, crijeva, fitinge, hardver za dizanje, probni rad i rezervne dijelove koji se troše.
Tvornička proba: dokažite kalup kao ponovljiv proces
Prva prihvatljiva boca dokazuje da sistem može jednom formirati dio. Prihvatanje proizvodnje zahteva stabilan rad sa sledljivim uslovima. Sljedeći tok rada je preporučena struktura dokaza, a ne tvrdnja da svaki Kinggle projekt već koristi isti protokol.
- Potvrdite identitet.Mašina za snimanje, kalup, umetci, alati za matrice, razred/partija materijala, stanje boje ili ponovnog mljevenja i revizija recepture.
- Stabilizirajte uslove.Zabilježite stvarne temperature, dovod/povrat rashladne vode, uslove izduvavanja i faze ciklusa nakon što proces dostigne dogovoreno stanje.
- Pregledajte alat.Provjerite zatvaranje linije za razdvajanje, poravnanje, curenje vode i zraka, stanje ventilacije, površine koje se odvajaju i sigurno kretanje.
- Uzorak po poziciji.Održavajte identitet šupljine, izlaza i stanice kroz vaganje, mjerenje zida, obrezivanje i funkcionalno testiranje.
- Izmjerite gotovo stanje.Uključuje efekte razvrtanja, probijanja, otpuštanja ili drugih uključenih koraka završne obrade.
- Zabilježite sve gubitke.Zabilježite odbijanja, zaustavljanja, alarme, ručne korekcije i nizvodne prekide tokom dogovorenog perioda.
- Sačuvajte osnovnu liniju.Zajedno odobrite reviziju crteža, recept, fotografije, mjere, mjerače i otvorite korektivne radnje.
Dijagnosticirajte obrasce prije promjene recepta
| Uočeni obrazac | Alat ili procesna područja za pregled | Dokazi za prikupljanje |
|---|---|---|
| Slab ili nedosljedan zavar na repu | Parison pozicija, detalj štipanja, zatvaranje kalupa, lokalna temperatura, ublažavanje bljeska i otpuštanje | Uzorci zavarenih spojeva označeni položajem, bruto masa, bliski slijed i funkcionalni test |
| Loša tekstura ili nepotpuni detalji | Ventilacijski otvori, lokacija zarobljenog zraka, stanje šupljine, kontakt sa parom i temperatura | Mapa defekta, pregled ventilacije, stvarni procesni uslovi i fotografije šupljina |
| Iskrivljenje nakon izbacivanja | Zidna distribucija, balans hlađenja, vrijeme izbacivanja, rukovanje i naknadno hlađenje | Temperatura/protok po krugu, vremenske provjere dimenzija i zidna mapa |
| Blic na jednoj strani | Poravnanje, paralelnost ploče, odvojna površina, montaža kalupa i centriranje u otvoru | Povijest položaja, pregled zatvaranja i ponavljanje dijelova prije/poslije korekcije |
| Spori ili varijabilni ciklus | Ograničenje kruga za hlađenje, vruća područja, debljina dijela, odzračivanje i kašnjenje nizvodno | Vremena ciklusa, uslovi snabdevanja/povrata i evidencija zaustavljanja |
Koristite Kinggle'sTok rada HMI dokazakada alarmi ili promjene redoslijeda prate problem s plijesni. Nosite odobrene kontrolne tačke uplan preventivnog održavanjaumjesto da čekate da kvalitet dijelova padne.
RFQ za kalup za puhanje i kontrolna lista za pregled dizajna
- Kontrolisana 2D/3D datoteka dijelova, revizija, kapacitet, maksimalne dimenzije i predviđeni sadržaj.
- Crtež zatvaranja i završne obrade vrata, uzorci kapica, datum zaptivanja i stanje gotovog trima.
- Tačan kvalitet smole, boja/aditivi, plan ponovnog mljevenja/PCR i informacije o dobavljaču materijala.
- Gotova težina, procijenjeni bruto parison i flash ruta.
- Kritične zidne i dimenzionalne lokacije sa metodama ispitivanja i granicama prihvatljivosti.
- Testovi curenja, pada, gornjeg opterećenja, obrtnog momenta, ekoloških ili drugih funkcionalnih testova specifičnih za projekat.
- Model stroja, broj stanica i šupljina, plan ispusta matrice i središnja udaljenost parisona.
- Interfejs ploča/montaža, omotač kalupa, debljina, otvor, stezaljka i raspored uduvavanja.
- Linija za razdvajanje, odvajanje, džep za blic, umetak za vrat, ventilacioni otvori, rashladni krugovi i završna obrada površine.
- Interfejsi za vađenje, obrezivanje, ispitivanje curenja, transport i rukovanje otpadom.
- Materijal alata, ocjene umetka, tvrdoća/obrada gdje je relevantno, rezervni dijelovi i način popravke.
- Količina probnog materijala, trajanje rada, uzorci, mjerači, evidencija podataka i odgovornost prijema.
- Opšti raspored, tačke podizanja, masa kalupa/težište i odobrena procedura promene.
- Granica opsega: kalupi, alati za kalupe, fitinzi, crijeva, crteži, obuka, pakovanje i artikli koje isporučuje kupac.
Za fabričke usluge, povežite završne krugove kalupa i raspored puhanja na Kinggle'svodič za planiranje korisnosti i rasporeda. Za klasu mašine i proizvodni redosled koristitevodilica za kontinuirano ekstruziono puhanjei potvrditi da li je za završni dio potrebna akumulatorska platforma.
Često postavljana pitanja
Koja je razlika između kalupa za puhanje i glave kalupa za puhanje?
Glava matrice formira rastopljeni parison prije oblikovanja. Kalup za duvanje se zatvara oko te pare, zatvara ga, prima vazduh za puhanje, hladi deo i definiše njegov spoljašnji oblik. Oni su odvojeni, ali povezani sistemi alata.
Koje informacije su potrebne za dizajniranje kalupa za ekstruziju?
Obezbedite kontrolisane crteže delova i zatvarača, kvalitet smole, gotovu i bruto parizonsku težinu, kritične zidove i dimenzije, funkcionalne testove, izlazni cilj, interfejs mašine, plan šupljina, metod obrezivanja i fabričke alate.
Zašto je dizajn pinch-offa važan kod ekstruzionog puhanja?
Pinch-off komprimuje i zatvara vrući parison materijal i pomaže u definiranju gdje se blic odvaja. Njegova geometrija je u interakciji s materijalom, debljinom parisona, zatvaranjem kalupa, temperaturom, oslobađanjem od bljeskanja i otpuštanjem bljeska, tako da mora biti potvrđena na stvarnom projektu.
Zašto su kalupu za ekstruziju potrebni otvori za ventilaciju?
Vazduh može ostati zarobljen između širine parizona i šupljine. Ventilacijski otvori daju mu put za bijeg tako da parison može kontaktirati površinu kalupa i reproducirati predviđeni oblik i detalje.
Kako kanali za hlađenje utiču na vrijeme ciklusa puhanja?
Krugovi za hlađenje uklanjaju toplinu sve dok se dio ne može osloboditi bez neprihvatljive deformacije. Najsporija vruća regija može ograničiti ciklus, tako da se raspored kola, protok, temperatura, materijal kalupa i distribucija zida moraju procijeniti zajedno.
Može li postojeći kalup za duvanje odgovarati drugoj mašini?
Moguće, ali nemojte to pretpostavljati. Provjerite širinu kalupa, visinu, debljinu, masu, montažu, otvor, stezaljku, položaj igle za uduvavanje, komunalne usluge, putanju izvlačenja, poravnanje matrice i kontrole prema prijemnoj mašini.
Da li da izaberem aluminijumski ili čelični kalup za duvanje?
Izbor ovisi o termičkim performansama, proizvodnoj dužnosti, smoli, zahtjevima površine i habanja, strategiji umetanja, mogućnosti popravke, vremenu isporuke i cijeni. Pitajte za tačnu klasu i pretpostavke dizajna radije nego da birate samo ime metala.