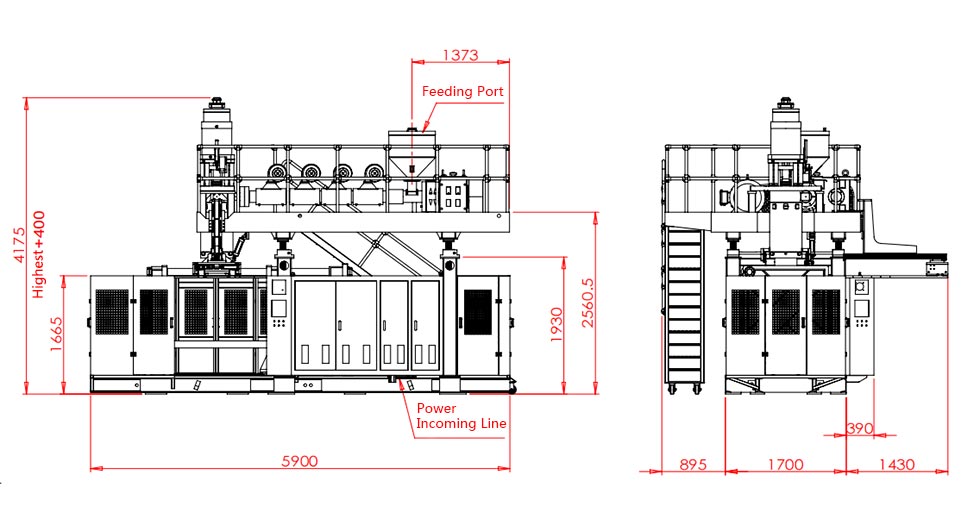
Odaberite automatsku mašinu za puhanje prema proizvodu koji mora isporučiti i operacijama koje su uključene nakon oblikovanja - a ne prema riječi "automatski" na ponudi. Za ekstruziono puhanje navedite smolu, alat, vađenje, obrezivanje, inspekciju i prijenos kao jedan proizvodni sistem. Preporučujemo da odobrite konfiguraciju u odnosu na prihvaćene kontejnere na konačnoj tački ispuštanja, a ne katalošku brojku suhog ciklusa.
Mašina za oblikovanje može pokrenuti automatski ciklus dok ljudi i dalje uklanjaju blic, provjeravaju boce ili pune kutije. To bi mogao biti pravi aranžman za mali asortiman proizvoda koji se mijenja. Pogrešan je aranžman ako se u slučaju ulaganja pretpostavlja da su ti poslovi nestali. Definirajte granicu prije poređenja cijena.
Pet odluka koje su važne prije naredbe
- Uskladite proces oblikovanja s dijelom prije nego uporedite nivoe automatizacije.
- Definirajte svaku operaciju prijenosa i završne obrade, uključujući rad koji ostaje ručni.
- Uravnotežite brzinu oblikovanja s kapacitetom obrezivanja, pregleda i pakiranja.
- Testirajte otklanjanje kvarova i promjene, a ne samo neprekidnu proizvodnju.
- Uporedite ukupne troškove linije po prihvaćenom kontejneru pod istim uslovima.

Šta pokriva "automatsko" u puhanju?
„Automatski“ opisuje kako se kontrolišu operacije. Ne identificira kako je plastični dio formiran. Automatska mašina za ekstruziono puhanje i mašina za puhanje PET boca mogu izvoditi programirane sekvence, ali im je potrebna različita priprema materijala, alati i završne obrade. Kupac koji traži potpuno automatsku mašinu za puhanje treba prvo da reši pitanje procesa.
Kod ekstruzionog puhanja, mašina formira rastopljenu cijev koja se naziva parison. Kalup hvata tu cijev, a zrak formira šuplji dio. PET rastezljivo puhanje koristi preformu koja je rastegnuta i naduvana. Ti različiti početni oblici objašnjavaju zašto vodič za punjenje PET predforme nije potpuni vodič za kupovinu linije HDPE deterdženta.
| Odluka | Ekstruzijsko puhanje | PET rastezljivo puhanje |
|---|---|---|
| Početni obrazac | Ekstrudirani rastopljeni parison | PET preforma |
| Uobičajeni kontekst kupovine | HDPE boce, kontejneri s rukovanjem i industrijski šuplji dijelovi | Prozirne boce za piće napravljene od predformi |
| Pitanja o automatizaciji | Otpuštanje dijelova, uklanjanje blica, obrezivanje, testiranje i prijenos | Rukovanje preformama, sekvenca zagrevanja/razvlačenja i prenošenje boca |
Referenca procesa:Kinggleov vodič za mašinu za puhanje. Geometrija proizvoda i kvaliteta smole određuju konačni izbor procesa.
Odvojite mašinu, ćeliju i liniju
Automatski ciklus na nivou mašine pokriva dogovoreni redosled oblikovanja. Automatizovana ćelija dodaje definisano rukovanje ili završnu obradu oko te mašine. Proizvodna linija povezuje uzastopne operacije kroz dogovorenu granicu prihvaćenog proizvoda. Pakovanje može biti unutar te granice, ili može ostati posebna fabrička operacija.
Ovo su korisne razlike u kupovini, a ne obećanje da će svaki dobavljač koristiti istu terminologiju. Stavite stvarne operacije u specifikaciju. „Potpuno automatski“ bez liste opreme ostavlja previše prostora za različita tumačenja.
Dajemo prednost specifičnom opisu kao što je „automatsko oblikovanje, orijentisano vađenje, otpuštanje i ispuštanje testirano na curenje“ u odnosu na široku etiketu. Kupcu govori gdje se gotov proizvod pojavljuje i na šta još treba obratiti pažnju. Dopuna materijala, uzimanje uzoraka, rukovanje otpadom i izmjena kartona također trebaju vlasnike, čak i kada se normalna sekvenca oblikovanja odvija bez ponavljanja ručnog rukovanja.
Isto tako, automatska kontrola nije isto što i potpuno električni pogon. Tip pogona, raspored stanica, broj glava i opseg automatizacije su odvojeni izbori. Pregledajte svaki u odnosu na posao umjesto da ih tretirate kao jednu premium specifikaciju.
Počnite s dijelom i rasporedom proizvodnje
Nominalna zapremina boce nije dovoljna da odredi njenu proizvodnu liniju. Uska okrugla boca i posuda sa širokim ručkama mogu nositi isti volumen tekućine, ali su im potrebni različiti kalupi, alati za vađenje i nosači. Linija mora nositi stvarni vanjski oblik, a ne apstraktni "2 L proizvod".
Započnite s crtežom dijela i gotovim stanjem koje se očekuje pri pražnjenju. Zabilježite završetak vrata, otvor ručke, dimenzije karoserije, ciljnu težinu i kritične zahtjeve za kvalitetom. Potvrdite tačan stepen smole, paket boje i dogovoreno stanje recikliranja ili ponovnog mljevenja. Ovi detalji čine predloženo ispitivanje relevantnim za namjeravani posao.
Prevedite plan prodaje u proizvodni zahtjev
Definirajte prihvaćene kontejnere po smjeni zajedno s brojem smjena, veličinama serija i učestalošću promjena. Visoka satnica je manje korisna ako su većini narudžbi potrebne kratke runde i opsežne izmjene alata. Sporija, ali lakša za mijenjanje ćelija može bolje odgovarati toj proizvodnoj mješavini. Niti jedan zaključak se ne može postići samo iz maksimalnog kataloškog izlaza.
Navedite porodicu proizvoda, a ne samo prvu bocu za lansiranje. Identificirajte najširi dio, najteži dio i dio koji je najteži za uhvatiti ili podrezati. To mogu biti različiti SKU-ovi. Zatim odlučite koji proizvodi moraju raditi na početnoj izradi, a koji zahtijevaju budući alat ili zasebnu opremu.
- Zamrznite probni članak:revizija crteža, smola, gotova težina i potrebna ispitivanja.
- Postavite uslove isporuke:obrezane, pregledane, orijentirane, prebrojane ili pakirane.
- Definirajte raspored:dobri kontejneri po smjeni, radni sati i planirane promjene SKU-a.
- Provjerite porodicu alata:kalupi, nagib glave, hvataljke, gnijezda za obrezivanje i ispitne brtve.
- Odobrite omotnicu ćelije:komunalne usluge, zaštita, pristup uslugama i protok proizvoda.
Broj stanica, otvore i šupljine potrebno je posebno pregledati. Dvije stanice ne znače dva izlaza. Mašina za puhanje s više glava ne čini svaki oblik boce kompatibilnim s izlaznim razmakom. Višeslojna glava opisuje konstrukciju zida, a ne broj gotovih kontejnera po događaju.
Kinggle'svišeglava u odnosu na vodilicu sa više šupljinaobjašnjava te konfiguracijske razlike. Koristite taj pregled prije popravljanja rasporeda automatizacije. Nakon što je raspored šupljina uređen, oprema za izvlačenje i završnu obradu mora sačuvati svaku poziciju kroz provjeru prijenosa i kvaliteta.
Najkorisniji upit stoga uključuje crtež, specifikaciju materijala, raspored proizvodnje i definiciju kvaliteta. Za proizvodnu liniju HDPE boca, zahtjev za „automatskom mašinom za izradu plastičnih boca“ bez tih ulaza ne može uspostaviti pravi opseg linije.
Proverite sisteme mašina koji određuju kvalitet proizvoda
Nizvodna automatizacija ne može popraviti nestabilni parison, neprikladan odvojak ili dio koji ostavlja kalup previše mekanim za rukovanje. Proces oblikovanja mora proizvesti ponovljiv proizvod prije nego što sistem prijenosa može dati ponovljive rezultate. Inače, robot postaje precizan način za pomicanje nekonzistentnih dijelova.
Važni dijelovi mašine za puhanje uključuju ekstruder, glavu za matranje, steznu jedinicu, sistem za puhanje, rashladne krugove i kontrole. Pregledajte njihov doprinos odobrenom dijelu umjesto da birate samo prema nazivima komponenti. Priznati brend PLC-a, na primjer, ne uspostavlja isporučene funkcije recepta ili komunikaciju na nižem toku.
| Sistem | Šta pregledati | Dokaz za traženje |
|---|---|---|
| Glava za ekstruziju i matricu | Pogodnost smole, bruto potražnja za parisonom i izlazni bilans | Proizvodni uzorci i utvrđeni materijalni uslovi |
| Pariska kontrola | Zidna distribucija na kritičnim lokacijama dijela | Mjerenja za određenu poziciju i sačuvani recept |
| Kalup i stezanje | Zazor za pristajanje alata, odvajanje i otpuštanje | Odobreni crteži i pregled profilisanih delova |
| Hlađenje i rukovanje | Dio krutosti na planiranim točkama otpuštanja i hvatanja | Probni prijenos sa stvarnim dijelom |
| Kontrole | Redoslijed, alarmi, opseg recepta i nizvodni signali | Demonstracija funkcija i lista interfejsa |
Konkretna referenca: Kinggleova mašina sa jednom stanicom od 2 L
TheStranica proizvoda KGB2Lnavodi maksimalni kapacitet posude od 2 L, vijak od 50 mm, kapacitet topljenja HDPE-a 30 kg/h i maksimalnu veličinu kalupa od 360 × 380 mm. Također opisuje konfiguracije s dva, tri i četiri izlaza za manje boce u rasponu od 100 ml–1 L. Ove vrijednosti pomažu u pregledu predloženog posla; oni ne zamjenjuju pregled alata.
Ista stranica označava 600 PC/HR kao “Izlaz (suhi ciklus).” To nije prihvaćeni učinak identificirane boce šampona, kalupa i završne linije. Proizvodni zahtjev zahtijeva stvarni materijal, vrijeme hlađenja, aktivne pozicije i stanje inspekcije. Tretirajte unos suhog ciklusa kao objavljenu referencu kretanja.
Za prijedlog za više izlaza, provjerite kombiniranu bruto parison masu kao i uklapanje šupljine. Težina gotove boce isključuje blic koji ekstruder također isporučuje. Više izlaza može povećati potražnju za ekstruzijom, hlađenjem i završnom obradom zajedno. Sam broj zaposlenih ne može utvrditi upotrebljivu stopu proizvodnje.
Mi bismo odobrili sistem kalupa tek nakon što mjerenja kritičnih dijelova i ponašanje prijenosa budu stabilni pod dogovorenim uvjetima. Dodavanje transportera prije rješavanja tih problema pomjera problem dalje niz liniju. Za zidnu distribuciju koristiteparison vodič za programiranjepored crteža proizvoda.
Odredite liniju od hranjenja do prihvaćenih kontejnera
Najjača specifikacija za automatizaciju puhanja prati proizvod kroz svaku operaciju. Govori šta svaki modul prima, šta isporučuje i ko je vlasnik veze sa sledećim modulom. Ovo je korisnije od dugačke liste robota, transportera i senzora bez dogovorene granice procesa.
Kinggle je objaviomogućnosti automatizacijeuključuju nizvodno obrezivanje, inspekciju i pakovanje. Za projekat boce, prevedite tu sposobnost u definisani opseg. Automatsko ispiranje, obrezivanje vrata, ispitivanje curenja i pakovanje su različite funkcije; niko ne bi trebao biti tiho pretpostavljen iz prisustva drugog.
| Operacija | Pitanje koje treba riješiti | Provjera prihvatanja |
|---|---|---|
| Hranjenje | Ko isporučuje transport, miješanje i kontrolu na nivou materijala? | Odobreni materijal stiže u rezervoar bez neplaniranog prekida isporuke. |
| Za ponijeti | Gdje je dio zahvaćen i koja orijentacija napušta jedinicu? | Nema propuštenog prijenosa ili neprihvatljive oznake na ispitnom artiklu. |
| Deflashing i triming | Koje karakteristike blica i završne obrade su uklonjene? | Potrebne ivice, otvori vrata i ručke zadovoljavaju definiciju dijela. |
| Inspekcija i odbijanje | Koji su testovi ugrađeni i kako se odvajaju neuspjeli dijelovi? | Dogovoreni uzorci izazova se identifikuju i pravilno usmjeravaju. |
| Prevoz i pakovanje | U kakvom stanju i rasporedu boca mora stići do sljedeće stanice? | Transfer, akumulacija i konačno brojanje rade po dogovorenoj stopi. |
Dodijelite svakoj granici jednog imenovanog vlasnika integracije. Ako dobavljač mašine obezbeđuje vađenje, a drugi dobavljač tester curenja, neko i dalje mora odobriti orijentaciju boce, visinu prenosa, razmak i kontrolu rukovanja. Kupovina modula kompatibilnog izgleda nije isto što i kupovina integrirane ćelije.
Dogovorite se kako su “spreman”, “dio prisutan”, “ciklus završen” i uvjeti kvara predstavljeni tamo gdje su ti signali potrebni. Identificirajte koji kontroler pokreće zaustavljanje i koja jedinica prijavljuje grešku pri pokretanju. Tačna arhitektura je specifična za projekat, ali odgovornost ne može ostati nejasna.
Provjerite protok otpada odvojeno od putanje prihvaćenog proizvoda. Uklonjeni blic treba prikupljanje i dogovoreno raspolaganje. Ponovna upotreba ovisi o zahtjevima materijala i proizvoda; automatska veza za mljevenje ne dozvoljava nikakav postotak ponovnog mljevenja. Držite recept za materijal pod kontrolom.
Za ispitivanje curenja boca, definirajte metodu ispitivanja, učvršćenje, stanje zaptivanja i dogovorene uzorke za ispitivanje. Test stanica mora učiniti više od prikaza zelenog rezultata. Potrebno je pouzdano razdvojiti kvarove i zabilježiti broj bez dopuštanja da se odbijeni dijelovi neprimjetno vrate na transporter za dobar proizvod.
Crtež opsega takođe treba da prikazuje pristup održavanju i promeni kalupa. Koristite Kinggle'svodič za uslužni i fabrički rasporedza koordinaciju snage, vazduha, vode i prostora sa svim uključenim pomoćnim uređajima.
Handoff može ograničiti izlaz prije nego što to učini mašina za oblikovanje
Proizvodna linija za puhanje isporučuje samo ono što njene povezane operacije mogu izdržati. Najbrži modul ne može beskonačno kompenzirati sporiji trimer, tester ili stanicu za pakovanje. Baferi daju liniji vrijeme da se oporavi od kratkog prekida; oni ne uklanjaju stalnu neusklađenost kapaciteta.
Prvo postavite svaku stopu opreme na istu osnovu. Da li broj znači događaje oblikovanja, bruto dijelove, testirane dijelove ili prihvaćene kontejnere? Pokriva li samo kontinuirano trčanje ili uključuje dopunjavanje i obična zaustavljanja? Usporedite stope tek nakon što se te definicije podudaraju.
Radni primjer s eksplicitno pretpostavljenom osnovom proizvodnje
Razmislite o predloženoj liniji koja oslobađa 480 kontejnera na sat nakon oblikovanja i obrezivanja. Pretpostavimo da je njegovom ispitivaču curenja u jednoj poziciji potrebno 8 sekundi za kompletan niz utovara, testiranja, odlučivanja i rasterećenja. Njegov idealan kapacitet je 3.600 ÷ 8 = 450 kontejnera na sat. Ovo su pretpostavke planiranja, a ne izmjereni rezultat Kinggle mašine.
Dolazna brzina: 480/h · Idealan kapacitet testera: 450/h · Akumulacija: 30/h
Čak i bez zaustavljanja testera, pristigli dijelovi premašuju njegov kapacitet za 30 kontejnera na sat. Pufer sa 15 upotrebljivih pozicija bi ispunio 15 ÷ 30 = 0,5 sata ili 30 minuta. Pokretanje linije sa praznim transporterom može učiniti da kratka demonstracija izgleda zadovoljavajuće. Disbalans i dalje postoji.
Sada razmislite o potpunom zaustavljanju testera. Pri pretpostavljenoj dolaznoj brzini od 480/h, dijelovi stižu brzinom od 8 u minuti. Istih 15 slobodnih pozicija pruža samo 15 ÷ 8 = 1,875 minuta, oko 113 sekundi, prije nego se taj bafer napuni. Brzina akumulacije tokom usporavanja i tokom potpunog zaustavljanja je različita.
Te kalkulacije su korisne samo ako su pozicije zaista upotrebljive. Boca koja se naginje, dodiruje štitnik ili ne može sačuvati potrebnu orijentaciju ne stvara važeću međuspremnu poziciju. Kontrolama je također potreban dogovoreni odgovor prije nego se dostigne sigurna granica akumulacije.
Provjerite geometriju kao i brzinu
Alat za vađenje i transporteri moraju rukovati dijelom u njegovom stvarnom stanju otpuštanja. Identificirajte ponovljivu lokaciju hvatanja. Prije sljedećeg prijenosa provjerite da li vrat, tijelo ili blic pružaju tu lokaciju i da li je podrezivanje uklanja. Funkcija dostupna pri prvom preuzimanju možda neće postojati u drugom.
Razriješili bismo taj referentni lanac prije povećanja brzine mašine. Linija koja se prenosi razumnom brzinom i oporavlja se predvidljivo je bolja proizvodna imovina od one kojoj je potrebno ponovljeno ručno repozicioniranje. Poželjno rješenje može biti revidirani alat, drugačija sekvenca prijenosa ili dodatni kapacitet - ne brži ciklus oblikovanja.
Konačno, prebrojite prihvaćene kontejnere nakon dogovorene točke pregleda. Zadržite uzvodne bruto brojke za dijagnozu, ali ih nemojte koristiti kao cifru isporuke i izlaza. Kinggle'sfabrički vodič za prihvatanjeobjašnjava zašto identitet proizvoda, granice brojanja i vrijeme promatranja pripadaju istom zapisu.
Dokažite da se linija može oporaviti i promijeniti proizvode
Uglađen automatski rad dokazuje samo jedno radno stanje. Proizvodnja također uključuje dopunu, neuspjele prijenose, odbijene dijelove, blokirane transportere i izmjene proizvoda. Ti događaji zaslužuju mjesto u planu prihvatanja jer odgovor određuje hoće li se ćelija vratiti u kontroliranu proizvodnju.
Sa tvorničke strane, mi bismo stavili oporavak kvara ispred uglađene demonstracije. Ako boca propusti preuzimanje, sljedeće pitanje nije koliko brzo neko može da je vrati nazad. Pitanja su šta je otkrilo promašaj, koji je pokret zaustavljen i kako ćelija potvrđuje poznato stanje prije ponovnog pokretanja. Ponovljena korekcija ruke je simptom za ispitivanje, a ne normalan automatski rad.
Kada se boca s tankim zidovima navrgne nakon otpuštanja, provjerili bismo stanje držanja i potpore prije promjene nekoliko postavki procesa. Pregledajte krutost dijela pri prijenosu, kontaktne točke učvršćenja i redoslijed pokreta. Zatim isprobajte jednu kontroliranu korekciju i ponovno pregledajte dio. Veći pritisak hvatanja može stvoriti drugačiji kvar umjesto da popravi prvi.
Ista disciplina se primjenjuje kada raste broj odbačenih materijala. Sačuvajte zahvaćene uzorke i odredite poziciju i vrijeme. Provjerite probnu brtvu i stanje učvršćenja uz profilirani vrat i otklon. Priključak za ispitivanje curenja i kontejner koji curi zahtijevaju različite korekcije. Promjena recepta za oblikovanje bez razdvajanja tih uzroka može izgubiti vrijeme i sakriti grešku.
Definirajte oporavak prije nego što dođe do greške
- Zabilježite početnu grešku, zahvaćeni modul i položaj proizvoda.
- Dovesti ćeliju u stanje definisano odobrenim kontrolnim i sigurnosnim projektom.
- Neka ovlašteno osoblje otkloni kvar prema propisanoj proceduri izolacije i pristupa.
- Uskladite dijelove u položajima prijenosa, pregleda i odbijanja prije ponovnog pokretanja.
- Nastavite kroz dogovoreni redoslijed oporavka, a zatim provjerite potrebne provjere proizvoda.
Ovo su koraci planiranja, a ne dozvola za ulazak u zaštićenu opremu ili zaobilaženje blokade. Integrisanoj ćeliji je potrebna procjena rizika koja pokriva interakcije modula i predvidive intervencije.ISO 12100:2010utvrđuje opšte principe za procenu rizika od mašina i smanjenje rizika; projekat također mora identificirati primjenjive zahtjeve specifične za mašinu i odredište.
Sačuvani recept nije nužno potpuna promjena
Recept može prisjetiti temperature i pokrete oblikovanja dok berač, trim gnijezdo i tester ostaju ručno podešeni. Pitajte koje su pozicije pohranjene, koje su motorizirane i koje zahtijevaju fizičku promjenu alata. Techne'sdokumentaciju za automatizaciju procesapruža industrijski primjer postavki povezanih s formatom za pozicije birača, deflashinga i testera curenja. To ilustruje opseg koji treba specificirati; ne uspostavlja te funkcije na svakoj mašini.
Definirajte vrijeme promjene sa konačnog prihvaćenog dijela jednog formata na prvi prihvaćeni dio sljedećeg, prema dogovorenoj metodi. Zabilježite rad alata, podešavanja, prijelaz materijala i oslobađanje kvalitete odvojeno. Ovo otkriva šta brže opoziv recepta zapravo štedi, a šta ostaje mehanički ili procesni zadatak.
Uporedite cijenu po prihvaćenom kontejneru, a ne naljepnice za automatizaciju
Poređenje poluautomatske i potpuno automatske mašine za puhanje trebalo bi da počne sa istim proizvodom i proizvodnim rasporedom. U suprotnom, jeftinija ponuda može jednostavno isključiti rukovanje, testiranje ili pakovanje koje uključuje druga ponuda. Usporedite jednake granice isporuke prije nego uporedite ukupne količine opreme.
Automatizacija se može najbolje braniti kada ukloni definirana ograničenja koja se ponavljaju. To može biti ručno uklanjanje blica, nedosljedan prijenos, teško primopredaje inspekcije ili operacija pakovanja koja ne može držati korak. Kupovina više automatizacije bez identifikacije ograničenja može dodati rad na održavanju i zamjeni bez poboljšanja prihvaćenog izlaza.
Držite granicu troškova jednako širokom kao i granica izlaza
Cijena po prihvaćenom kontejneru = ukupni trošak unutar dogovorene granice proizvodnje ÷ prihvaćeni kontejneri isporučeni unutar te granice
Brojač treba da uključi troškove relevantne za poređenje: materijal, rad, komunalije, alat, održavanje i odabrani kapitalni ili režijski tretman. Koristite istu računovodstvenu metodu za obje opcije. Nizvodni robot nije besplatan jer je njegova cijena izvan kotacije mašine za kalupljenje.
Navedite ljudske zadatke koji se ponavljaju. Neko još uvijek može dopuniti materijal, premjestiti otpad, uzorkovati dijelove, zamijeniti kartone, održavati alate i reagirati na alarme. Procijenite radno opterećenje u normalnoj smjeni, ne samo dok se automatski niz radi. Odlučite može li operater bezbedno opsluživati više od jedne ćelije bez odgođenih provjera ili oporavka.
Koristite električnu energiju u kWh za posmatrani period i prihvaćene kontejnere iz istog perioda. Snaga u kW je druga veličina. Uključite dogovorene pomoćne elemente kada uporedite kompletnu liniju, posebno ako se kompresor, rashladnik ili mlin menja između predloga. Thevodič za zahtjeve za komunalne uslugeobjašnjava zašto bi povezana snaga i radna potražnja također trebali ostati odvojeni.
Za česte promjene formata, pregledajte učvršćenje i rezervni alat potreban za svaki SKU. Niža početna cijena ćelije može se nadoknaditi teškim zamjenama ili dodatnim dijelovima formata. Suprotno tome, sofisticirani sistem prijenosa može biti nepotreban za proizvod male količine s praktičnim ručnim završnim putem.
Preporučujemo rangiranje prijedloga prema ograničenju proizvodnje koje uklanjaju, prihvaćenom rezultatu koji mogu provjeriti i ponavljajućem radu koji ostavljaju za sobom. Automatiziranija ćelija zarađuje svoje mjesto kada se te pogodnosti uklope u stvarni raspored tvornice. „Bespilotni“ nije dovoljan finansijski argument.
Tražite osjetljive slučajeve, a ne univerzalni zahtjev za povrat. Uporedite očekivanu potražnju, nižu iskorišćenost i češće promene koristeći sopstvene troškove kupca. To čini odluku o ulaganju korisnom čak i kada se obim prodaje ili miks proizvoda mijenjaju.
Odobrite konfiguraciju prije narudžbe
Pretvorite odabrani koncept u dogovorenu listu opreme, raspored ćelija i protokol prijema prije narudžbenice. Najskuplja nejasnoća često nije senzor koji nedostaje. To je granica za koju je svaka strana mislila da pripada nekom drugom.
Za projekat kompaktne boce,2 L platforma sa jednom stanicomnudi konkretnu polaznu tačku. Njegov objavljeni omotač kalupa i opcije za više otvora za manje boce omogućavaju početni pregled uklapanja. Stvarni crtež, smola, raspored glave i nizvodni opseg određuju predloženu konstrukciju. Ne birajte tu konfiguraciju samo iz volumena.
Napravite probni odgovor na pitanja o kupovini
Proba treba koristiti dogovorenu definiciju proizvoda i uključivati operacije koje podržavaju citirani rezultat. Ako je ispitivanje curenja ili obrezivanje dio granice isporuke, pokažite to sa ćelijom umjesto da predstavljate nepovezani samostalni ciklus. Sačuvajte identitet uzorka gdje više pozicija može sakriti slab izlaz ili šupljinu.
Zapisnik o prihvatanju treba da poveže svaku tvrdnju sa metodom, ograničenjem i uočenim rezultatom. Riječ kao što je "prošao" bez osnovnog stanja ne može voditi puštanje u rad u tvornici kupca. TheKinggle FAT vodičpruža potpuniji okvir za te dokaze.
- Izgradite identitet:stroj, alat, upravljačka verzija i uključeni moduli.
- Uslovi testiranja:proizvod, smola, aktivne pozicije i upotrebni uslovi.
- kvaliteta:kritična mjerenja, funkcionalni testovi i razlozi odbijanja.
- Performanse linije:prihvaćeno brojanje, period posmatranja, zaustavljanja i intervencije.
- oporavak:dogovoreni scenariji kvarova i demonstrirani redoslijed ponovnog pokretanja.
- primopredaja:crteži, priručnici, informacije o alatima, sigurnosne kopije i otvorene stavke.
Odvojite tvornički prijem od prijema na licu mjesta gdje se usluge postrojenja ili oprema treće strane ne mogu reprodukovati prije otpreme. Unaprijed identificirajte preostale čekove i dodijelite odgovornost. Fabričko ispitivanje ne bi trebalo tiho da tvrdi da potvrđuje uslove koje nije uključivalo.
Obuka mora pokrivati uobičajeni rad i poslove koje automatizacija ostavlja za sobom. Operateri moraju prepoznati neuspjeli prijenos, protumačiti inicirajući alarm i slijediti odobrenu metodu oporavka. Za održavanje su potrebni crteži, informacije o dijelovima koji se troše i pristup potrebni za podršku ćelije.
Razgovarajte o konfiguraciji automatskog ekstruzionog puhanja s Kinggleom.Pošaljite crtež kontejnera, kvalitetu smole, gotovu težinu, potrebna ispitivanja, raspored proizvodnje i planirane nizvodne operacije krozstranica za upite o projektu.
Kontakt:sales@kinggle.com · +86-574-87103665. Definirani proizvod i granica linije čine pregled konfiguracije korisnijim od samog zahtjeva za cijenu stroja.
Često postavljana pitanja
Da li je automatska mašina za puhanje isto što i kompletna proizvodna linija?
Ne. Automatska mašina može kontrolirati pokrete kalupa dok uklanjanje proizvoda, obrezivanje, pregled ili pakovanje ostaju odvojeni. Kompletna proizvodna linija definira granicu prijenosa, kontrole i kvalitete između tih operacija. Zatražite listu opreme i raspored koji identifikuje svaki uključeni modul, ručni zadatak i isključenu uslugu. Specifikacija kupovine, a ne riječ automatski, određuje šta će stići.
Da li potpuno automatskoj mašini za puhanje još uvek trebaju operateri?
Da. Dopunjavanje materijala, kvalitetno uzorkovanje, promjene alata, održavanje i otklanjanje kvarova i dalje zahtijevaju dodijeljene odgovornosti. Automatizacija može ukloniti ponavljajuće rukovanje bez uklanjanja svakog proizvodnog zadatka. Planirajte zapošljavanje oko cijele smjene i stvarni raspored usluge, uključujući pakovanje i rukovanje otpadom. Nemojte izvoditi procjenu rada iz kratke demonstracije u kojoj pomoćno osoblje ostaje izvan okvira kamere.
Da li su automatsko ispuštanje stakla, testiranje na curenje boca i pakovanje uključeni kao standard?
Nemojte pretpostavljati da jesu. Ponuda treba da identifikuje svaku operaciju, isporučenu opremu, alate specifične za proizvod, metodu ispitivanja i put odbijanja. Jedinica za iznošenje nije tester curenja, a automatski transporter nije automatski sistem za pakovanje. Za svaki citirani modul pitajte koje nedovršeno stanje prima i koje prihvaćeno stanje isporučuje.
Može li se postojeća mašina za ekstruziono puhanje automatizirati?
Moguće, ali izvodljivost zavisi od postojećeg sistema upravljanja, zaštite, raspoloživog prostora, otvaranja kalupa, oslobađanja proizvoda i rasporeda prenosa. Dio također mora odgovarati predloženim uređajima za hvatanje, obrezivanje i pregled. Pregledajte cijelu ćeliju prije kupovine robota ili transportera zasebno. Retrofit bi trebao uključivati definiranu odgovornost za integraciju, ažuriranu procjenu rizika i dogovoreno ispitivanje proizvodnje.
Kako kupci trebaju provjeriti izlaz automatske linije?
Brojite prihvaćene kontejnere na dogovorenoj konačnoj tački ispuštanja tokom definisanog perioda posmatranja. Identifikujte smolu, proizvod, kalup, aktivne pozicije, komunalne usluge i uključene nizvodne operacije. Odbijanje, zaustavljanje i ručne intervencije vodite u evidenciju. Izvještaj o bruto izlazu kalupa odvojeno od prihvaćenog linijskog izlaza. Kataloška vrijednost suhog ciklusa nije zamjena za ovo proizvodno ispitivanje.