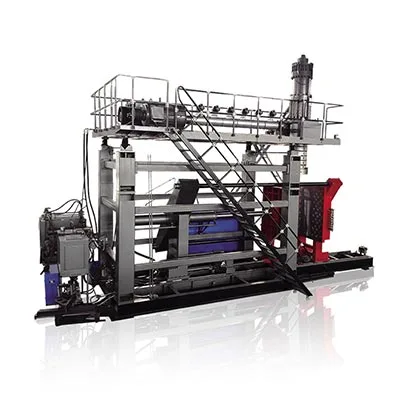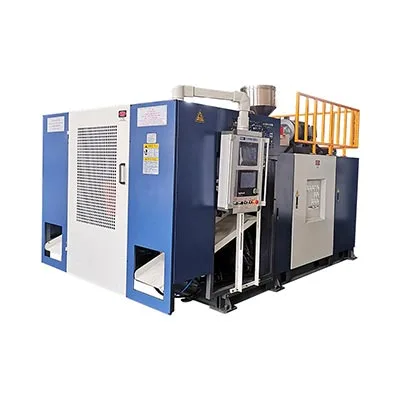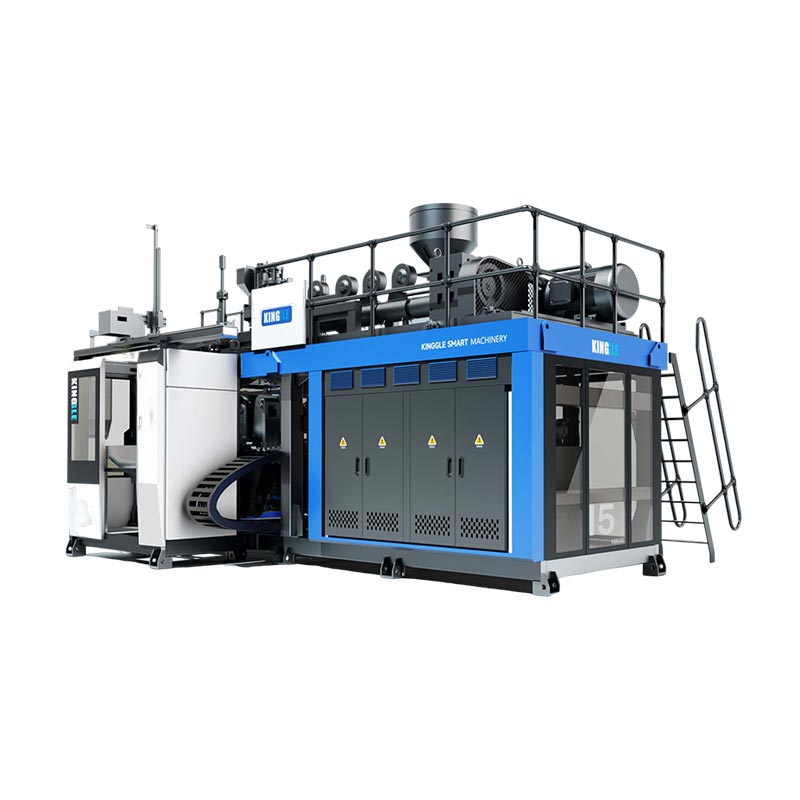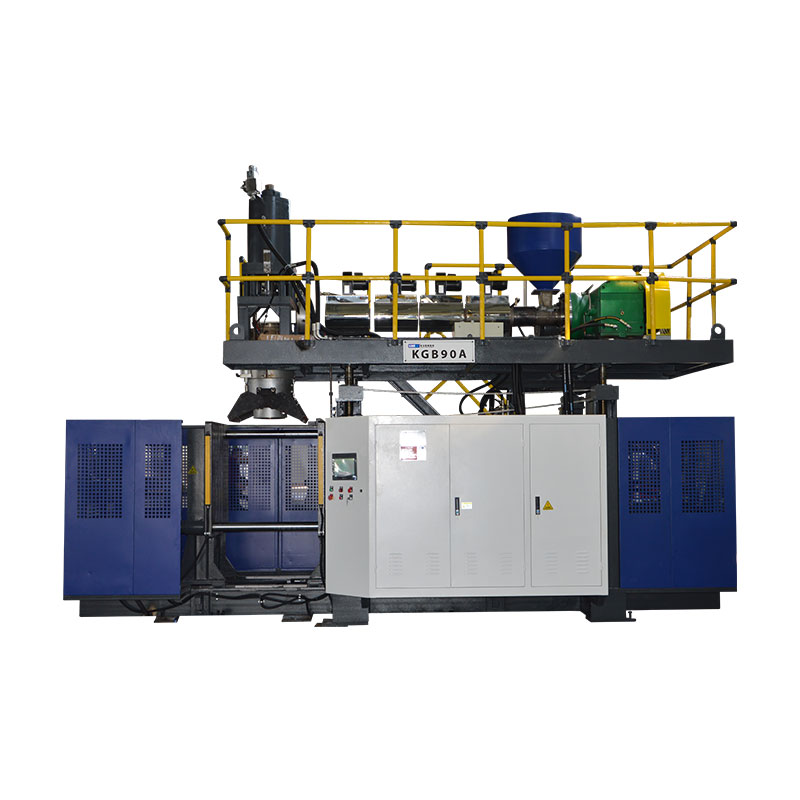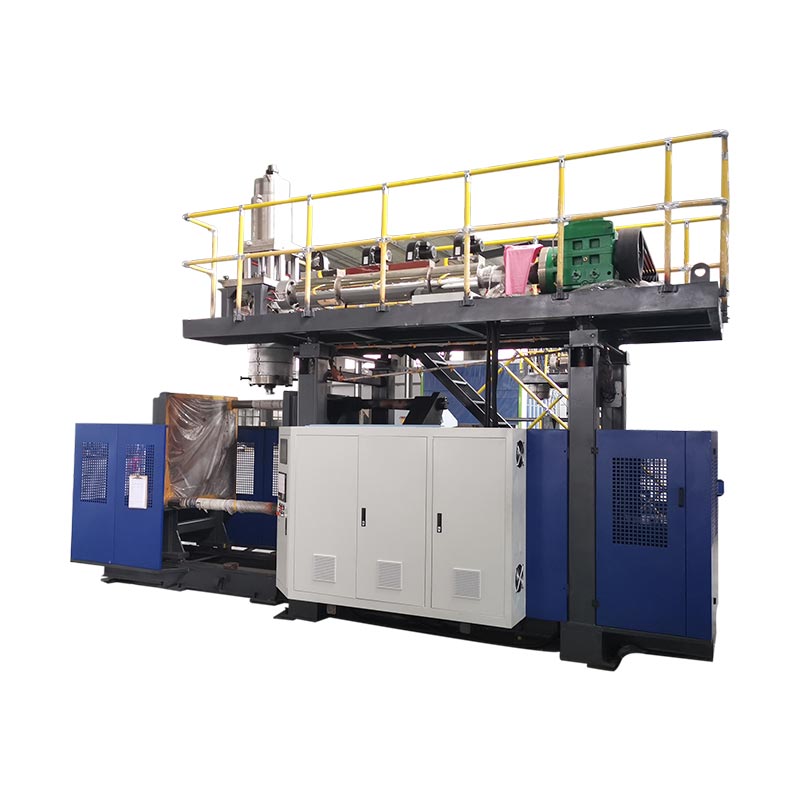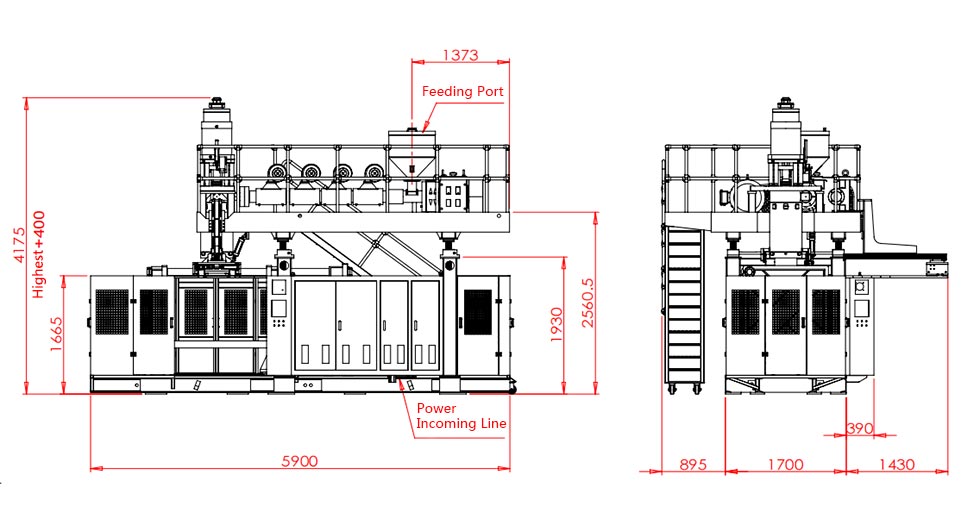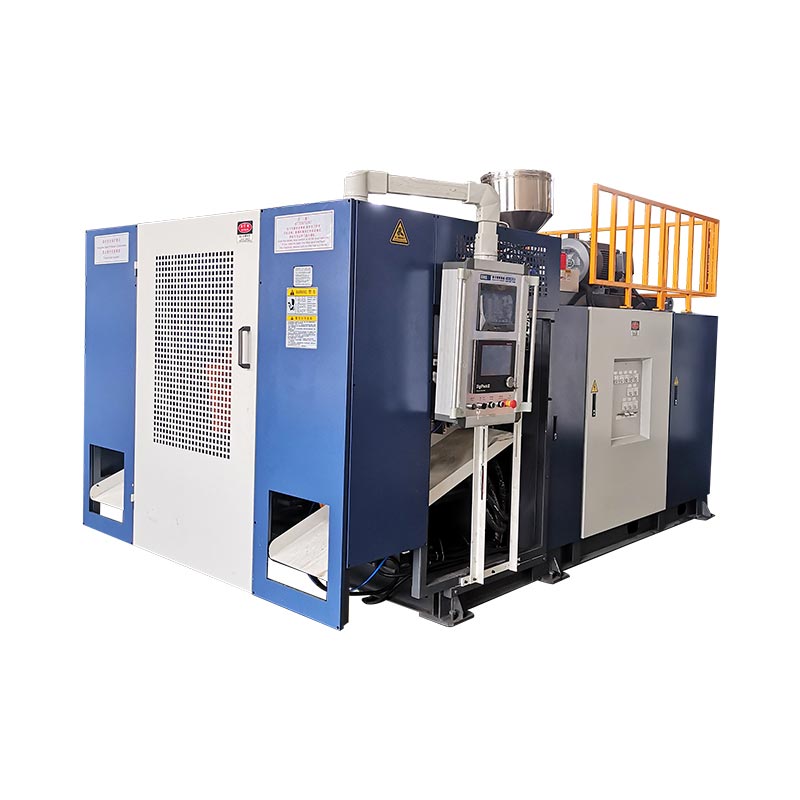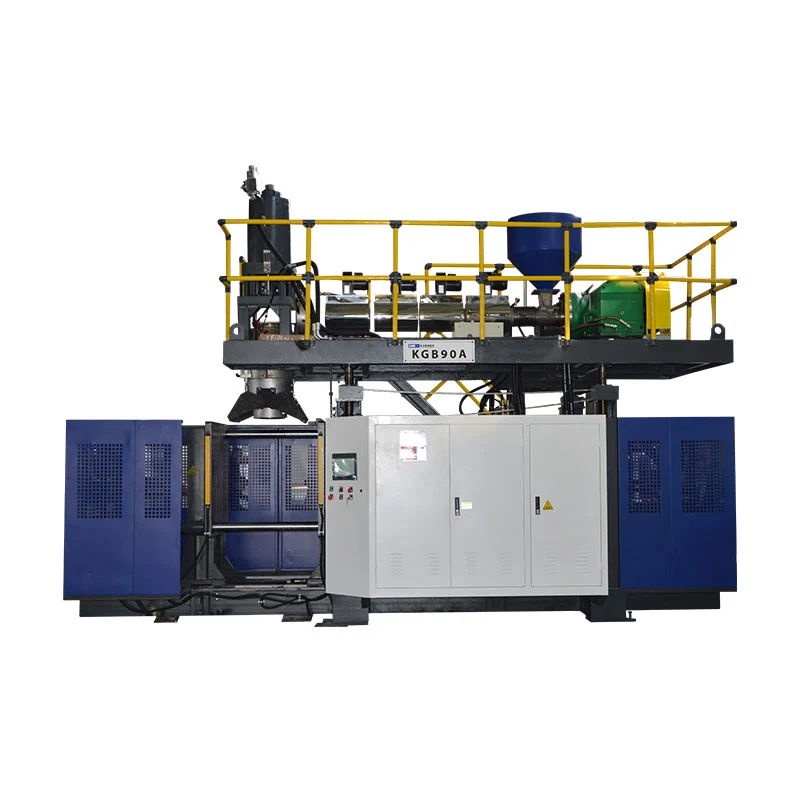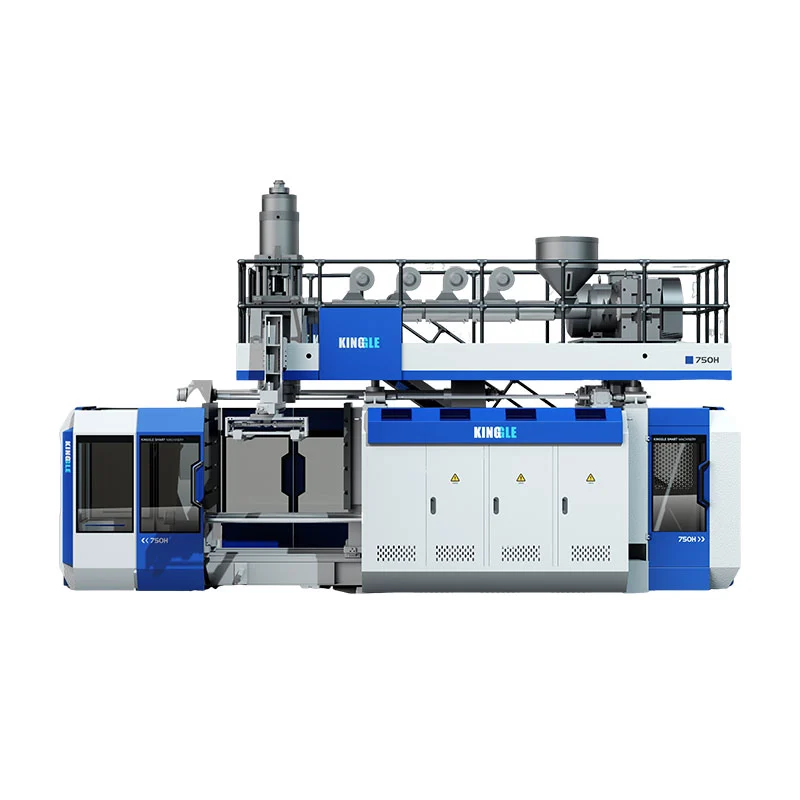
Zamjena mašine za puhanje je završena samo kada su novi kalup, putanja materijala, alati, receptura i postavljanje nizvodno ispravno identificirani i kada novi dio prođe definisane provjere.Pokretanje automatskih ciklusa je srednja prekretnica, a ne dokaz završetka. Najsigurnija i najbrža praktična metoda je pripremiti sve što je moguće prije zaustavljanja, izolirati opasnu energiju za izloženi rad, vratiti funkcije kontroliranim redoslijedom i izmjeriti vrijeme do prvog prihvaćenog proizvodnog prozora, s definicijom prihvatanja, gubitkom prijelaza, odgovornim odobravaocem i potrebnim dokazima koji se bilježe prije nego što tim započne sljedeću proizvodnu kampanju s kontrolirane i sljedive osnovne linije proizvodnje.

Terminološka napomena:Proizvodni timovi mogu opisati ovaj posao kao zamenu mašine za ekstruziono puhanje, zamenu kalupa za kalupljenje puhanjem, zamenu kalupa, zamenu alata, promenu linije za boce, promenu boje za oblikovanje puhanjem, promenu smole za oblikovanje puhanjem ili promenu recepta za oblikovanje puhanjem. Ove oznake se preklapaju, ali ne opisuju uvijek isti opseg. U paketu posla treba tačno navesti koji će se fizički, materijalni, digitalni i nizvodni elementi promijeniti.
Pet odluka koje kontrolišu prelazak
- Definirajte završnu tačku kao prihvaćeni dio i stabilan proizvodni prozor.
- Identifikujte svaku promenjenu stavku: kalup, alat za matrice, iglu za duvanje, smolu, boju, recept i opremu za dalje.
- Premjestite verifikaciju, postavljanje i dokumentaciju izvan prozora zaustavljene mašine gdje je sigurno.
- Upotrijebite odobrenu proceduru opasne energije prije nego što bilo ko uđe u izloženu opasnu zonu.
- Zabilježite odobrenu postavku i dokaze tako da sljedeće trčanje počne od kontrolirane osnovne linije.
| Promijeni domenu | Šta mora odgovarati novom poslu | Ponovo pokreni dokaze | Tipična skrivena zavisnost |
|---|---|---|---|
| Kalup i sučelja | Ispravna revizija, montaža, hlađenje, odnosi puhanje-pin/jezgro i izvlačenje | Kontrolirano ručno kretanje i priključci bez curenja | Provođenje crijeva, položaj senzora ili zazor nizvodno |
| Alat za matrice i parison | Odobreni identitet alata, mehanički položaj i kalibracija | Pravi, stabilni parison pozicioniran za kalup | Datoteka alata ne odgovara instaliranom hardveru |
| Materijal i boja | Ispravna klasa smole, serija, masterbatch i odobreno pravilo ponovnog mljevenja | Čista, homogena talina i sledljivi prelaz materijala | Stara smola ili boja ostaje na putevima rukovanja i topljenja |
| Recept i kontrole | Objavljena revizija recepta za instalirani paket proizvoda | Komanda i stvarno stanje se slažu kroz kontrolirani ciklus | Stara vrijednost proizvoda opstaje izvan sačuvanog recepta |
| Prijem dijelova i linija | Crtež, vizuelna granica, težina, zid, dimenzije i funkcionalni testovi | Definirani uzastopni ili vremenski zasnovani prozor prihvatanja | Trimer, tester curenja, transporter ili pakiranje i dalje koriste stari SKU |
Zamjena je završena tek kada je nova boca odobrena
Biljke često koriste tu riječzamjenaza nekoliko različitih događaja. Jedan nadzornik može zaustaviti sat kada je novi kalup stegnut. Drugi ga može zaustaviti kada započne prvi automatski ciklus. Kvalitet može definisati završetak kao prvi dio koji prolazi inspekciju, dok proizvodnja može zahtijevati kontinuirani rad prihvaćenih dijelova. Ove definicije proizvode različite brojeve, tako da je poređenje vremena promjene besmisleno dok se početna i završna točka ne fiksiraju.
Za liniju za ekstruziono puhanje, korisna početna tačka je posljednji prihvaćeni dio odlaznog posla. Korisna završna tačka je prvi prihvaćeni proizvodni prozor za dolazni posao. Postrojenje mora definirati taj prozor. To može biti određeni broj uzastopnih dijelova, definirano vrijeme u stabilnim uslovima ili pravilo uzorkovanja između stanica, šupljina ili izlaznih otvora. Zahtjev pripada kontrolisanom proizvodu ili specifikaciji procesa, a ne memoriji operatera.
Ova definicija otkriva rad koji metrika samo za kalup skriva. Dolazni proizvod može zahtijevati drugu matricu ili trn, iglu za izduvavanje, alat za vrat, kretanje jezgra, profil parisona, smolu, boju, pravilo ponovnog mljevenja, program za ispitivanje curenja, učvršćenje za obrezivanje, etiketu, vodilicu transportera ili uzorak pakovanja. Čak i kada fizički kalup ostane instaliran, tranzicija materijala i receptura i dalje može biti potpuna promjena proizvodnje plastičnih boca.
Odvojite rezultat u četiri mjere: vrijeme zaustavljene mašine, vrijeme do prvog formiranog dijela, vrijeme do prvog prihvaćenog dijela i vrijeme do prihvaćenog proizvodnog prozora. Zabilježite odbačene postavke i količinu pročišćavanja pored tih vremena. Ovo ne obećava da će svaki broj pasti. To čini gubitak vidljivim i sprječava da se brzo ponovno pokretanje prijavi kao uspješna zamjena mašine za ekstruziono puhanje kada nizvodna linija ili kapija kvaliteta još uvijek odbijaju dijelove.
Planirajte novi paket proizvoda prije nego što se mašina zaustavi
Promjena bi trebala početi kao provjera informacija dok odlazni posao još uvijek radi. Napravite jedan izdani paket poslova koji identifikuje crtež i reviziju dela, kvalitet smole, masterbatch, dozvoljeno ponovno mlevenje, ciljnu težinu dela, kritične dimenzije, lokacije debljine zida, vizuelne kriterijume, funkcionalne testove i očekivano pakovanje. Dodajte kalup, alat za matricu, klin za izduvavanje, umetak, izvlačenje i nizvodne identitete učvršćenja. Ako dvije stavke dijele zajednički naziv, koristite trajne ID-ove ili fotografije kontrolirane revizije kako tim za postavljanje ne bi birao po izgledu.
Kinggle je objavljenprodajni procestraži od kupaca da dostave fotografije ili crteže proizvoda, težinu, veličinu, materijal, debljinu, izlaznu snagu i potrebe za otpornošću na kemikalije prije nego što se izabere strojno rješenje. Iste kategorije ulaza su vrijedne prilikom kasnijih promjena jer povezuju podešavanje stroja s dijelom koji se mora proizvesti. Proizvodni paket treba da bude konkretniji od originalnog upita i treba da sadrži samo odobrene vrednosti za stvarnu kombinaciju mašine, kalupa i materijala.
Postavite sljedeći kalup i provjerene pomoćne predmete u određenom prostoru bez ometanja izlaza, zaštite ili protoka materijala. Provjerite tačke podizanja i plan podizanja postrojenja, ali nemojte zaključivati kapacitet dizanja iz nominalne veličine kalupa. Potvrdite da su priključci za hlađenje, priključci zraka, senzori, kablovi i pričvršćivači prisutni i ispravno identificirani. Pripremite čistu opremu za rukovanje materijalom i odvojene kontejnere za odlazeću smolu, prijelazni materijal i odbačene dijelove. Ako linija uključuje trimer, tester curenja, etiketirku ili transporter, uključite njen recept i promijenite dijelove u istom pregledu spremnosti.
Zadržite kratku odluku o pripravnosti prije završnog starog dijela. Postavljanje kalupa potvrđuje spremnost alata i dizanja, rukovanje materijalom potvrđuje ispravne partije i čistu rutu, operater potvrđuje pristup receptu, održavanje potvrđuje sve planirane radove, a kvalitet potvrđuje plan uzorka. Ako potrebna stavka nedostaje, ostavite odlazni posao da radi kada je to praktično. Otkrivanje problema prije planiranog zaustavljanja pretvara vrijeme zastoja u vrijeme pripreme bez uzimanja sigurnosne prečice.
Kontrolišite opasnu energiju prije rada s kalupom ili alatom
Promjena kalupa za puhanje može izložiti ljude kretanju stezaljki, pokretnim pločama, iglicama za duvanje, rezačima, robotima, hidrauličnom pritisku, pneumatskom pritisku, električnoj energiji, vrućem polimeru i zagrijanom alatu. Pritiskom na tipku za normalno zaustavljanje ne uspostavlja se siguran uvjet za rad unutar opasnog područja. Poslodavac mora odrediti koji zadaci su servisiranje ili održavanje, identificirati sve izvore energije i primijeniti proceduru kontrole energije specifičnu za mašinu putem obučenog i ovlaštenog osoblja.
Za radna mjesta u Sjedinjenim Državama,OSHA 29 CFR 1910.147bavi se servisiranjem i održavanjem gdje bi neočekivano uključenje, pokretanje ili oslobađanje uskladištene energije moglo ozlijediti zaposlenika. Zahtijeva program kontrole energije, dokumentovane procedure gdje je primjenjivo, obuku i periodične inspekcije.OSHA 29 CFR 1910.212pruža opšti zahtev za zaštitu mašine. Postrojenja izvan Sjedinjenih Država moraju slijediti zakone, standarde i procedure poslodavaca koji se primjenjuju na njihovoj lokaciji.
Plan promjene se također mora baviti zadacima koji zahtijevaju privremenu energiju za testiranje ili pozicioniranje. To nije dozvola za improvizaciju. Odgovorni poslodavac mora definirati usklađeni redoslijed za čišćenje alata i ljudi, vraćanje samo potrebne energije, izvođenje testa, ponovno isključivanje struje kada je potrebno i ponovnu primjenu kontrola prije nego što se izloženi rad nastavi. Svjetlosna zavjesa, zaključana vrata ili zaustavljanje u nuždi mogu zaštititi normalan rad, ali se ne smiju slučajno tretirati kao zamjena za primjenjivu proceduru za opasnu energiju.
Zaštitite opremu jednako pažljivo kao i ljude. Kinggle je domaćinuputstvo za upotrebu automatske mašine za puhanjeupozorava da pomicanje igle mora biti usklađeno sa stanjem otvorenog kalupa i opisuje funkcije pozicioniranja platforme i matrice. Tačan interfejs i logika sigurnog kretanja razlikuju se u zavisnosti od modela, opcija i verzije softvera. Stoga bi tim za postavljanje trebao identificirati dozvoljene pokrete specifične za mašinu prije zaustavljanja umjesto da ih otkrije dok je prisutan viseći kalup ili izloženi alat.
Pokrenite jednu kontroliranu sekvencu preko kalupa, materijala i kontrola
Sljedeća sekvenca od osam stupnjeva je namjerno napisana kao kontrolni tok, a ne kao univerzalna mehanička procedura. Detaljni koraci uklanjanja kalupa, vrijednosti zatvarača, metoda crijeva, ograničenja temperature alata i testni pokreti moraju proizaći iz stvarnih uputa za mašinu, kalup i postrojenje. Vrijednost zajedničkog slijeda je u tome što operacijama, alatima, održavanju, materijalima i kvalitetu daje iste točke primopredaje.
-
Otpustite odlazni posao.Identifikujte poslednji prihvaćeni stari deo, sačuvajte potrebnu evidenciju procesa i uskladite odlaznu smolu, etikete i rad u procesu. Sačuvati odobreni uzorak ako ga plan kontrole postrojenja zahtijeva.
-
Zaustavite se u odobrenom stanju.Slijedite upute za isključivanje stroja i smole. Uzmite u obzir zadržavanje vrućine i materijal koji je ostao u spremniku, ekstruderu, glavi ili akumulatoru umjesto da pretpostavite da je normalna pauza prikladna za promjenu smole.
-
Izolirajte za izložene radove.Ovlašteno osoblje primjenjuje procedure opasne energije i podizanja na gradilištu. Provjerite izolaciju i adresirajte pohranjenu hidrauličku, pneumatsku, gravitacijsku i toplinsku energiju prije nego bilo ko uđe u definiranu opasnu zonu.
-
Uklonite i zaštitite odlazeće komponente.Odvojite, podignite i spremite kalup i pripadajući alat prema njihovim kontroliranim uputama. Zatvorite ili zaštitite čiste spojeve i zabilježite oštećenja, curenje ili abnormalno habanje umjesto da ih prenosite na sljedeći rad.
-
Pregledajte uobičajena sučelja.Provjerite montažne površine, karakteristike poravnanja, priključke za hlađenje i zrak, senzore, kablove i dostupno zaštićeno područje. Problem skrivenog interfejsa može pratiti novi kalup i izgledati kao greška u receptu.
-
Instalirajte provjereni dolazni paket.Uskladite fizičke ID-ove s objavljenim paketom posla. Usmjerite priključke kako biste izbjegli opasnost od priklještenja, vrućine i kretanja, a zatim dovršite navedene provjere montaže i povezivanja.
-
Vraćanje funkcija autorizacijom.Oslobodite osoblje i alate, ponovo instalirajte štitnike, pratite odobreni proces ponovnog napajanja i dokažite dozvoljene ručne pokrete u kontroliranim uvjetima. Potvrdite da se komanda, povratna informacija i fizički pokret slažu.
-
Uvesti materijal i kvalificirati proizvod.Dovršite odobreni prelaz smole ili boje, učitajte pušteni recept, formirajte dijagnostičke dijelove, ispravite jedan po jedan dokazani uzrok i pustite proizvodnju tek nakon što prođe definisani period prihvatanja.
Vlasnik bine bi trebao potpisati ili digitalno potvrditi svaki prijenos. Ta mala kontrola sprječava dvosmislene izjave kao što su "kalup je spreman" kada hlađenje nije spojeno ili "recept je učitan" kada jedan pomoćni uređaj još uvijek drži prethodni SKU. Takođe pokazuje gdje je vrijeme zapravo izgubljeno: čekanje na autorizaciju, lociranje hardvera, ispravljanje interfejsa, brisanje stare boje, stabilizacija parisona ili ponavljanje testa kvaliteta.
Za više detalja o odnosu alata, koristite Kingglevodič za dizajn kalupa za ekstruziono puhanje. Za kontrolirani povratak iz zaustavljene mašine u proizvodnju, koristiteKontrolna lista za pokretanje mašine za puhanje. Ti članci proširuju pojedinačne faze; ova stranica za prelazak posjeduje višefunkcionalni prijenos s jednog odobrenog posla na sljedeći.
Tretirajte smolu i promjenu boje kao odluku o materijalnom putu
Promjena materijala za kalupljenje puhanjem nije potpuna kada sljedeća vreća stigne do spremnika. Odlazeća smola ili boja mogu ostati u transportnim linijama, utovarivačima, rezervoarima, blenderima, grlima za napajanje, vijcima i bačvi, adapterima, ekstruzionoj glavi, putevima toka akumulatora i alatima za kalupe. Plan tranzicije treba da identifikuje koji od tih volumena su uključeni i gde će se sakupljati mešani ili neobojeni materijal. Također treba navesti da li se tranzicioni materijal može oporaviti, mora li se staviti u karantin ili mora biti zbrinut prema pravilima o materijalu postrojenja.
Slijedite upute za gašenje, pokretanje i pročišćavanje koje je odobrio dobavljač smole, kao i upute za mašinu. Nemojte pretpostavljati da univerzalni materijal za pročišćavanje, temperatura ili količina radi za svaki polimer, boju i sistem za ekstruziju. Promjena s prirodnog na tamni materijal predstavlja drugačiji problem vidljivosti od tamnog do prirodnog. Promjena između razreda istog polimera i dalje može promijeniti snagu topljenja, bubriti, hlađenje i parison ponašanje. Promjena između porodica polimera može zahtijevati konkretniji pregled kompatibilnosti i degradacije. Kinggle'sHDPE naspram PP vodič za oblikovanje duvanjemobjašnjava zašto se dio, proces i paket za validaciju moraju preispitati, a ne tretirati naziv materijala kao jednostavnu zamjenu.
LyondellBasell'svodič za rješavanje problema s kalupljenjem puhanjemidentificira vanjsku kontaminaciju i degradiranu smolu kao izvore matrica, pruga, čestica van boje i rupa. To posebno ukazuje na rukovanje materijalom, održavanje domaćinstva, kontaminirano ponovno mljevenje, loše pročišćavanje između smola i lošu praksu gašenja ili pokretanja kao mogućeg doprinosa. Ovo su dijagnostički odnosi, a ne Kinggle radne zadate vrijednosti.
Ugradite pozitivnu identifikaciju materijala u primopredaju. Zabilježite dobavljača smole, razred, lot, masterbatch, omjer, izvor ponovnog mljevenja i vrijeme kada je nova mješavina ušla u sistem napajanja. Čuvajte naljepnice ili zapise bar kodova sa zadržanim uzorcima kada je to potrebno. Ako prvi novi dijelovi pokazuju crne mrlje, pruge ili prenošenje boje, vremenska oznaka i zapis putanje materijala pomažu u razlikovanju predvidljivog prijelaza od kontaminacije ili degradacije. Thevodič za defekte oblikovanja ekstruzijom puhanjempruža širu matricu simptoma do dokaza.
Vratite recept bez uvoza pretpostavki starog proizvoda
Sačuvani recept je koristan samo kada su njegov identitet i opseg jasni. U ulaznom zapisu treba navesti reviziju proizvoda, kombinaciju kalupa i alata, kvalitetu smole, relevantnu datoteku kontrolera, status odobrenja i posljednji potvrđeni datum. Prava pristupa treba da razlikuju objavljene proizvodne recepte od razvojnih probnih verzija. Prije učitavanja datoteke, operater bi trebao potvrditi da fizičko stanje mašine odgovara datoteci umjesto da koristi naziv recepta kao dokaz da je hardver ispravan.
Opseg recepta se može podijeliti na različite sisteme. Glavni HMI može sadržavati otvorene i zatvorene pozicije kalupa, brzine kretanja, kašnjenja, vrijeme puhanja, vrijeme hlađenja, logiku izvlačenja i izbor funkcija. Zaseban kontroler debljine zida može sadržavati informacije o udaru ili ciklusu, vrijednosti die gap i parison profil. Nizvodna oprema može zadržati podešavanja za obrezivanje, ispitivanje curenja ili transportne trake. Kinggle je domaćinMoog DigiPack III priručnikobjašnjava da pohranjene datoteke kontejnera mogu uključivati programirani profil Parison i informacije o kalibraciji alata. Također se navodi da je precizna kalibracija alata u obliku razmaka važna kada se mijenja iz jednog spremnika u drugi.
Taj dokaz podržava vitalno pravilo: ne odvajajte softversku datoteku od alata za koje je kalibrirana. Isti priručnik za kontroler napominje da promjena kalupa također može zahtijevati promjenu alata u otvoru. Datoteka koja je proizvela prihvaćeni kontejner s jednom matricom, trnom i kalibracijom nije automatski važeća nakon promjene tih stavki. Ako je postrojenje odobrilo glavne postavke, uporedite učitanu reviziju sa objavljenim zapisom i dokumentirajte svaku namjernu razliku. Nemojte prepisivati master dok podešavate prve dijelove.
Koristite ručni ili setup način da dokažete samo kretnje koje dozvoljava procedura specifična za stroj. Prije automatskog ciklusa provjerite zazor kalupa, odnos igle ili jezgra, položaj matrice i ploče, putanju vađenja, štitnike i povratnu informaciju. Kinggleov priručnik za upotrebu opisuje ručne funkcije i upozorava da pomicanje igle mora biti usklađeno s otvorenim kalupom. Budući da se interfejsi i opcione funkcije razlikuju,Vodič za HMI postavke i alarmetreba pročitati uz tačan priručnik za mašinu, a ne koristiti kao zamenu.
Kada podešavanje počne, promijenite jednu kontroliranu varijablu iz navedenog razloga, zabilježite stare i nove vrijednosti i pričekajte odgovor procesa prije nego što ga ocijenite. Parisonova distribucija, težina dijela, ponašanje pri ekstruziji, hlađenje i položaj kalupa su u interakciji. Theparison vodič za programiranjeobjašnjava kako spojiti profil sa izmjerenim zidnim lokacijama umjesto izravnavanja tačaka samo po izgledu.
Potvrdite prve dijelove prije mjerenja uspjeha promjene
Prvi zatvoreni dio odgovara samo na jedno pitanje: linija može nešto formirati. Ne dokazuje da dio ispunjava zahtjeve crteža, funkcije ili procesa. Tretirajte rane komade kao dijagnostičke uzorke. Označite ih prema slijedu, vremenu, stanici, šupljini ili izlazu matrice prema potrebi. Držite ih u redu dovoljno dugo da vidite da li se proces približava, odmiče ili se ponavlja neki bočni defekt.
Počnite s identitetom i teškim stanjem. Potvrdite ispravan dio i reviziju, smolu i boju, geometriju vrata ili interfejsa, kompletnu formaciju, rutu obrezivanja i očigledna oštećenja. Zatim primijenite kontrolirani plan za težinu dijelova, raspored zidova, kritične dimenzije, izgled i potrebne funkcionalne testove. Testovi curenja, pada, pritiska, opterećenja, hemijske otpornosti ili uklapanja su specifični za proizvod; uključuju samo one koje zahtijeva kupčev crtež, standard ili plan validacije. Nemojte izmišljati univerzalnu toleranciju ili broj uzoraka.
Prijemni uzorak treba da predstavlja stvarni proizvodni aranžman. Na mašini sa dvostrukom stanicom uzorkujte obe strane. Na postavci s više glava ili šupljina, sačuvajte identitet glave ili šupljine tako da prosjek ne može sakriti jedan neuspješan izlaz. Ako je nizvodni trimer ili tester curenja dio procesa prodaje dijelova, kvalificirajte i tu opremu. Boca koja prođe u kalupu, ali propadne nakon obrezivanja nije prihvaćen proizvodni rezultat. Thevodič za tvornički prijemni testpokazuje kako se dokazi o proizvodu, procesu i testu mogu povezati prije otpreme; isti princip sljedivosti primjenjuje se prilikom promjene proizvodnje.
Zaštita, povratne informacije, uslužni programi, ručni pokreti i protok materijala slažu se s odobrenim podešavanjem.
Identifikovani uzorci ispunjavaju crteže, vizuelne, dimenzionalne, zidne i funkcionalne zahteve koji se primenjuju.
Definisani uzastopni ili vremenski zasnovani proizvodni prozor prolazi kroz sve relevantne rezultate.
Oslobodite liniju samo preko ovlašćenog organa fabrike. Zabilježite prihvaćene uzorke i reviziju recepta koja ih je proizvela. Ako proces ne može dosegnuti odobreni prozor bez napuštanja svog kvalificiranog raspona, prestanite povećavati postavke i istražite alate, pomoćne uređaje, materijal, stanje mašine ili originalni dizajn procesa. Kinggle'svodič za zahtjeve za komunalne uslugepomaže da se problem podešavanja mašine odvoji od nestabilnog snabdevanja vazduhom, vodom ili strujom.
Smanjite vrijeme zamjene pomicanjem preparata izvan stajališta
Najsigurnija prilika obično nije brži rad s ključem. To eliminiše rad koji nije trebao biti unutar zaustavljenog prozora. Pregledajte snimljenu promjenu i klasificirajte svako kašnjenje: čekanje kalupa, potvrda revizije, pronalaženje crijeva, čišćenje kontejnera s materijalom, preuzimanje datoteke, lociranje probnog uređaja, čekanje kvalitete ili ispravljanje oštećenog spoja. Mnogi od ovih zadataka mogu se završiti ili provjeriti prije posljednjeg prihvaćenog starog dijela, pod uvjetom da priprema ne ometa proizvodnju ili čuvanje.
Kreirajte komplet spreman za rad za svaku ponovljene porodice proizvoda. Može uključivati provjerene mape povezivanja, zaštićene pričvršćivače, označena crijeva, nosače senzora, odobrene reference receptura, planove uzoraka i dijelove za zamjenu nizvodno. Koristite vizuelnu identifikaciju koja opstaje u okruženju prodavnice. Skladištite kalupe i alate tako da tačke podizanja i priključne površine ostanu pristupačne i zaštićene. Komplet bi trebao smanjiti pretraživanje i tumačenje; nikada ne treba podsticati zamjenu kada nedostaje kontrolirana stavka.
Standardizirajte interfejse tek nakon inženjerskog pregleda. Dosljedne lokacije crijeva, identifikacija konektora, reference za montažu i imenovanje receptura mogu smanjiti vrijeme odlučivanja, ali moraju odgovarati zahtjevima tlaka, temperature, protoka, kretanja i sigurnosti. Ako se uzme u obzir mogućnost brze izmjene, procijenite cijeli sistem, uključujući pozitivno zaključavanje, povratne informacije, curenje, održavanje, zaštitu od grešaka i procjenu rizika lokacije. Ne pretvarajte brzi projekat u nedokumentovanu modifikaciju hardvera.
Koristite zapis o prelasku da odaberete jedno po jedno poboljšanje. Ako prevladava čišćenje boje, istražite usmjeravanje materijala i odobrenu strategiju čišćenja. Ako poravnanje dominira, pregledajte skladištenje, karakteristike lociranja i stanje kalupa. Ako dominira podešavanje prvog dijela, revizija upravljanja receptom, kalibracija alata i dokazi procesa. Ako kvalitetno čekanje dominira, unaprijed kalibrirajte mjerače i definirajte ko može otpustiti posao. Cilj je ponovljiv prvi prihvaćeni proizvodni period, a ne rekordna suha promjena nakon koje slijedi otpad.
Radove na održavanju također treba eksplicitno planirati. Promjena može omogućiti pristup inspekcijama, ali kombinovanje zadataka mijenja obim, ljude i potrebe za kontrolom energije. Koristitekontrolna lista preventivnog održavanjaodlučiti šta spada u planiranu intervenciju. Držite nalaze održavanja odvojeno od promjena u postavljanju proizvoda kako bi problemi s opremom koji se ponavljaju ostali vidljivi.
Napravite zapis o prelasku koji olakšava sljedeću vožnju
Koristan zapis je dovoljno kratak da se završi i dovoljno konkretan da se rekonstruiše radnja. Počnite s identitetom: datum i vrijeme, stroj, izlazne i dolazne revizije proizvoda, ID kalupa i alata, razredi i serije materijala, revizije receptura, članovi tima i ovlaštenje za izdavanje. Dodajte četiri vremenske točke definirane ranije, plus količinu ili težinu materijala za pročišćavanje, odbačene postavke i zadržani proizvod. Ako postrojenje ne može pouzdano izmjeriti jedno polje, označite ga kao nedostupno umjesto da ga procjenjujete.
Zabilježite izuzetke u vidljivom jeziku. “Povratak hlađenja iz kruga kalupa B nije pokazao protok” korisnije je od “problema s vodom”. „Datoteka recepta 14 je učitana; nizvodni tester je ostao na SKU X“ identifikuje neuspjeh primopredaje. Fotografirajte neočekivano habanje, curenje, oštećene konektore ili ponovljive defekte s odgovarajućim identifikacijskim markerom. Povežite korektivne radove sa sistemom održavanja ili neusklađenosti umjesto da ga zakopate u komentaru operatera.
| Blok snimanja | Minimum korisnih polja | Pitanje na koje će odgovoriti sljedeći put |
|---|---|---|
| Identitet posla | Revizija mašina, proizvoda, kalupa, alata, materijala i receptura | Da li se fizički i digitalni paket podudaraju? |
| Vrijeme | Posljednji prihvaćeni stari dio, prvi formirani novi dio, prvi prihvaćeni dio, stabilno izdanje prozora | Gdje je zaustavljeni interval postao vrijeme kvalifikacija? |
| Gubitak | Količina pročišćavanja, odbijanja podešavanja, zadržani proizvod i rad po ulozi | Da li je kraće zaustavljanje jednostavno premjestilo gubitak negdje drugdje? |
| Kod kašnjenja | Čekanje, pretraga, popravka, čišćenje, podešavanje, testiranje ili autorizacija | Koje pitanje pripreme ili sistema treba poboljšati? |
| Prihvatanje | ID uzoraka, mjerenja, ispitivanja, odobrenje i konačna revizija receptura | Koji dokazi potvrđuju da je linija puštena? |
| Izuzetak | Uočeni problem, vlasnik, obuzdavanje i povezana radnja | Šta se mora ispraviti prije nego se isti posao vrati? |
Pregledajte ponovljene promjene po porodici proizvoda umjesto da se oslanjate na jedno najbolje izvođenje. Potražite srednju vrijednost i širenje svake faze mjerenja, ponavljajuće iznimke i ponovljene režime skidanja. Jedan neobično brz događaj je možda izostavio provjeru, imao koristi od idealnih uslova ili koristio drugačiju definiciju prihvatanja. Svrha podataka je poboljšanje standarda i pripreme, a ne pritisak na operatere da zaobiđu zaštitne mjere.

Zatvorite zapis s trenutno odobrenom osnovnom linijom i sljedećom radnjom. Ako je promjena dovela do boljeg podešavanja, usmjerite revidirane vrijednosti kroz proces odobrenja postrojenja prije ažuriranja mastera. Ako je otkrio problem s dizajnom, držite privremeni kontejner vidljivim dok ga inženjeri ne zatvore. Ova disciplina pretvara svaku promjenu mašine za oblikovanje puhanjem u upotrebljiv dokaz, a ne u još jedan izolirani događaj promjene.
Često postavljana pitanja o zamjeni kalupa puhanjem
Šta je uključeno u zamenu mašine za oblikovanje duvanjem?
Potpuna zamjena može uključivati kalup, matricu i trn, iglu za izduvavanje, jezgro ili umetke, smolu, masterbatch, pravilo ponovnog mljevenja, HMI recept, profil debljine zida, izvlačenje, trimer, tester za curenje, vodilice transportera, etikete i pakovanje. Tačan opseg zavisi od razlika između odlaznih i dolaznih paketa proizvoda. Definišite te razlike prije zaustavljanja. Ako je naveden samo kalup, tim može ponovo pokrenuti staru rutu materijala, datoteku kontrolera ili nizvodno podešavanje.
Kada vrijeme promjene treba početi i kada se zaustavi?
Praktična definicija počinje od posljednjeg prihvaćenog dijela odlaznog posla i završava u prvom prihvaćenom proizvodnom prozoru za dolazni posao. Također zabilježite međuvremena za prvi formirani dio i prvi prihvaćeni dio. Postrojenje mora definirati proizvodni prozor, kao što je određeni broj uzastopnih dijelova ili uzorak zasnovan na vremenu u svim relevantnim stanicama, šupljinama ili glavama. Korištenje iste definicije čini buduća poređenja smislenim.
Kako postrojenje može sigurno smanjiti vrijeme promjene kalupa za kalupljenje puhanjem?
Premjestite identifikaciju, postavljanje, čišćenje, verifikaciju receptura, pripremu mjerača i planiranje kvaliteta izvan zaustavljenog intervala gdje se ove aktivnosti mogu obavljati bez ometanja proizvodnje. Označite interfejse, zaštitite skladištenje, pripremite komplete specifične za posao i dodijelite vlasnike za svaki prijenos. Analizirajte vrijeme čekanja i korekcije odvojeno od fizičkog rada kalupa. Nemojte skraćivati vrijeme zaobilaženjem štitnika, preskakanjem kontrola opasne energije, korištenjem opreme za dizanje bez ograničenja ili prihvatanjem dijelova prije nego što prođu potrebne provjere.
Da li učitavanje sačuvanog recepta završava podešavanje?
Ne. Sačuvani recept mora odgovarati instaliranom kalupu, alatu za matricu, klini za duvanje, reviziji materijala i proizvoda. Neke postavke mogu također biti smještene u zasebnom parison kontroleru ili stroju koji se nalazi ispod. Potvrdite kompletan set datoteka, dokažite dozvoljene ručne pokrete i uporedite stvarno ponašanje mašine sa objavljenom osnovnom linijom. Moog-ov DigiPack III ručno povezuje pohranjene datoteke kontejnera sa informacijama o kalibraciji parison-profila i die-gap alata, zbog čega identitet hardvera i identitet datoteke moraju ostati povezani.
Zašto se nakon promjene materijala pojavljuju crne mrlje ili pruge u boji?
Mogući uzroci uključuju stari materijal koji ostaje na putu rukovanja ili topljenja, kontaminiranu smolu ili ponovno mljevenje, degradiranu smolu oslobođenu iz ustajalog područja, neravnomjerno miješanje boja, kvarove grijača ili neodgovarajuće gašenje i pročišćavanje. Sačuvajte smolu i zapis prije promjene prije promjene postavki. Slijedite odobrenu proceduru dobavljača mašine i smole, pregledajte put materijala i klasificirajte da li je kvar nasumičan ili fiksiran oko parisona. Nemojte pretpostavljati da je jedna univerzalna metoda čišćenja sigurna za svaku smolu i glavu.
Koje informacije treba poslati Kinggleu o teškom prelasku?
Pošaljite identifikaciju mašine i kontrolera, odlazne i dolazne crteže proizvoda, ID kalupa i alata, razrede i serije smole, detalje o masterbatchu i ponovnom mlevenju, revizije recepta, istoriju alarma, očitanja komunalnih usluga, vremensku liniju promene, označene fotografije uzoraka i izmerene podatke o greškama. Uključite video samo kada se može snimiti bez ulaska u zonu opasnosti. Specifični dokazi omogućavaju raspravi da efikasnije odvoji problem materijalnog puta, alata, kontrole, korisnosti ili dizajna dijelova.
Planirajte mašinu oko pakovanja proizvoda
Za problem s novim kalupom, novim materijalom ili ponovljenom zamjenom, pošaljite stvarni crtež dijela, smolu, ciljne testove, detalje o kalupu i alatu, trenutne informacije o mašini i uočeni zapis o prelasku. Kinggle može raspravljati o zahtjevima strojeva, alata, kontrola i proizvodnje iz istog skupa dokaza.
Pošaljite informacije o vašem projektuProvjereni izvori i metoda dokaza
Kinggle stranice prve strane i priručnici koje hostuje Kinggle korišćeni su za izjave o mašinskom interfejsu, unosu projekta i obuci. Priručnik proizvođača kontrolera korišten je za odnose pohranjene datoteke i alata-kalibracije. Zvanični vodič za proizvođače smole korišten je za puteve kontaminacije i razgradnje materijala. Propisi OSHA korišteni su samo za opisivanje sigurnosnih granica Sjedinjenih Država. Nijedan izvor u nastavku nije predstavljen kao univerzalni recept.
- Priručnik za upotrebu automatske mašine za kalupljenje puhanjem koju hostuje Kinggle, pristupljeno 8. septembra 2026.
- Moog DigiPack III Parison Priručnik za kontrolu debljine zida, MRJ06301, domaćin Kinggle, pristupljeno 8. septembra 2026.
- Kinggle proces prodajeiServis nakon prodaje, pristupljeno 8. septembra 2026.
- LyondellBasell, Kako riješiti probleme puhanja, pristupljeno 8. septembra 2026.
- OSHA 29 CFR 1910.147, Kontrola opasne energije, pristupljeno 8. septembra 2026.
- OSHA 29 CFR 1910.212, Opšti zahtevi za sve mašine, pristupljeno 8. septembra 2026.