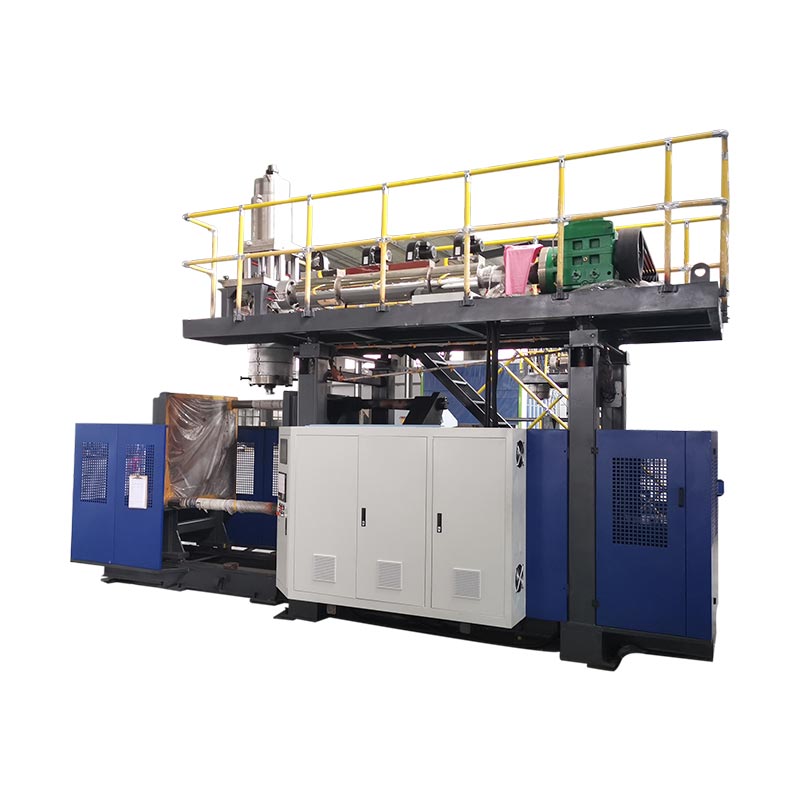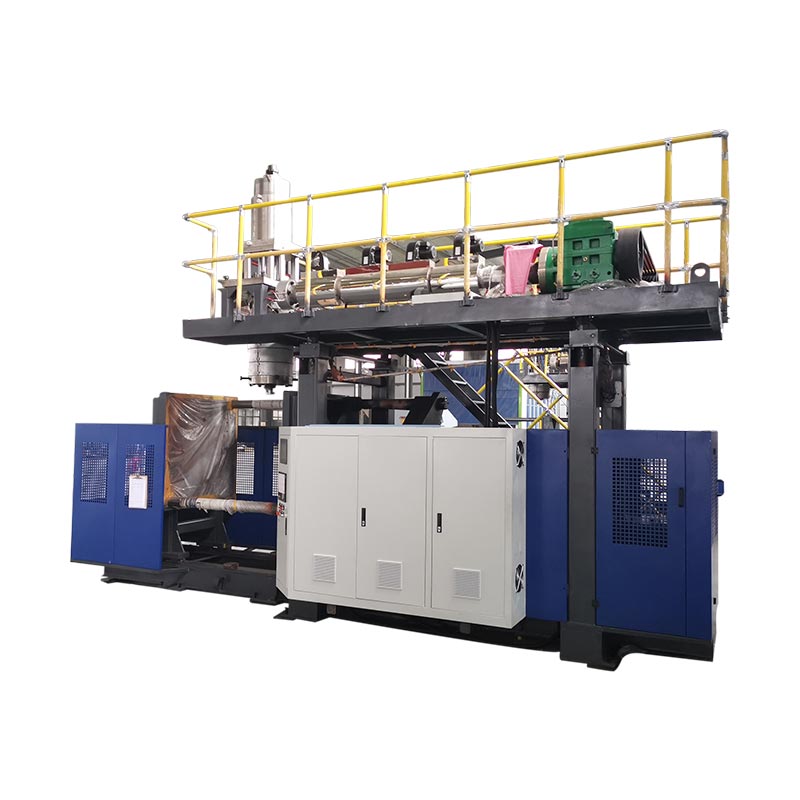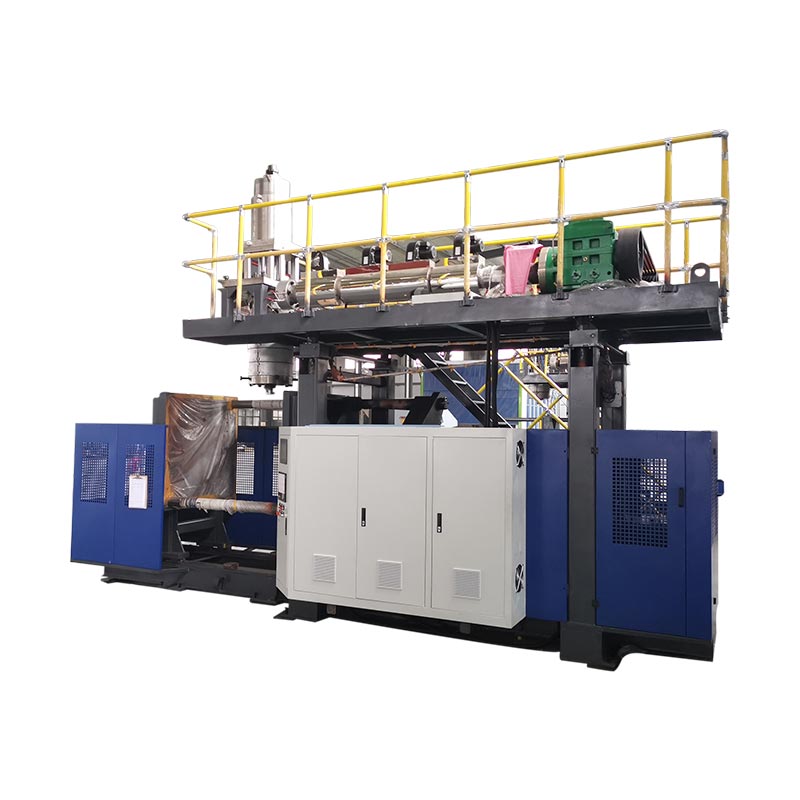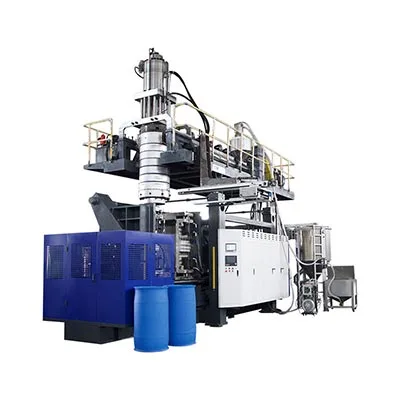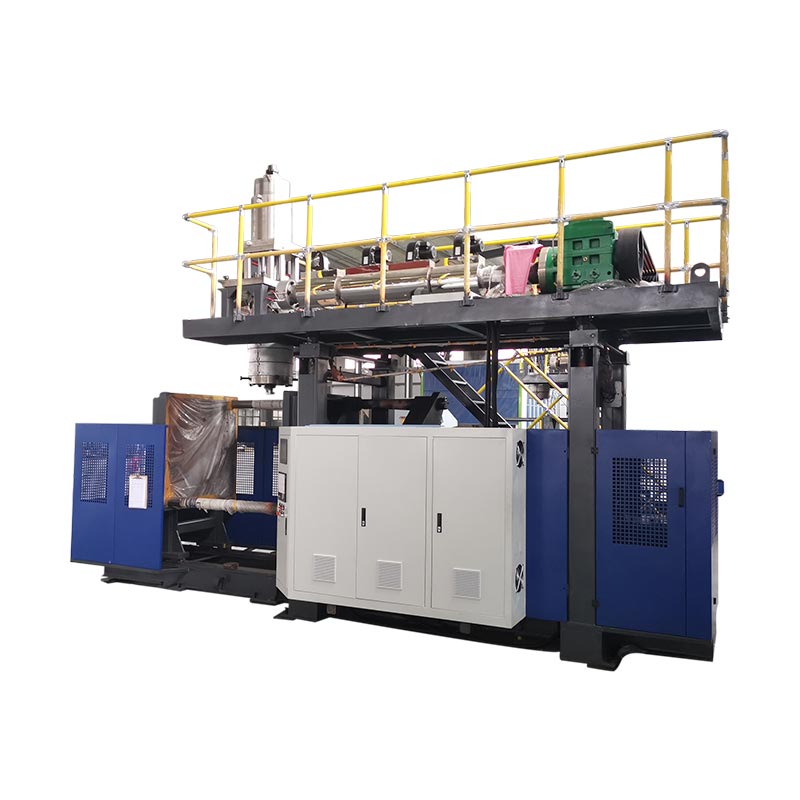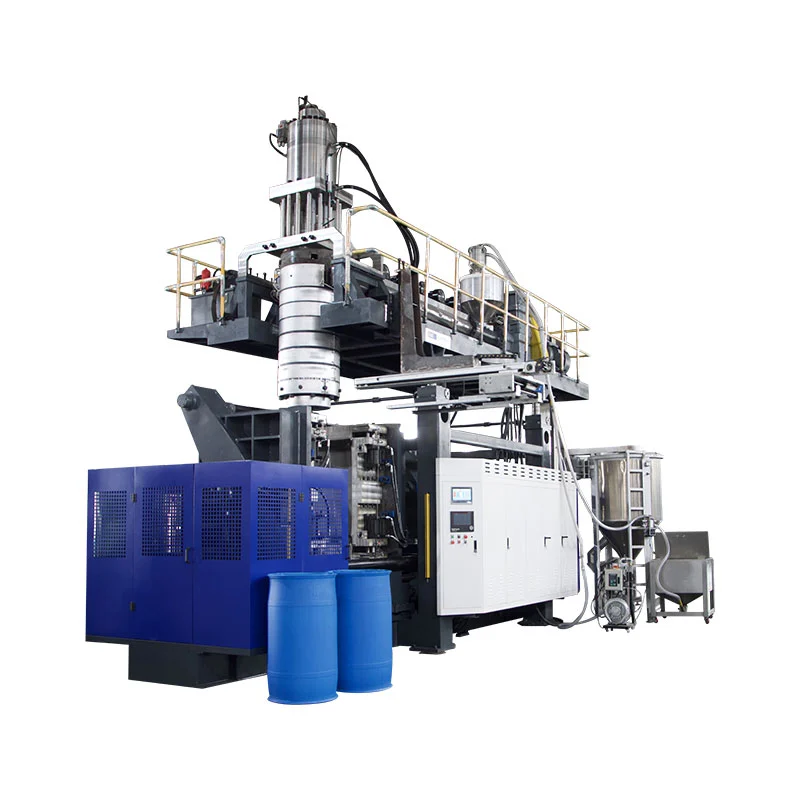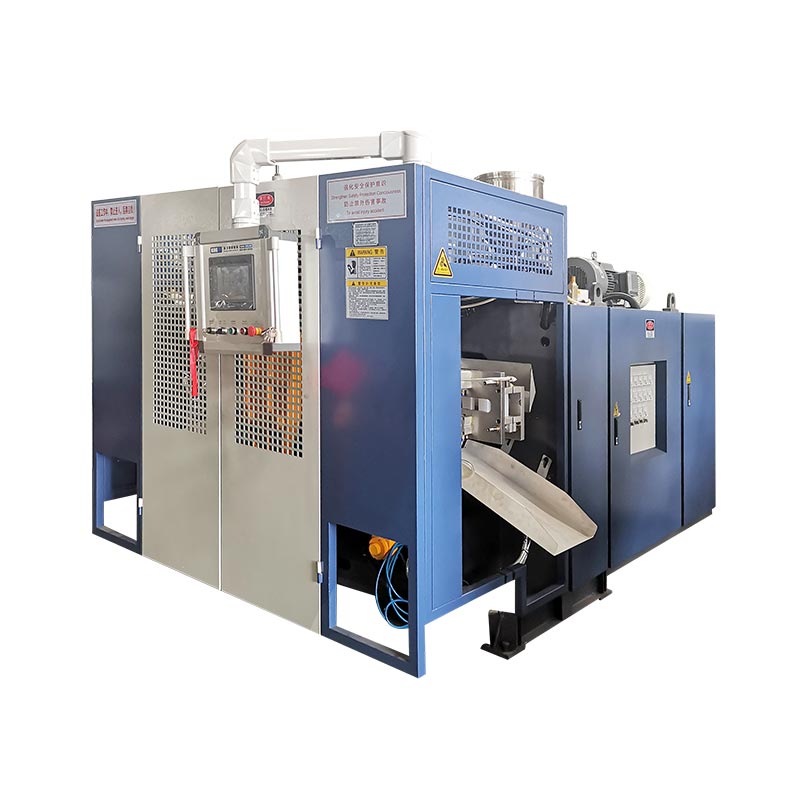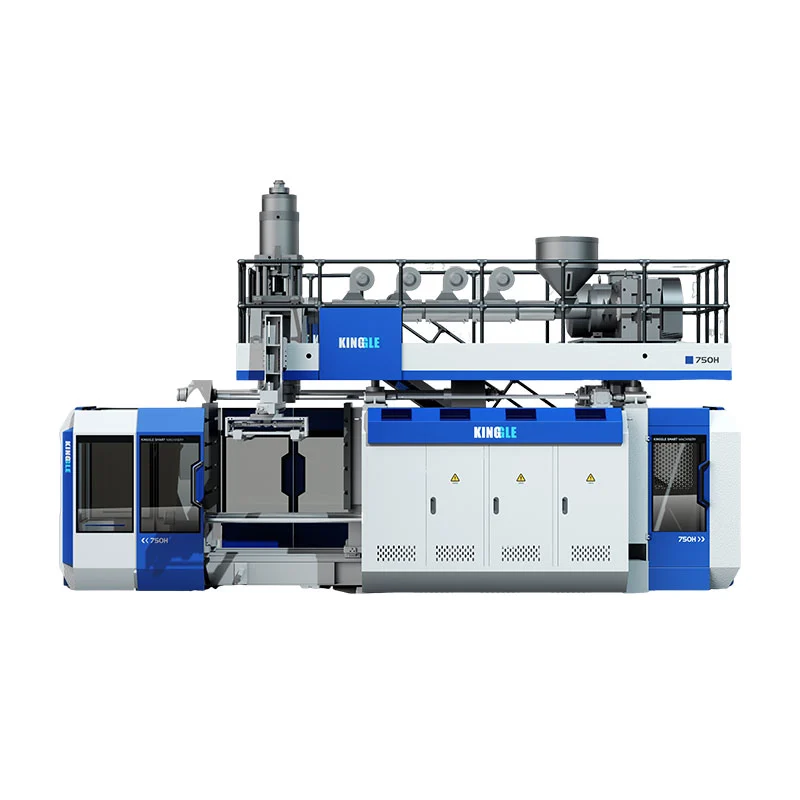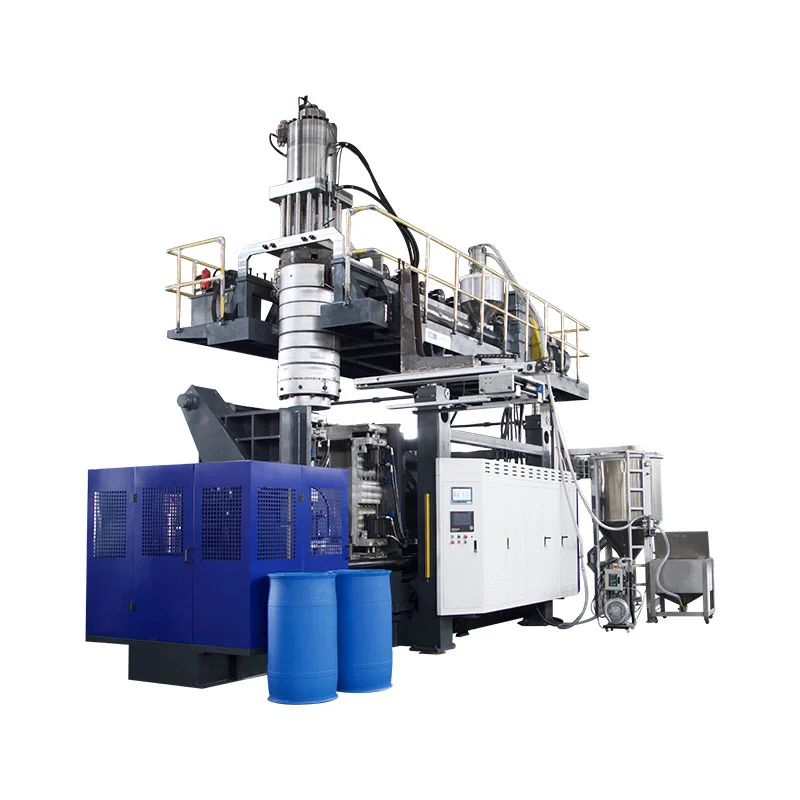
Vrijeme ciklusa puhanja treba smanjiti tek nakon što tim izmjeri gdje se trenutni ciklus troši i potvrdi da prihvaćeni dio i dalje ispunjava svoju specifikaciju.Hlađenje često zauzima najveći blok, ali parison isporuka, pomicanje stezaljke, izduvavanje, izduvavanje, iznošenje i čekanje nizvodno također mogu odrediti tempo. Izgradite stabilnu osnovnu liniju, navedite jedno dokazano ograničenje, promijenite samo varijablu koja ga kontrolira, a zatim uporedite prihvaćeni izlaz, distribuciju zidova, dimenzije, oblik nakon izbacivanja, potrebne funkcionalne testove i defekte prije nego što zadržite kraći ciklus, s proizvodom, smolom, kalupom, stanjem upotrebe i konačnom revizijom recepta snimljenim tako da druga promjena može ponoviti rezultat.

Terminologija koju koriste proizvodni timovi:Optimizacija vremena ciklusa puhanja, vrijeme ciklusa ekstruzionog puhanja, vrijeme ciklusa mašine za puhanje boca, izlazna snaga mašine za puhanje, smanjenje ciklusa, optimizacija vremena hlađenja i efikasnost proizvodnje puhanja. Ovi termini upućuju na isti poslovni cilj, ali tehnički posao počinje mjerenim procesom, a ne ciljanim procentom.
Šest mjesta na kojima se ciklus može ograničiti
| Blok ciklusa | Mjerite na mašini | Dokaz prije skraćivanja | Neuspjeh koji se može pojaviti kasnije |
|---|---|---|---|
| Parison ili shot | Ponovljivi signal početka/kraja, dužina parisona, pozicija udarca ili akumulatora | Stabilna isporuka i ispravan odnos prema zatvaranju kalupa | Sag, kratki parison, traka, težina ili pomak profila |
| Zatvori i zaključaj | Naredba, povratna informacija o položaju i stanje završetka | Čisto kretanje, potpuno zatvaranje i odobreno stanje mašine | Bljesak, oštećenje uklještenjem, nepotpuno zatvaranje ili sudar |
| Duvajte i izduvajte | Tajming, stanje vazduha na ulazu u mašinu i ponašanje pritiska tokom događaja | Potpuno naduvavanje, detalji, odzračivanje i sigurno otpuštanje | Nepotpuni dio, izduvavanje, lijepljenje ili rano otvaranje |
| Hlađenje | Stanje dovoda i povrata prema krugu, šablonu temperature kalupa i stanju dijela pri izbacivanju | Stabilne dimenzije, zid, vrat, baza i oblik nakon izbacivanja | Iskrivljenje, ovalni vrat, skupljanje, ljuljačko dno ili vruće obrezivanje |
| Izvoz i nizvodno | Slijed robota, transportera, trimera i testera | Part čisti svaki interfejs u proizvodnom tempu | Sudari, zastoji, oštećenje trima ili zaostatak testera |
01 / PolaznoPočnite s ciklusom koji linija zapravo radi
Projektu u trajanju ciklusa potrebna je jedna ponovljiva mjerna točka. Na kontinuiranoj ekstruzionoj liniji, ta tačka može biti signal povezan sa parison rezom ili početkom sljedeće ponovljene strojne sekvence. Na akumulatorskoj mašini, proizvodnja se može bolje razumjeti kroz pripremu udarca, položaj akumulatora, izvlačenje i sekvencu oblikovanja. Odaberite signal koji se pojavljuje jednom po dovršenom događaju formiranja i dokumentirajte ga. Nemojte upoređivati HMI cilj sa jedne mašine sa posmatranjem sa ručnog vremena sa druge.
Domaćin je KinggleMoog DigiPack III priručnikjasno opisuje razliku. Za kontinuirano ekstruziju, kontroler može povezati profil parisona s vremenom ciklusa i može mjeriti interval između uzastopnih startnih signala. For an accumulator machine, the parison profile is related to accumulator position while material is pushed out. This difference matters because the same timing edit can shift the wall profile on one machine while having a different effect on the other.
Zabilježite barem dovoljno uzastopnih događaja da vidite normalne varijacije. Postrojenje bi trebalo da izabere period uzorka, ali mora da pokrije stvarni radni obrazac: obe stanice na liniji sa dve stanice, sve relevantne izlaze ili šupljine kalupa, rutinsko uklanjanje delova i nizvodnu opremu koja upravlja oslobađanjem. Zabilježite posebno alarme, kratka zaustavljanja i ručne intervencije. Prosjek koji uključuje neklasificirano vrijeme zastoja skriva ciklus, dok najbolji pojedinačni događaj skriva ponovljivost.
Čuvajte prihvaćeni dio pored zapisa o vremenu. Zabilježite reviziju proizvoda i kalupa, kvalitetu i partiju smole, pravilo boje ili ponovnog mljevenja, reviziju recepture, stvarno temperaturno stanje, stanje ulaznog zraka i rashladne vode u mašinu, težinu dijela, kritične lokacije zida, dimenzije i potrebne funkcionalne testove. Ovaj rekord je osnovna linija. If the shorter trial fails, the team can return to a known process rather than reconstructing it from memory.
02 / DijagnozaPratite događaj koji ograničava sljedeći ciklus
Većina HMI-ja čini postavke vremena lakim za uređivanje. Ta pogodnost može navesti tim da smanji najveći vidljivi broj prije nego što sazna šta kontrolira. Razbijte ciklus na fizičke blokove i pazite na njihove granice: priprema parisona ili šuta, prijenos kalupa, zatvaranje i zaključavanje, pomicanje igle, naduvavanje, hlađenje, ispuh, otvaranje, izvlačenje i rukovanje nizvodno. Neki blokovi se javljaju u nizu. Drugi se preklapaju. Ukupni ciklus je postavljen putem koji se mora završiti prije nego što sljedeći događaj formiranja može početi.
Jednostavna vremenska linija korisnija je od liste postavki. Zabilježite signal početka i završetka za svaki blok i uporedite naredbu sa stvarnom povratnom informacijom. Ako se hlađenje završi, ali mašina čeka signal robota za čišćenje, smanjenje vremena hlađenja može stvoriti topliji dio bez promjene ciklusa. Ako sljedeći parison nije spreman kada se kalup vrati, brže otvaranje ne može povećati učinak. Ako trimer ne može očistiti dijelove novim tempom, ograničenje se pomaknulo nizvodno.
Kinggle'sVodič za HMI postavke i alarmeiz tog razloga odvaja postavljene vrijednosti od stvarnih vrijednosti. Komanda pokazuje šta je kontroler tražio. Stanje senzora, povratna informacija o položaju i fizičko posmatranje pokazuju da li se akcija dogodila. Istorija alarma mašine takođe može otkriti prvu blokadu ili dozvolu koja je prekinula sekvencu. Resetovanje može ukloniti najbolji trag.
Klasificirajte svako kašnjenje prije uređivanja recepta. Produktivno vrijeme je potrebno za formiranje i stabilizaciju dijela. Uslovno vrijeme štiti pokret ili čeka na provjereno stanje. Čekanje koje se može izbjeći dolazi od zakašnjelog robota, nestabilnog uslužnog programa, blokiranog kruga hlađenja, nedosljednog parisona, ručne potvrde ili zagušenja nizvodno. Gubitak održavanja dolazi zbog trošenja, curenja, lošeg podmazivanja, oštećenih senzora ili problema sa poravnanjem. Svaka klasa ima različitog vlasnika i drugačiju ispravku.
03 / Uklanjanje toplineProvjerite učinak hlađenja prije rezanja vremena hlađenja
LyondellBasell'sVodič za poliolefin puhanjenavodi da hlađenje zauzima većinu ciklusa oblikovanja u mnogim primjenama poliolefinskog puhanja. Vodič povezuje kraće cikluse sa uslovima prenosa toplote kao što su temperatura topljenja, temperatura kalupa, protok vode i turbulencija, dok je i dalje potreban željeni kvalitet dela. Ovo je koristan smjer za dijagnozu, a ne skup univerzalnih Kinggle vrijednosti.
Počnite od izvora hlađenja i pratite stvarni krug. Zabilježite stanje dovoda i povrata rashladne tekućine pri stabilnoj proizvodnji, ne samo na displeju hladnjaka. Provjerite da li kalup prima specificirani protok i da li su paralelni krugovi izbalansirani. Potražite topli krug, ograničeno crijevo, kontaminirani kanal, neispravan priključak, zračni džep, zaptivku koja curi ili toplinsko opterećenje koje se dijeli s drugom mašinom. TheUslužni vodič za mašinu za puhanjeobjašnjava zašto se mora razlikovati napajanje postrojenja i stanje ulaza u mašinu.
Mapirajte kalup i izbačeni dio. Pojedinačno očitavanje površine ne može predstavljati kalup sa umetcima za vrat, oblastima uklještenja, debelim ručkama, dubokim bazama i odvojenim krugovima. Koristite odobrenu metodu mjerenja u postrojenju i uporedite ponovljive lokacije. Posmatrajte kada se pojavi deformacija: unutar kalupa, za vrijeme vađenja, kod obrezivanja, na rashladnom transporteru ili nakon što dio dostigne sobno stanje. Vrući dio koji izgleda prihvatljivo jednu minutu kasnije može pokazati ovalni vrat, ljuljasto dno, skupljanje ili dimenzionalni pomak.
Formosa Plastics'Vodič za proces puhanja polietilenom ekstruzijomnavodi kratak ciklus, visoku temperaturu kalupa i začepljene kanale rashladne tečnosti među mogućim uzrocima kada je dio previše vruć. Takođe povezuje nedovoljno hlađenje kalupa sa savijanjem i savetuje proveru protoka vode, temperature kalupa i stanja kanala. Ovi odnosi podržavaju ispitivanje hlađenja, ali kvaliteta smole, kalup i specifikacija proizvoda odlučuju o prihvatljivom radnom periodu.
Ne snižavajte temperaturu rashladne tečnosti po navici. Kondenzacija ovisi o odnosu između površinske temperature, temperature okoline i vlažnosti. Voda na kalupu ili oko njega može utjecati na dio i stvoriti probleme s opremom ili na radnom mjestu. Zabilježite stanje prostorije kada je kondenzacija blizu radne granice i slijedite postupke rashladnog uređaja, kalupa i postrojenja. Poboljšanje distribucije protoka ili čišćenje ograničenog kruga može povratiti prijenos topline bez pomicanja ciljne temperature.
04 / Projektovanje dijelovaZidna raspodjela mijenja količinu topline koju kalup mora ukloniti
Potreba za hlađenjem prati plastiku u dijelu. Debela površina sadrži više vrućeg materijala nego tanka i može ostati mekana nakon što su obližnji zidovi spremni za izbacivanje. Produženje cijele faze hlađenja može zaštititi tu jednu lokaciju, ali također duže zadržava svaku drugu oblast u kalupu. Prije nego prihvatite dug ciklus kao neizbježan, uporedite izmjerenu zidnu kartu sa zahtjevima dizajna i očekivanim rasponom od parisona do šupljine.
Priručnik za Moog DigiPack III, čiji je domaćin Kinggle, objašnjava da parison programiranje kontroliše razmak matrice duž dužine proizvoda. Također povezuje nepotrebne teške zidne dijelove sa dužim hlađenjem i objašnjava da profil treba provjeriti u odnosu na izmjerenu debljinu zida na probnim kontejnerima. Pažljivo koristite ovaj odnos. Uklanjanje materijala nije prečica za vrijeme ciklusa osim ako revidirani dio i dalje ispunjava zahtjeve težine, minimalne stijenke, udarca, gornjeg opterećenja, pada, pritiska, otpornosti na kemikalije i dimenzija koje se odnose na proizvod.
Prvo locirajte vruću ili iskrivljenu regiju na gotovom dijelu. Zatim povežite tu poziciju s programom parison, rastezanjem kalupa, odvajanjem i krugom hlađenja. Teška baza može proizaći iz profila, hvatanja repa ili geometrije. Vruća ručka može uključivati remenje, lokalno rastezanje, odzračivanje ili hlađenje. Topli vrat može uključivati kontakt sa iglom, hlađenje umetka, višak materijala ili odloženo oslobađanje. Theparison vodič za programiranjepruža metodu zasnovanu na mjerenju za pomicanje materijala profila umjesto uređivanja tačaka prema izgledu.
Dizajn kalupa također postavlja dostupni put prijenosa topline. Postavljanje kanala, putanja protoka, umetci, konstrukcija vrata, ventilacija, površinski kontakt i dizajn linije razdvajanja mogu ograničiti brzinu stabilizacije dijela. Koristite Kinggle'svodič za dizajn kalupa za ekstruziono puhanjekada ostane ista vruća regija nakon što se verificiraju komunalije i odobrena zidna distribucija. Uporno lokalno ograničenje može zahtijevati korekciju kalupa, a ne još jednu promjenu tajmera.

Zadržite odobrenu težinu dijela kao rezultat, a ne jedinu kontrolu. Dva dijela sa istom ukupnom težinom mogu imati različitu distribuciju zidova i ponašanje hlađenja. Odrežite ili izmjerite lokacije koje upravljaju performansama i provjerite oblik nakon izbacivanja u vrijeme definirano planom kontrole proizvoda. Tako rad na debljini zida postaje koristan dokaz procesa, a ne opća tvrdnja o uštedi materijala.
05 / Strojna logikaKontinualne i akumulatorske mašine ne dijele jedan vremenski model
Na stroju za kontinuirano ekstruziono puhanje, ekstruder kontinuirano isporučuje parison dok se jedna ili više stanica kalupa kreću kroz svoje sekvence. Stoga se mogu povezati vrijeme ciklusa, dužina parčenja, vrijeme rezanja i program debljine stijenke. Ako se ciklus promijeni, kontrolor i dalje mora postaviti predviđeni profil duž fizičkog prostora i unutar kalupa. Kraća sekvenca stanica koja pomjera profil nije neutralna promjena brzine.
Priručnik za Moog kontroler opisuje kontrolu profila zasnovanu na vremenu za kontinualne mašine i kontrolu zasnovanu na poziciji za akumulatorske mašine. U kontinuiranoj postavci, može odrediti vrijeme ciklusa iz intervala između signala pokretanja kao što su uzastopni parison cuts. U postavci akumulatora, zidni profil prati položaj akumulatora tokom izvlačenja. Ova objavljena razlika je razlog zašto bi postrojenje trebalo da identifikuje režim mašine i kontrolera pre nego što pozajmi metodu vremena ciklusa od druge linije.
Akumulatorska mašina također mora pripremiti potrebnu mlaznicu dok se proces oblikovanja nastavlja. Pitajte da li se plastificiranje ili nakupljanje završi prije nego što je kalup spreman za sljedeći snimak. Ako se akumulator još puni, sekunde obrezivanja od otvaranja kalupa možda neće smanjiti puni ciklus. Ako se akumulacija završi rano, put oblikovanja i hlađenja može biti ograničenje. Zabilježite stvarnu pripremu udarca, jastuk ili krajnji položaj, stanje topljenja i težinu dijela umjesto zaključivanja spremnosti iz jedne ciljne vrijednosti.
Izgled stanice također mijenja vremensku liniju. Kontinualna mašina sa dvostrukom stanicom može koristiti jednu stanicu dok druga hladi ili oslobađa dio, ali ekstruder, glava matrice, prijenosni pokret, sistem hlađenja i nizvodna oprema moraju podržavati preklapanje. Kinggle'spoređenje jedne stanice sa dvostrukom stanicomobjašnjava ovu odluku o kapacitetu. Raspored sa više glava i više šupljina utiče na delove po događaju i ravnotežu između izlaza ili šupljina; thevišeglava u odnosu na vodilicu sa više šupljinarazdvaja te pojmove.
Koristite ispravan imenilac kada upoređujete mašine. Događaj formiranja nije uvijek jedan dio. Prebrojite prihvaćene dijelove iz svih relevantnih glava, šupljina i stanica, a zatim uključite ograničenja zbog kojih se ti dijelovi mogu prodati. Mašina s brzim sušenjem i dalje može proizvesti manje prihvaćenih dijelova po satu ako ekstruzija, hlađenje, obrezivanje ili stabilnost kvaliteta ne mogu držati korak.
06 / SekvencaPovratite vrijeme čekanja bez opasnosti od preklapanja
Nakon što se shvati hlađenje i isporuka parisona, ispitajte praznine između akcija. Kašnjenje može biti istorijsko, a ne neophodno, ali takođe može obezbediti razmak, stabilizaciju pritiska, ispuh, potvrdu signala ili bezbedno prebacivanje. Odredite koje stanje štiti svako kašnjenje. Zatim provjerite ima li kontroler već pouzdane povratne informacije za to stanje. Zamjena fiksnog čekanja sa potvrđenim signalom završetka može poboljšati ponovljivost, ali samo kada to podržavaju dizajn stroja i odobrena upravljačka logika.
Kinggle je domaćinuputstvo za upotrebu automatske mašine za puhanjeodvaja kategorije vremena kao što su zatvaranje kalupa, vrijeme puhanja, radnje povezane s izduvnim gasovima, mikrootvaranje kalupa, pomicanje igle za puhanje i kašnjenja robota. Priručnik više puta veže vrijednosti za stvarni proizvod ili stanje proizvodnje. Njegov interfejs se odnosi na dokumentovanu familiju mašina i može se razlikovati po modelu, opciji ili verziji softvera, tako da ga ne treba pretvarati u generičku listu preporučenih sekundi.
Gledajte fizičku sekvencu u smanjenim i kontrolisanim uslovima koje dozvoljava procedura mašine. Uvjerite se da crijeva, kablovi, igle za izduvavanje, jezgre, uređaji za izvlačenje i dio ostaju čisti kroz cijeli put. Pročitajte naredbu i povratnu informaciju zajedno. Ako pokret dostigne poziciju rano, ali sekvenca još uvijek čeka, pronađite tačan permissive. Ako povratna informacija stigne kasno ili povremeno, popravite senzor, mehanizam ili uzrok pomoćnog uređaja prije nego što smanjite tajmer koji ga je maskirao.
Rad na nižem toku pripada istoj vremenskoj liniji. Robot može brzo očistiti kalup, ali staviti dijelove na transporter koji je već pun. Trimer može zahtijevati stabilnu temperaturu dijela. Ispitivač curenja može postati usko grlo nakon povećanja snage mašine. Zabilježite dužinu čekanja i uzroke zaustavljanja kroz prvi kontinuirani rad, ne samo tokom nekoliko ciklusa na mašini. Najbrži siguran strojni ciklus nije koristan ako pomiče defekte ili zagušenja jednu stanicu dalje.
07 / EksperimentPokrenite kontrolirani probni ciklus koji se može ponoviti u drugoj smjeni
Korisno ispitivanje počinje pitanjem kao što je "Da li krug kalupa B ograničava sigurno izbacivanje?" ili "Da li ostaje kašnjenje robota za brisanje nakon verifikacije senzora?" Ne počinje sa „Ubrzajte ciklus“. Navedite sumnjivo ograničenje, promjenu, očekivani odgovor i provjere dijelova koji mogu odbiti ispitivanje. Dodijelite jednu osobu za kontrolu uređivanja recepata i jednu osobu za snimanje rezultata kako se nekoliko prilagodbi ne bi dogodilo između uzoraka.
-
Zamrznite odobrenu osnovnu liniju.Sačuvajte ili odštampajte objavljene postavke, identifikujte paket proizvoda i zadržite prihvaćene uzorke. Zabilježite stvarnu varijaciju ciklusa i prihvaćeni izlaz u stabilnim uvjetima.
-
Imenujte jedno ograničenje.Koristite vremensku liniju sekvence, mapu hlađenja, očitanja komunalnih usluga, istoriju alarma i nizvodna zapažanja. Napišite dokaze koji ukazuju na ovo ograničenje.
-
Definirajte dozvoljenu promjenu.Koristite dokumentaciju za mašinu, kalup i smolu. Postavite kontroliranu granicu podešavanja i povratnu točku. Nemojte mijenjati drugu varijablu tokom prozora za posmatranje.
-
Postavite okidače za odbijanje.Uključujte relevantne znakove kao što su nestabilno uparivanje, nepotpuno kretanje, vrući ili zalijepljeni dijelovi, savijanje, pomicanje dimenzija, težina ili kvar zida, bljesak, izduvavanje, alarmi, zaglavljivanje ili nesigurno ponašanje.
-
Prođite kroz stabilizaciju.Označite dijelove po vremenu, stanici, glavi ili šupljini. Nemojte suditi o novom stanju iz prvog komada ako je promijenjenoj varijabli potrebno vrijeme da dostigne novo stabilno stanje.
-
Izmjerite prihvaćeni proizvodni prozor.Primijenite kontrolirane vizualne, težine, zidne, dimenzionalne i funkcionalne provjere. Uključuju nizvodno obrezivanje, testiranje i pakovanje kada definiraju dio koji se može prodati.
-
Zadržite, odbacite ili istražite.Zadržite promjenu samo kada definirani prozor prođe i prihvaćeni izlaz se poboljša. Vratite osnovnu liniju ako se kvalitet ili kontrola pogorša. Otvorite alatku, pomoć ili radnju održavanja kada suđenje otkrije fizički uzrok.
Plan uzorka treba da odgovara liniji. Na mašini sa dve stanice, uključite obe strane. Na postavci sa više glava, sačuvajte identitet glave. Na kalupu s više šupljina, sačuvajte identitet šupljine gdje je to praktično. Prosjek može sakriti jedan vrući krug ili jedan tanak izlaz. Thevodič za defekte oblikovanja puhanjempokazuje kako fiksni i nasumični obrasci dovode do različitih provjera.
Probni zapisi treba da sadrže staru vrijednost, novu vrijednost, vrijeme promjene, odgovornu osobu, stvarnu distribuciju ciklusa, partiju materijala, stanje korisnosti, ID uzorka, izmjerene rezultate, odbijene i konačnu odluku. Photographs are useful for shape and defect location, but they do not replace measurements. If the process returns to the baseline, record that too. Neuspješno ispitivanje još uvijek može spriječiti drugu promjenu da ponovi istu ideju.
08 / KapacitetIzračunajte izlaz iz prihvaćenih dijelova, a ne iz suhog ciklusa
Izlaz u suvom ciklusu opisuje kretanje mašine bez kompletnog materijala, hlađenja i delimičnog prihvatanja tereta. Koristan je za provjeru sposobnosti kretanja, ali ne obećava prodajnu proizvodnju. Proračun proizvodnje mora koristiti stvarni dio, smolu, kalup, broj glava ili šupljina, sistem za hlađenje, opremu za daljnji rad i metod prihvatanja. Zbog toga je Kinggleproces informacija o projektupita za veličinu proizvoda, težinu, materijal, debljinu i zahtjeve za izlazom prije nego što preporuči mašinu.
Measure accepted output directly over a representative production window. Count only parts that pass the defined release criteria, and record planned stops, unplanned stops, setup loss and rejects separately. Do not hide them inside a single unexplained efficiency factor. Ako linija proizvodi nekoliko dijelova po događaju, uskladite brojanje po stanici, glavi ili šupljini tako da onemogućeni izlaz ne nestane unutar ukupne vrijednosti.
| Metric | Proračun ili posmatranje | Koristi | Uobičajena greška u prijavljivanju |
|---|---|---|---|
| Sekunde ciklusa | Vrijeme između istog događaja kroz ponovljene stabilne cikluse | Prikazuje tempo i varijaciju događaja na mašini | Izvještavanje o najkraćem pojedinačnom događaju |
| Dijelovi po događaju | Prihvaćeni fizički dijelovi pušteni jednim kompletnim događajem formiranja | Povezuje glave, šupljine i stanice sa zapreminom | Pod pretpostavkom da svako prodajno mjesto proizvodi |
| Teoretski učinak po satu | (3.600 / sekundi ciklusa) × dijelovi po događaju | Poređenje planiranja u neprekidnim uslovima | Pozivanje rezultata garantovana proizvodnja |
| Prihvaćeni izlazni sat | Prihvaćeni dijelovi / uočeni proizvodni sati | Prikazuje upotrebljive rezultate iz paketa testiranog proizvoda | Brojanje pročišćavanja, podešavanja ili odbačenih delova |
| Promijenite rezultat | Prihvaćeni izlaz nakon minus prihvaćeni izlaz prije, pod odgovarajućim uvjetima | Testira da li je uređivanje poboljšalo pravi cilj | Usporedba različitih proizvoda, smjena ili komunalnih usluga |
Izvještaj o kvaliteti pored brzine. Uključite rezultate težine i zida, kritične dimenzije, rezultat funkcionalnog testa, broj otpadaka ili zadržavanja, stanje upotrebe i reviziju recepta. Smanjenje od dvije sekunde nema samostalno značenje bez originalnog ciklusa, broja dijelova, prihvaćenog prinosa i uslova ispitivanja. Stoga ovaj članak ne objavljuje cilj postotka poboljšanja. Rezultat mora doći iz podataka o liniji kupca.
Za novu mašinu ili kalup, definišite izlaznu metodu pre probe. Kinggle'svodič za tvornički prijemni testobjašnjava kako povezati izmjereni rad s točnim proizvodom, materijalom, kalupom i uvjetima upotrebe. Koristitestartup checklistuspostaviti stabilno stanje prije vremena, ivodič za promjenukako bi gubitak instalacije bio odvojen od stalne proizvodnje.
09 / OgraničenjaZaustavite suđenje kada proces izgubi kontrolu
Zaustavite i vratite odobreno stanje ako zaštita, blokada, zaustavljanje u nuždi ili kontrola opasne energije ne funkcioniraju kako je predviđeno. Zaustavite se zbog neočekivanog kretanja mašine, rizika od sudara, neobičnog hidrauličkog ili pneumatskog ponašanja, oštećenih komponenti pritiska, električnog pregrijavanja, curenja ili neslaganja između prikazanih povratnih informacija i fizičkog položaja. Rad u ciklusu nikada ne dozvoljava rad oko greške.
Djelomični dokazi također mogu zaustaviti suđenje. Pazite na parison koji više ne dolazi u ispravnom položaju, nepotpuno zatvaranje kalupa, rastući bljesak, nestabilnu težinu, tanke kritične stijenke, izduvavanje, nepotpune detalje, zalijepljene, oštećenje ukrasa, iskrivljenje, ovalne vratove, dna klackalice, skupljanje ili neuspjeh funkcionalnog testa. Formosin vodič za procese povezuje nekoliko ovih simptoma sa prekomernom toplotom, nedovoljnim hlađenjem, kratkim ciklusom ili stanjem kanala hlađenja. Koristite simptom da ponovo otvorite ispravnu dijagnozu umjesto da dodajete široko vrijeme hlađenja bez pronalaženja uzroka.
Pojačajte kada ograničenje zahtijeva promjenu kanala kalupa, modifikaciju kalupa ili igle, promjenu kontrolnog programa, promjenu blokade, rad sistema pritiska ili rad izvan okvira kvalifikovane smole i mašine. Koristitevodič za preventivno održavanjeza ponovljive nalaze opreme. Istrošeni mehanizam može usporiti ciklus, ali ga brža komanda neće popraviti.
Završite projekat sa objavljenom osnovnom linijom. Ažurirajte recept samo kroz proces odobrenja fabrike, priložite uzorak i zapisnik mjerenja i navedite koji proizvod, kalup, smolu i konfiguraciju mašine rezultat pokriva. Zadržite odbijene probe u dnevniku promjena. Kada sljedeća smjena može reproducirati prihvaćeni ciklus i objasniti njegove granice, poboljšanje je spremno za normalnu proizvodnju.
10 / OdgovoriČesto postavljana pitanja o vremenu ciklusa puhanja
Šta određuje vrijeme ciklusa ekstruzionog puhanja?
Vrijeme ciklusa je određeno najsporijim potrebnim putem kroz pripremu pare ili sačme, kretanje kalupa, naduvavanje, hlađenje, ispuh, otvaranje, izvlačenje i rukovanje nizvodno. Geometrija proizvoda, distribucija zidova, ponašanje smole, hlađenje kalupa, arhitektura mašine i kriterijumi prihvaćenih delova utiču na taj put. Izmjerite stvarnu sekvencu i povratne signale prije nego odlučite koji je tajmer odgovoran.
Da li je hlađenje uvijek najduži dio ciklusa puhanja?
Hlađenje zauzima veći dio ciklusa oblikovanja u mnogim primjenama poliolefina, prema LyondellBasell-ovom vodiču za oblikovanje puhanjem, ali to nije automatski aktivno ograničenje na svakoj liniji. Isporuka Parison, punjenje akumulatora, prijenos kalupa, čišćenje robota, trimovanje ili testiranje mogu upravljati sljedećim startom. Vremenska linija pokazuje da li bi smanjenje hlađenja promijenilo cijeli ciklus ili bi samo dio izbacio topliji.
Kako se može smanjiti vrijeme hlađenja, a da ne dođe do savijanja?
Prvo provjerite uvjete dovoda i povrata rashladne tekućine, balans kruga, čistoću kanala, temperaturni obrazac kalupa i vruću lokaciju na dijelu. Uporedite distribuciju zidova sa crtežom i odobrenim postupkom. Promijenite jedno dokumentirano stanje, ostavite da se proces stabilizira i provjerite dimenzije i oblik nakon potrebnog intervala nakon izbacivanja. Ako ostane ista lokalna vruća regija, distribucija kalupa ili zida će možda trebati tehnički pregled.
Da li kraći ciklus uvijek povećava učinak puhanja?
Ne. Izlaz se povećava samo kada je promijenjeni ciklus ograničenje linije i dodatni dijelovi su prihvaćeni. Brži događaj na mašini može stvoriti toplije dijelove, više odbačenih proizvoda, zaglavljivanje robota, oštećenje pri trimanju ili zaostatak testera. Uporedite prihvaćene delove po posmatranom satu pod odgovarajućim uslovima proizvoda, materijala, kalupa, korisnosti i kvaliteta. Zadržite kretanje suvog ciklusa, teoretski učinak i prihvaćenu proizvodnju kao zasebne brojke.
Kako parison programiranje utječe na vrijeme ciklusa?
Parison programiranje mijenja mjesto gdje materijal stoji duž proizvoda. Nepotrebno teška područja mogu zahtijevati više hlađenja, dok previše tanka područja mogu propasti testove proizvoda. Na kontinualnim mašinama, zidni profil se takođe može sinhronizovati sa vremenom ciklusa, tako da promena vremena može da promeni položaj profila. Provjerite lokaciju zida, težinu dijela i poravnanje profila nakon promjene ciklusa umjesto da pretpostavljate da je sačuvana kriva ostala ispravna.
Koje podatke treba poslati Kinggleu za problem vremena ciklusa?
Pošaljite model mašine i verziju kontrolera, crtež proizvoda, ID kalupa i alata, kvalitet smole i seriju, reviziju recepta, video ciklus snimljen sa sigurne lokacije, vremensku liniju događaja, istoriju alarma, težinu delova i zidnu mapu, kritične dimenzije, fotografije defekta, zapažanja vazduha na ulazu u mašinu i rashladne vode, uzroke zaustavljanja nizvodno i prihvaćeni izlaz tokom definisanog perioda. Ovi dokazi pomažu odvojiti uzroke hlađenja, alata, kontrola, komunalnih usluga, materijala i ravnoteže linija.

Razgovarajte o proizvodu i ciklusu kao jednom sistemu
Pošaljite stvarni crtež dijela, smolu, kalup, konfiguraciju stroja, vremensku liniju trenutnog ciklusa, zapažanja o korisnosti i izmjerene rezultate kvaliteta. Kinggle može pregledati dokaze o mašini, alatima, kontrolama i proizvodnom cilju.
Pošaljite svoje proizvodne podatkeIzvori korišteni za ovaj vodič
Priručnici koje hostuje Kinggle podržavaju izjave o dokumentovanim kontrolama i sekvenci mašine. Polimer-proizvođač vodilice podržavaju odnose hlađenja i defekta. OSHA izvori su uključeni za sigurnosnu granicu Sjedinjenih Država. Nijedan od ovih izvora ne daje univerzalni cilj ciklusa za svaki proizvod ili mašinu.
- Priručnik za upotrebu automatske mašine za kalupljenje puhanjem koju hostuje Kinggle, pristupljeno 8. septembra 2026.
- Moog DigiPack III Parison Priručnik za kontrolu debljine zida, MRJ06301, domaćin Kinggle, pristupljeno 8. septembra 2026.
- LyondellBasell, Vodič za puhanje poliolefina, pristupljeno 8. septembra 2026.
- Formosa Plastics, Polietilen Extrusion Plow Moulding Process Guide, pristupljeno 8. septembra 2026.
- OSHA 29 CFR 1910.147, Kontrola opasne energije, pristupljeno 8. septembra 2026.
- OSHA 29 CFR 1910.212, Opšti zahtevi za sve mašine, pristupljeno 8. septembra 2026.