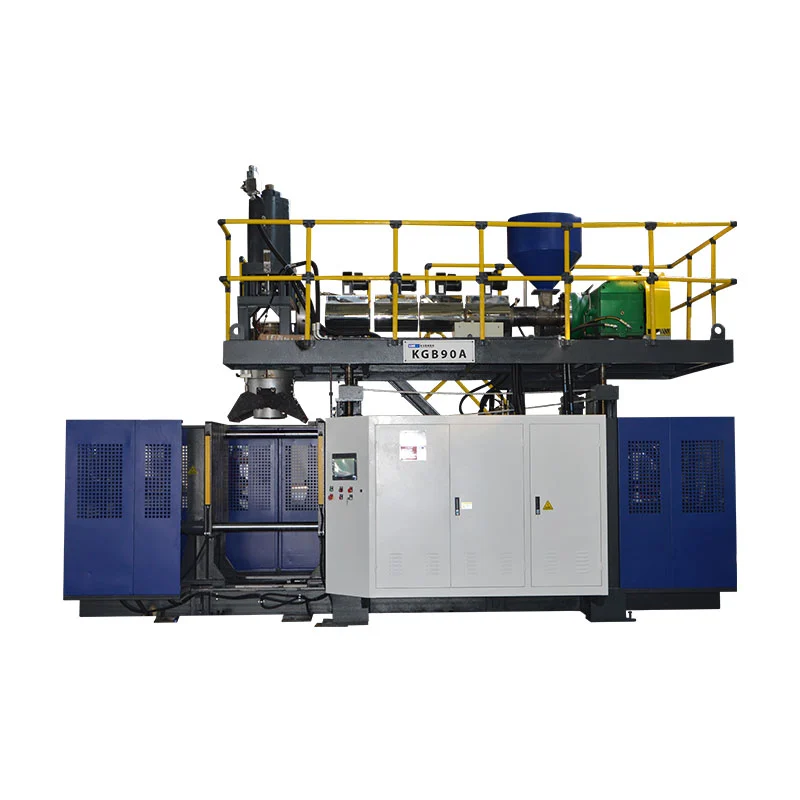
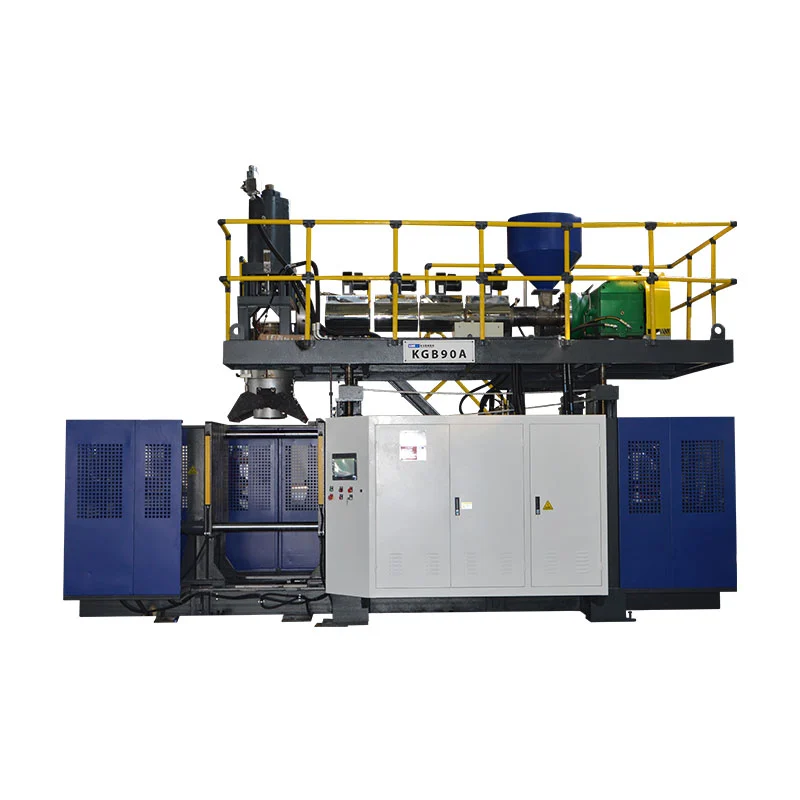
Parison programiranje mijenja zazor u kalupu tokom ekstruzije tako da se materijal postavlja tamo gdje je potrebno gotovom dijelu. Dobar profil štiti uglove, ručke, ramena i područja ukočenosti bez otežavanja cijelog kontejnera.

Šta parison programiranje zapravo kontroliše
Kod ekstruzionog puhanja, rastopljena plastika izlazi iz kalupa kao cijev koja se naziva parison. Gravitacija, čvrstoća topljenja, bubrenje, rastezanje i geometrija kalupa utiču na to kako ta cijev postaje dio. Ujednačeni zazor retko stvara ujednačen gotov zid kada deo ima ramena, uglove, ručku ili duboko izvlačenje.
Kontroler pomiče alat kako bi odabrane sekcije učinio debljim ili tanjim. Cilj je kontrolirana distribucija materijala: dovoljno materijala u jako rastegnutim ili visoko opterećenim područjima, sa manje nepotrebne težine u dijelovima koji se lako formiraju.
| Profil akcija | Efekat procesa | Šta provjeriti |
|---|---|---|
| Povećajte otvaranje na odabranim tačkama | Dodaje materijal tom dijelu parisona | Tanki uglovi, korijeni ručke, ramena, donji dio i područje uboda |
| Smanjite otvaranje na odabranim tačkama | Smanjuje materijal u tom dijelu | Teški ravni zidovi, zone sporog hlađenja i višak težine dijelova |
| Pomaknite profil | Pomiče debele i tanke zone duž parisona | Da li je programirana zona usklađena s predviđenim dijelom |
| Izmjerite ukupnu težinu profila | Mijenja cijeli profil | Ukupna težina i minimalni zid, ne samo prosjek |
Korisna evidencija proizvodnje čuva profilnu datoteku zajedno sa brojem kalupa, kvalitetom smole, bojom ili stanjem ponovnog mljevenja, temperaturnim receptom, veličinom sačme, vremenom hlađenja i odobrenim mjerenjima dijelova.
Kontinualni i akumulatorski sistemi koriste različite reference
Na amašina za kontinuirano puhanje, parison se kontinuirano formira. Profil je normalno sinkroniziran s vremenom ili dužinom parisona. Stabilnost ekstruzije je važna jer promjena u izlazu može pomjeriti programiranu tačku duž dijela.
Na anmašina za puhanje akumulatora, talina se skladišti i gura kroz kalup. Profil se može vezati za položaj akumulatora. Veličina sačme, konzistencija punjenja i kalibracija sonde postaju dio problema debljine zida.

SlužbenikMOOG DigiPack III priručnikdokumentuje i akumulatorsku i kontinuiranu ekstruziju. To ne znači da svaka Kinggle mašina koristi isti kontroler. Potvrdite model kontrolera, kapacitet profila, aktuator i alat u ponudi projekta.
Kontrolisana sekvenca podešavanja
- Potvrdite ispravan recept.Uskladite kalup, materijal, matricu i reviziju proizvoda.
- Stabilizirajte topljenje.Pustite da se stvarne temperature slegnu i potvrdite dosljedno hranjenje i ekstruziju.
- Provjerite nulu i raspon alata.Pregledajte kretanje da li postoji zalijepljenost, curenje ili neusklađenost.
- Postavite parison dužinu i veličinu šuta.Parison mora dostići ispravan položaj pri zatvaranju kalupa.
- Počnite s jednostavnim profilom.Široke promjene lakše je dijagnosticirati nego mnoge oštre korekcije.
- Oblikujte nekoliko stabilnih ciklusa.Nemojte suditi o prvom dijelu nakon velike promjene procesa.
- Izmjerite fiksne lokacije.Zabilježite minimalni zid, težinu dijela, izgled i funkcionalne rezultate.
- Mijenjajte jedno po jedno područje.Sačuvajte novu reviziju samo nakon ponovljivog poboljšanja.
Otklanjanje problema sa debljinom zida prema simptomima
| Simptom | Inspect | Sledeći korak |
|---|---|---|
| Tanko dno ili rame | Položaj profila, parison sag, istezanje i vrijeme udarca | Potvrdite poravnanje prije dodavanja ukupne težine |
| Jedna strana konstantno tanja | Centriranje kalupa, poravnavanje kalupa, hlađenje i kontakt sa parisonom | Ispravite asimetrični fizički uzrok |
| Debljina se pomiče iz ciklusa u ciklus | Temperatura topljenja, izlaz, veličina udarca, povratna informacija i hidraulička stabilnost | Stabilizirajte proces prije uređivanja tačaka |
| Težak zid, ali slab odbojnost | Lokacija materijala, dizajn štipanja i parison pozicija | Premjestite materijal u zonu stezanja umjesto podizanja težine cijelog dijela |
| Dobra distribucija ali višak kilograma | Ukupna skala i nepotrebno teški dijelovi | Smanjite izmjerene korake dok štitite minimalne zidne lokacije |
| Naredba se mijenja, ali dio ne | Pogon, ventil, ožičenje, kalibracija ili ograničenje | Uporedite komande i povratne informacije, a zatim pređite na održavanje |
Fabrički pogled: ponovljivost je bitna više od jednog savršenog uzorka
Profil je spreman za proizvodnju samo kada preživi normalne varijacije, kao što je toplo ponovno pokretanje, promjena serije materijala, promjena stupnja prijenosa i očekivani raspon uslova rashladne vode. Jedan dobar kontejner dokazuje da mašina može da napravi deo; stabilan rad dokazuje da se procesom može upravljati.
Prije prihvatanja, dogovorite mjesta mjerenja, količinu uzorka, funkcionalne testove i odobrenu reviziju recepture. Zaštitite osnovnu datoteku dok obučenim operaterima date dokumentiranu rutu za vršenje i poništavanje kontroliranih podešavanja.
Ako se pojavi nestabilnost profila uz alarme, neslaganje položaja ili promjene redoslijeda, koristiteHMI i vodič za alarme. Kupci koji još uvijek definiraju opremu mogu početi od Kingglevodič za izbor mašine.
Često postavljana pitanja
Šta je parison programiranje?
Parison programiranje mijenja otvor zazora tokom ekstruzije tako da različiti dijelovi parisona primaju različite količine materijala.
Može li parison programiranje riješiti svaki problem tankog zida?
Ne. Ne može pouzdano ispraviti neusklađenost kalupa, nestabilno ekstruziju, oštećeni alat, loše hlađenje, neispravan dizajn kalupa ili neispravan aktuator.
Da li prvo trebam promijeniti pojedinačne bodove ili ukupnu težinu?
Koristite ukupnu težinu samo kada je cijeli dio konstantno lagan ili težak. Koristite lokalne promjene tačaka kada mjerenja pokažu ponovljiv problem u određenom području.
Zašto se profil pomera na delu?
Uobičajeni uzroci uključuju promjene u brzini ekstruzije, dužini parisona, konzistentnosti akumulatora, temperaturi materijala, kašnjenju početka ili kalibraciji senzora.
Koliko je profilnih tačaka potrebno mašini?
Potreban broj ovisi o geometriji dijela i konfiguraciji kontrolera. Više bodova ne nadoknađuje nestabilan proces.